


立铣刀与键槽铣刀:关键区别与选用指南
有人分不清立铣刀和键槽铣刀区别。虽然某些场景用途相似,但不代表可互换。今日科普:立铣刀与键槽铣刀有何不同?如何区分和使用不同立铣刀?
立铣刀与键槽铣刀有何区别?
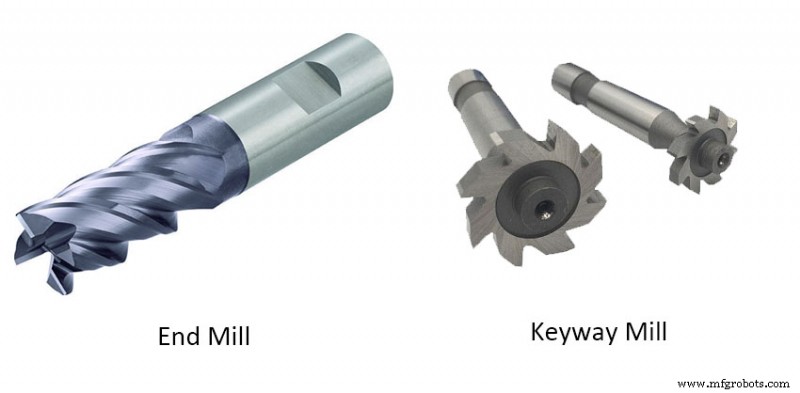
1. 用途不同
立铣刀加工平面或圆柱面,外径公差较宽松;键槽铣刀加工键槽,外径直接影响键槽与键配合质量,故公差更严。
2. 齿数不同
立铣刀通常三齿以上,键槽铣刀通常两齿。
3. 刃口结构不同
为提高效率,立铣刀有多个刃带,直径越大刃带越多;键槽铣刀一般两个刃带,主要像钻头一样进行轴向进给。
4. 进给方式不同
立铣刀不能轴向进给,须径向移动同时轴向进给;键槽铣刀可轴向进给,相当于钻头可钻平底孔。
如何区分和使用不同立铣刀?
1. 不同刃数和刃长的立铣刀
刃数根据立铣刀切削方式选择。例如,切槽宽等于刀径时需较大容屑槽,一般选两刃立铣刀;侧铣切宽较小时,优先考虑刀具刚性选多刃立铣刀。
刃长选择
根据加工形状(如槽深)选择最佳立铣刀刃长。若为追求重磨次数选用刃过长立铣刀,会产生颤振,难以发挥立铣刀特性,难获高精度光洁表面等不利影响。
2. 不同螺旋角立铣刀
立铣刀螺旋角越大,工件与切削刃接触长度越长。这减小单位长度切削刃负载,延长刀具寿命。但同时切削阻力增加,需考虑使用高夹持刚性刀柄。
难切削材料如导热差、切削刃热影响大的不锈钢,用大螺旋角立铣刀有助于延长刀具寿命。螺旋角也改变加工表面特性。如需光滑精加工,有时用大螺旋角立铣刀。
但使用大螺旋角立铣刀时切削阻力增加,右旋刀排屑力也增大,必须采取对应措施,如用高夹持刚性刀柄。虽然能保证刀具刚性,但工件刚性低(如薄板加工)时有时用小螺旋角立铣刀。
制造工艺