


评估激光切割质量的九大核心标准
许多用户在购买激光切割机时不知如何选择,也不知如何判断激光切割机的切割质量标准。今天为您列出九项指标,供参考。
1. 粗糙度
激光切割截面会形成垂直纹路。纹路深度决定切割表面粗糙度。纹路越浅,切割截面越光滑。粗糙度不仅影响边缘外观,还影响摩擦特性。大多数情况下需尽量减小粗糙度,因此纹路越浅,切割质量越高。
2. 材料沉积
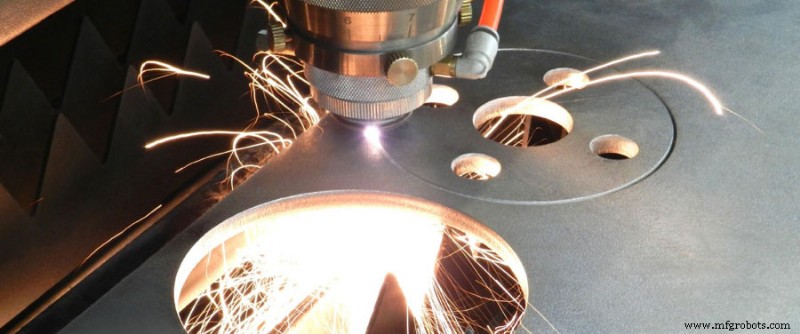
激光切割机在熔穿前,先在工件表面喷射一层特殊油性液体。切割过程中,因气化和各种材料未被利用,客户用气体吹除切口,但向上或向下排出的熔渣也会在表面形成沉积物。
3. 凹陷与腐蚀
凹陷和腐蚀对切割边缘表面有不利影响,影响外观。它们出现在通常应避免的切割错误中。
4. 毛刺
毛刺形成是决定激光切割质量的关键因素。因去除毛刺需额外工序,毛刺的严重程度和数量可直观判断切割质量。
5. 热影响区
激光切割时,切口周围区域被加热,金属内部结构发生变化。例如某些金属会硬化。热影响区指内部结构发生变化的区域深度。
6. 垂直度
若板材厚度超过10mm,切割边缘垂直度非常重要。离焦时激光束发散,切口随焦点位置向上或向下变宽。切割边缘偏离垂直线几百分之一毫米。边缘越垂直,切割质量越高。
7. 变形
若切割导致零件剧烈升温,会发生变形。这在精细加工中尤为重要,因轮廓和连接件通常仅几十分之一毫米宽。控制激光功率和使用短脉冲可减少零件受热,避免变形。
8. 切割宽度
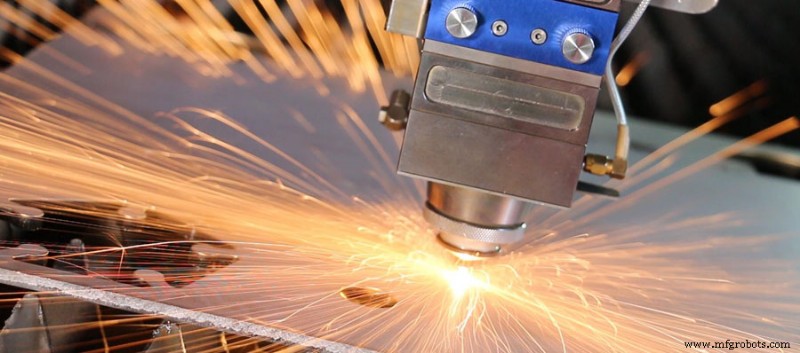
一般情况下,切割宽度不影响切割质量。仅在零件内部形成极精密轮廓时,切割宽度才有重要影响。因为切割宽度决定轮廓最小内翘。板厚增加时,切割宽度也随之增加。因此为确保同等高精度,无论切口多宽,激光切割机加工区域内的工件应保持恒定。
9. 纹路
高速切割厚板时,熔融金属不会出现在垂直激光束下方的切口中,而是喷射在激光束后方。结果在切割边缘形成弯曲纹路,纹路紧随移动的激光束。为修正此问题,在切割过程结束时降低进给速度可大幅消除纹路形成。
制造工艺