


CNC铣削加工必须关注的五大关键问题
面铣、肩铣、轮廓铣、型腔铣、槽铣、车铣、螺纹铣、插铣、斜坡铣、圆弧插补铣均可在加工中心完成。近年来加工中心应用日益广泛,铣削是其最常用工艺。选择CNC铣削内容时,应充分发挥数控铣床优势。以下简述铣削过程需注意的问题。
1. 铣削方向的选择
工件可沿刀具旋转方向或相对方向进给,影响切削的切入/切出特性。不考虑机床、夹具、工件特殊要求时,顺铣为首选。但若刀具被推入工件导致进给率不规则增加、切削厚度过大引发刀具崩刃,应选逆铣。加工余量变化大时,逆铣也更有利。
2. 刀具直径与位置
铣刀直径选择依据工件宽度和机床有效功率。面铣时工件宽度直接决定刀径,以保证良好切屑形成和合理切削刃负载。理想状态下铣刀应略微偏心定位,此时每刃切削量极小,利于切屑形成并防冲击载荷。
若刀具完全居中,切削刃进出切口时平均径向力方向不断变化,导致主轴振动、刀刃崩断、表面质量变差。铣刀相对工件位置、切削刃接触状况均是工艺成功的关键因素。
3. 切入与切出条件
(1) 每次铣刀刀刃切入切口均可能承受冲击载荷,取决于切屑截面、工件材料和切屑类型。铣削过程中,切削刃与工件材料初始/最终接触方式是否得当极其重要,刀具精准定位对切入切出同样关键。
(2) 工件宽度 ≥ 铣刀直径
刀具中心线完全在工件宽度外,最外端刀尖切入时承受强烈冲击,最敏感部位首当其冲。刀刃离开切口时仅保持尖端接触,切削力全作用于最外端,直到刀刃突然脱离工件,产生冲击卸载力。
(3) 铣刀直径略大于工件宽度
刀具中心线与工件边缘共线。切屑厚度最大时刀刃离开切口,切入切出瞬间冲击载荷极高。
4. 铣削工艺优势
- 缩短加工时间,提高生产效率和机床利用率。
- 工件热变形小,加工精度高,表面质量好,工艺范围广,适合薄壁、低刚性、易热变形零件。
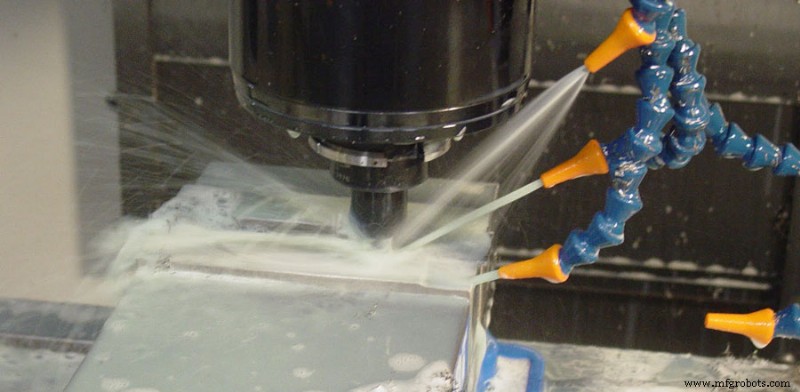
- 高速加工采用油雾半干式冷却,专用高速切削油最小量润滑,在工件表面形成薄油膜,显著优于传统切削液或风冷的表面质量。
5. 高速切削油选择
- 铜、铝合金及有色/轻金属:切削力、温度低,选用耐腐蚀性好、极压剂比例低的专用切削油。
- 合金钢、小切削量、低表面粗糙度(如拉刀、螺纹加工):需优异极压性能,选用硫化脂肪酸酯为主添加剂的极压切削油。
- 铸铁、青铜等脆性材料:易产生碎屑随切削油流入导轨损坏部件,选用冷却清洗性能好且过滤完善的切削油。
- 钛合金:对极压性能要求极高,还需综合测试流动性和腐蚀性,防氢脆和积屑瘤。
制造工艺