


夹具与治具:制造业中两大工装的核心区别
夹具还是治具?这两个术语极易混淆。常见它们成对出现,虽功能相似但不可互换。通过考察它们如何提升制造质量、降低生产成本、实现自动化,来辨析二者微妙差别。
什么是夹具?
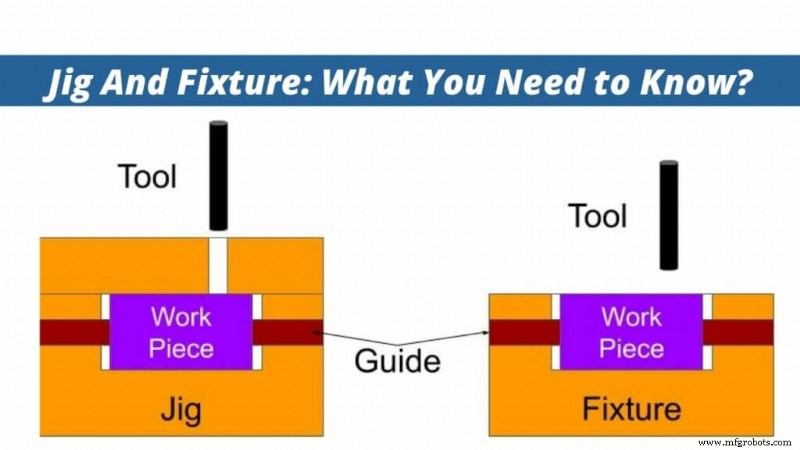
夹具是用于在工作站固定工件和机床部件的装置。它固定在CNC机床刀具(如铣刀)上,规定刀具位置和运动。换言之,它引导加工刀具。夹具独特之处:夹具移动时刀具静止。
你可能从周末钓鱼爱好知晓“jig”,但在工程师词汇表中含义不同。对我们而言,夹具固定刀具位置以执行制造任务。常为定制零件,确保钻孔攻丝精度和重复性。
钻套是常见夹具应用。帮助引导钻头穿过工件保持精准定位和角度。不仅提高工件质量,钻套还能提升制造速度。
夹具类型
夹具是CNC加工常用装置,类型多样。以下是加工操作常用夹具类型。
1. 模板夹具
结构简单、精度高、速度极快。但机加工师更看重精度而非速度。模板夹具用途多样。可套在工件上、放在工件上或装入工件内。但通常不夹紧。
2. 角度板夹具
角度板夹具适合固定需按安装定位器角度钻孔的零件。
3. 平板夹具
平板夹具类似模板夹具,使用方式相同。但不同于模板夹具,它们内置夹钳固定工件。
4. 翻叶夹具
带铰链翻叶便于装卸工件。翻叶不完全包围零件。
什么是治具?
治具或CNC治具是另一种常用CNC加工工装,被视为稳定性、支撑、定位的代理。同夹具一样,它固定、支撑或安装工件于CNC机床。
治具与夹具有何不同?治具不引导制造刀具,而是将工件固定在安全位置、方向或位置。你工作台上的台钳也是治具。
治具是实现自动化的关键制造工具。难找到不涉及治具的自动化工业流程。汽车装配线离不开那些在焊接和装配过程中固定引导车身的辛勤治具。
也可用于固定产品进行光学/激光扫描评估制造质量。走进制造工厂定能见到治具身影。
治具类型
多数机加工师不熟悉治具分类。难怪他们选型困难。下述治具类型基于三方面:加工操作、用途、动力源。列表摘要如下。
基于CNC加工操作的治具类型
- 车削治具
- 铣削治具
- 钻削治具
- 镗削治具
- 磨削治具
基于加工操作还有其他治具类型。结论:每个需要治具的CNC加工操作均以操作命名治具。
因此,对于磨削和研磨等CNC加工操作,分别有CNC磨削治具和CNC研磨治具。
基于用途的治具类型
- 通用治具
- 专用治具
- 组合治具
- 模块化治具
- 复合治具
基于动力源的治具类型
- 手动治具
- 气动治具
- 液压治具
- 电动治具
- 磁力治具
- 真空治具
结合夹具与治具提升精度
夹具治具配合使用有助于实现产品正常运作所需的制造精度。看看门、橱柜、搁架。门把手、锁扣、铰链孔需精准定位或钻孔引导。
燕尾榫切割橱柜、柜侧搁架孔同理。无夹具治具,书会滑落、抽屉松垮、门关不严。
如何制造夹具与治具
CNC加工是制造夹具治具最常用工艺,因批量通常较小。某些几何形状过难或过贵加工时,3D打印是最合理工艺。
须注意非所有夹具治具都需金属制造。许多应用塑料可降成本且满足性能要求。
快速制造不会取代现有机加工车间,但合理利用可成生产夹具治具毛坯或低精度非关键零件的宝贵工具。
少量零件推荐用CNC加工能力制作常用夹具治具。若零件需难加工复杂几何,推荐3D打印。大批量需求可用快速注塑成型生产25至10,000+工程级热塑性塑料零件。
设计要点
设计夹具治具前须知以下要点:
- 研究零部件
- 研究定位元件
- 知晓机床类型和能力
- 知晓装卸安排
- 掌握夹紧方案
- 研究动力装置和安全装置
- 知晓夹具/治具与零部件间隙
- 研究顶出装置、工作台固定安排、分度装置
夹具治具制造材料
选材取决于应用和加工操作要求。常用材料:
- 钢(不锈钢、硬质、硬质合金、低碳钢、高速钢)
- 铸铁
- 硬质铝
- 塑料:POM(得林)、尼龙、PC
- 青铜
夹具与治具的使用
夹具治具一般功能固定工件和机床部件。但两者有区别。治具中工件移动时刀具不动。夹具则工具移动。视夹具治具类型可能需要夹紧。
使用夹具治具优势
任何加工操作使用夹具治具优势多多,几个重要方面:
- 提升生产率与效率: 两工具消除工件对准,减少机床空闲时间,提高生产率效率。
- 降低制造成本: 使用降低产品制造成本同时提升生产率质量。
- 改善产品质量: 免除操作中机加工师手动分离零件,消除人为误差提升质量。
- 易制造复杂重型工件: 两工具刚性固定工件使机加工师易制造重型复杂零件。
- 提高安全性: 夹具治具直接涉及工件机床,减少人员介入从而提升安全。
制造工艺