


铝加工全攻略:刀具、技术与操作详解
什么是铝加工?
加工是一种减材制造工艺,即从工件上去除材料以制造所需零件或产品。它用途广泛,适用于多种金属和非金属基材。铝是加工操作中最常用的材料之一。
得益于重量轻、硬度低、成形性好,铝非常适合加工及其他制造操作。下文将介绍铝加工的其他优势、各类加工工艺中的应用,以及典型铝加工零件。
铝加工工艺概览
“加工”是一个统称,涵盖铣削、车削、钻削等多种减材制造工艺。也有多种加工技术和技巧,如CNC加工、瑞士型车削、立/卧式铣削、电火花加工(EDM)。下文概述铝在各工艺中的应用。
- 计算机数控(CNC)加工: 利用计算机软件和兼容设备控制机床刀具在工件表面的运动。可生产高精度、高精准度的铝CNC零件和产品。
- 瑞士型车削: 适合生产小型但高精度的铝制圆柱零件,如电子或医疗零件。
- 立/卧式铣削: 利用旋转刀具去除工件多余材料。立式设备适合小批量简单铝件,卧式设备更适合大批量复杂铝件。
- 电火花加工(EDM): 利用两电极间电火花去除工件材料。虽常用于加工硬质难加工材料,但也适用于任何导电材料,包括铝。
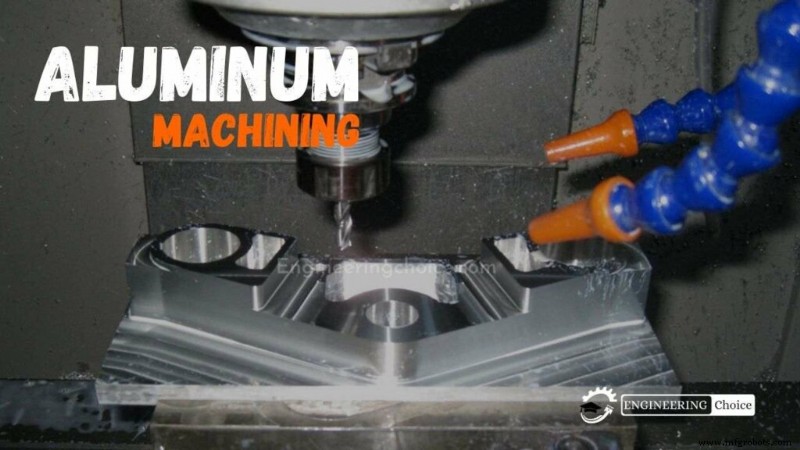
铝加工的挑战
若只是为老农乔做个支架,加工效率无关紧要。但若每周为哈斯勒乔生产1万个支架,就必须做到极致。
高效加工铝的核心挑战是:在不“炸机”的前提下实现最大金属去除率。
热量过大时铝会熔化并粘刀。虽切削轻快如切黄油,但一旦铝粘在刀上,就会变成摩擦搅拌焊而非切削。
除控制摩擦外,颤刀也是高参数下的噩梦,尤其在加工光洁度要求高的型腔时。废话少说,实战技巧走起。
铝加工刀具选择
绝不可用通用刀具加工铝。虽技术上可行,但铝与钢截然不同。
以下刀具选择要点助你榨干机床性能。
刀具材质
硬质合金: 这应是常识。即使非高性能场景,硬质合金在单位寿命成本和表面光洁度上也优于高速钢。
仍有几点硬质合金知识助你选对刀。核心在于理解需求:铝属软切削,刀具切削时无硬性冲击力。关键是保持刃口锋利如剃刀。因此材质特性上选硬度而非韧性。影响此特性的两大因素:硬质合金晶粒尺寸和结合剂比例。
晶粒方面,大晶粒产生更硬材质,小晶粒产生更抗冲击、更韧的材质。加工铝需保持刃口锐度,故需小晶粒以最大化刃口保持力。
结合剂方面,硬质合金刀具结合剂为钴,含量2%-20%。钴比碳化物晶粒软,钴越多越韧,钴越少越硬。综上,需选大晶粒、低钴含量的硬质合金刀具。
进给与转速
许多人直接按1000 SFM(表面英尺/分)算转速。这样做并不比别人快多少。
实话实说,这通常是大多数刀具的推荐值。1000-1500 SFM是正常主轴转速范围。但经谐波测试,可达3倍转速。稍后详述。
进给率是许多人保守的地方。用1/2"铣刀每齿仅0.003"进给纯属浪费时间。量产时至少要达到刀径1%/齿。即1/2"铣刀每齿进给至少0.005"。刚性好、悬伸短时甚至可翻倍。
唯一例外是小刀具(1/8"及以下)。排屑可能成问题,需降速以适应薄切屑。
铝加工常见操作
以下是铝加工常见操作及实战技巧。
1. 端面铣削
用面铣刀时,必选大前角和抛光刀片。表面光洁度极佳,可大幅提高转速。
2. 型腔铣削
这是许多人做错的地方。若采用半径50%、轴向切深50%的走刀策略,会犯两个错误:
刀具承受能力更强。建议走近全宽。我常用刀具平底宽度95%。原因是刀具在拐角处本就全埋入切削,必须降低进给防止拐角崩刀。若100%全宽,因刀具和材料挠度可能在刀路间留下纸状薄屑。
50%步距在大进给粗加工时颤刀最严重。刀具每齿切入工件的冲击点位置最差。哪怕仅调至65%步距,颤刀也会明显减少。
另一技巧:刀具直径略小于型腔内圆角半径。若用1/2"铣刀切R1/4"圆角,刀具转向时易因颤刀啃伤拐角。高速下刀具不能瞬间转向,切削力卸载产生尖啸声。
我通常申请将圆角改为0.265"以获干净拐角。这减少刀具与零件几何体的接触,机床也能以更高速度通过大圆角。就像赛道:急弯减速,大圆弯可高速通过。这基本能消除让零件难看的拐角尖啸。
3. 槽铣
极深槽有两套方案:采用摆线铣削减小挠度和颤刀,或用短刃长铣刀。
我偏爱短刃铣刀,因其刚性显著更强,且无往复空行程。深槽铣常值得用专用刀具。
浅槽(4倍直径以内)无特殊考量,直接上。
4. 钻削
用锋利钻头。硬质合金钻头非唯一答案;若无主轴转速或产量支撑,跑昂贵硬质合金钻头无意义。
一般用135°分叉钻头即可。钻尖若有横刃会产生大量无效热量。
5. 攻丝
通用丝锥技术上可用,但铝专用丝锥可靠得多。其前角更大,切削更干净、发热更少。
别在转速上吝啬。若机床从不超200 RPM,纯属浪费时间。当然有些机床老旧、回程间隙大,无法提速。但这类机床本就无竞争力。重点是:攻丝铝件很简单,别浪费时间。
如何获得极致铝件表面光洁度
高转速。没秘诀。拧上去。
用刃口锋利、大螺旋角、大前角的精加工刀也能助你拿超亮表面。
但别过度追求“漂亮”超出需求。有时为讨好客户会过度加工,但“亮”和“高Ra”是两码事。
值得做表面光洁度计算,确定精加工最大进给。我通常算完再退10%保险。踩界限一半概率会超差。
铝加工的优势
除优异可加工性外,铝还具备许多适合加工的特性:
- 高强重比: 铝兼具高强度和轻量化,对航空航天、汽车等高性能领域零件至关重要。
- 耐腐蚀性: 铝有多牌号,耐蚀性不同。加工中常用6061牌号,耐蚀性优异。
- 导电性: 铝导电率(室温约3770万西门子/米)高于碳钢(700万)和不锈钢(150万),适合制造电子电气元件。
- 表面处理与阳极氧化潜力: 易于喷涂、着色、阳极氧化等表面处理,可提升功能与美观性。
- 可回收性: 高度可回收,可再利用加工废料及报废产品材料。
- 经济性: 相比黄铜、钛、PEEK等材料,铝更便宜且性能不妥协。加工性好降低生产成本,重量轻降低运输成本。
加工工艺适配多种材料:金属、塑料、纸、木等。除铝外,常用钢、不锈钢、热塑性塑料等。相比这些材料,铝优势显著:
相比钢和不锈钢,铝重量更轻、可加工性更好。
典型铝加工零件
行业专家利用铝加工生产各类零件,广泛应用于:
- 汽车
- 航空航天
- 通讯
- 电子电气产品
- 照明
- 医疗
典型产品:定位销、EMI外壳、面板、灯具、医疗器械、花键轴等。
制造工艺