


电火花加工(EDM):攻克高硬材料精密制造的终极利器
高精密制造中,钻头、铣刀等常规刀具终将触及极限。当材料超硬或几何过于复杂无法用物理刀刃,工程师祭出宛如科幻而非传统车间工艺的手段:电火花加工(EDM)。
常称“火花加工”或“线切割”,EDM从小众修复法演变为航空航天、医疗器械、汽车零部件的基石技术。本指南详解EDM原理、三大主流变体、使其成为现代工程不可或缺的战略优势。
EDM究竟是什么?
区别于CNC铣削/车削的机械剪切,EDM是热-电过程。工具电极与工件两电极间快速局部放电——火花——蚀除材料。双电极浸于介质液(去离子水/油)。电压超阈值时介质击穿,火花跨越间隙。单次火花温度8000-12000°C,气化/熔融微量材料。介质随即冲刷碎屑、冷却表面,为下一次放电就绪。
EDM技术三大支柱
现代制造区分EDM为三大独立方法,各针对特定形状与工业需求优化:
1. 线切割EDM (WEDM)
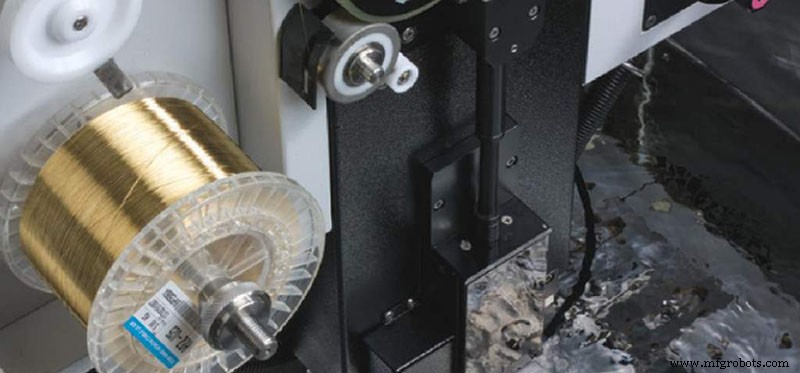
- 原理:连续进给金属丝(通常黄铜/镀锌铜)作电极,按CNC程序路径穿过工件。金属丝持续更换,刀刃恒锐一致。
- 最佳场景:挤压模、落料冲头、厚板复杂二维形状
- 核心优势:五轴能力实现锥度切削与上下异形轮廓,公差达±0.0001英寸
2. 成型EDM (沉头/型腔EDM)
- 原理:定制电极(常用石墨/铜)为目标型腔负形。电极下沉工件,“沉入”火花蚀除图案形成盲孔型腔。
- 最佳场景:注塑模具深复杂型腔,常规铣削无法触达
- 核心优势:复现机械刀具无法实现的尖锐内角与纹理
3. 小孔EDM (钻孔EDM)
- 原理:中空旋转管状电极,介质液经管内循环排屑,实现硬质材料深孔精密钻削。
- 最佳场景:喷气发动机涡轮叶片冷却通道、线切割EDM引导孔
- 核心优势:曲面大倾角钻削无刀具偏摆断裂,长深度保持圆度
技术优势:为何选择EDM?
精度与表面完整性
非接触本质消除铣削常见毛刺与机械变形。表面光洁度极佳——常媲美高品质喷砂面,减少二次抛光需求。
复杂几何,零宏观应力
切削刀具可能在重型块料中弯折薄壁,EDM施加零宏观力。可创建精致晶格、薄筋、微特征且结构完好。
硬度无关性
常规加工中刀具磨损随材料硬度上升。EDM对硬度不敏感;火花蚀除硬质工具钢与软铝同等容易,前提是材料导电。
历史演进
火花蚀除概念溯源1770年Joseph Priestley,实用化始于1940年代苏联B.R.与N.I. Lazarenko兄弟将其用于可控制造。1960年代末1970年代初CNC诞生,将EDM从手工修复工具推向自动化高精系统——铺就现代航天器部件与手术器械之路。
结语
EDM加工是常规物理失效时的材料去除巅峰。虽慢于高速铣削,但无视材料硬度、制造被视为不可能的几何形状,使其成为先进制造商必备技术。理解线切割、成型、钻孔EDM细微差别,是通往工程卓越的第一步。
制造工艺