


激光束焊接与等离子弧焊接:全面对比指南
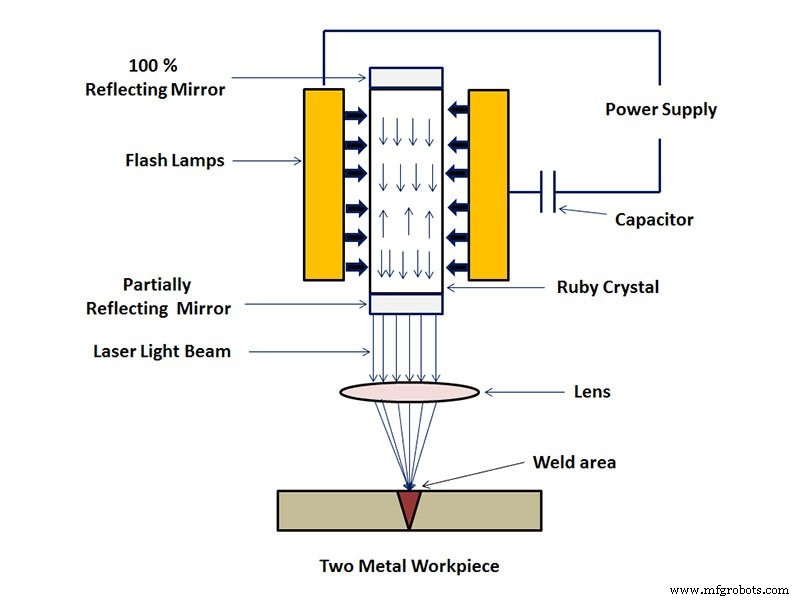
激光束焊接
激光束焊接是一种高效精密的焊接方法,利用高能量密度的激光束作为热源。激光焊接可采用连续或脉冲激光束实现。其原理分为热传导焊接和激光深熔焊接两种:功率密度低于104~105 W/cm2时为热传导焊接,熔深较浅、焊速较慢;当功率密度超过105~107 W/cm2时,金属表面在热作用下凹陷形成"小孔",实现深熔焊接,具有焊接速度快、深宽比大的特点。
激光束焊接通常使用连续激光束完成材料连接。其冶金物理过程与电子束焊接非常相似,都是通过"小孔"结构完成能量转换。在足够高的功率密度激光照射下,材料蒸发形成小孔,这个充满蒸汽的小孔如同黑体,几乎吸收所有入射光束能量。小孔内平衡温度约2500℃,热量从高温小孔外壁传递,熔化周围金属。小孔内充满光束作用下壁材持续蒸发产生的高温蒸汽,小孔四壁包围熔融金属,液态金属再包围固态材料(这与大多数常规焊接工艺和激光热传导焊接不同,后者能量先沉积在工件表面,再通过传导传入内部)。小孔外壁的液体流动与表面张力与小孔腔内持续产生的蒸汽压力保持动态平衡。光束持续进入小孔,小孔外材料持续流动,随着光束前进,小孔始终保持稳定流动状态,即小孔及其周围熔融金属随前锋光束的前进速度向前移动。熔融金属填补小孔留下的间隙后凝固形成焊缝。整个过程极快,焊接速度轻松达到每分钟数米。
主要特点
- 激光束焊接属于熔焊,以激光束为能量源,作用于焊接接头。
- 激光束可通过平面光学元件(如反射镜)导向,再经反射聚焦元件或透镜投射到焊缝上。
- 属于非接触焊接,操作时无需施加压力,但需惰性气体保护熔池防止氧化,偶尔使用填充金属。
- 可与MIG焊接结合形成激光-MIG复合焊,实现大熔深焊接,且热输入量远低于单纯MIG焊接。
应用领域
激光焊接技术广泛应用于汽车、船舶、航空航天、高铁等高精密制造领域,显著提升了人们的生活质量,也推动家电行业步入精密工程时代。
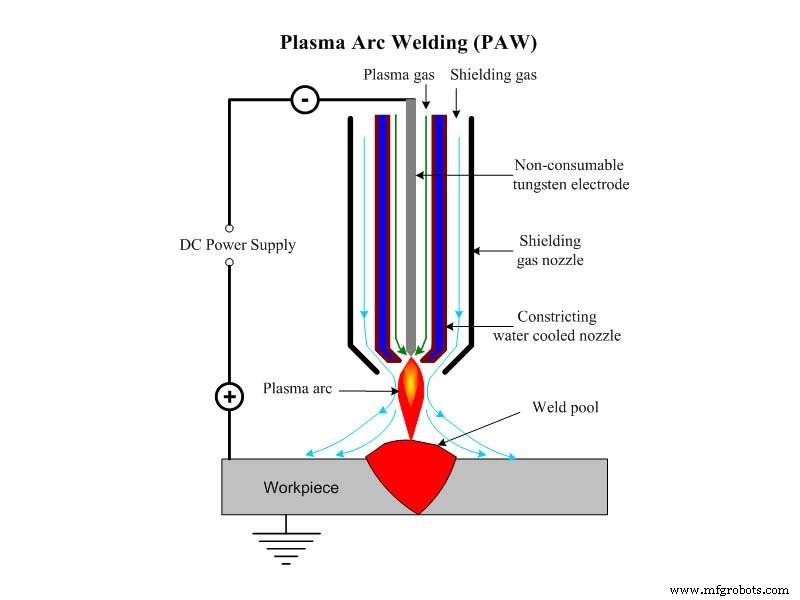
等离子弧焊接
等离子弧焊接是利用等离子弧高能量密度束作为焊接热源的熔焊方法。焊接时,电离气体(形成等离子弧)和保护气体(保护熔池和焊缝免受空气有害影响)均为纯氩气。电极通常为钨电极,有时需填充焊丝。一般采用直流正接法(钨极接负极)。本质上,等离子弧焊是一种具有压缩效应的钨极气体保护焊。
等离子弧焊具有能量集中、生产率高、焊速快、应力变形小、电弧稳定等特点,适合焊接薄板和箱型结构,特别适用于各种难熔、易氧化和热敏性金属材料(如钨、钼、铜、镍、钛等)。
气体经电弧加热离解,高速通过水冷喷嘴时被压缩,提高能量密度和离解度,形成等离子弧。其稳定性、热值和温度均高于普通电弧,因此熔深更大、焊速更快。形成等离子弧的气体及周围保护气体通常用纯氩气,视工件材质不同,也有使用氦气、氮气、氩气或混合气体的情况。
主要特点
- 微束等离子弧焊可焊接箔材和薄板。
- 具有小孔效应,能更好地实现单面焊双面自由成形。
- 等离子弧能量密度高、弧柱温度高、穿透力强,可实现10-12mm厚钢板无坡口焊接,一次双面成形,焊速快、生产率高、应力变形小。
- 设备相对复杂、气体消耗大、对装配间隙和工件清洁度要求严格、仅适合室内焊接。
应用领域
等离子焊广泛应用于工业生产,特别是航空航天及尖端军工技术中铜及铜合金、钛及钛合金、合金钢、不锈钢、钼等金属的焊接,如钛合金导弹外壳、飞机上薄壁容器等。
数控机床