


电弧焊基础入门指南
什么是电弧焊?
电弧焊利用电源在焊枪电极与工件间产生电弧,电离气体柱导电产生高温(约 6500°F)熔化金属。电极(焊条/焊丝)导电并熔化提供填充金属。熔池(“熔池”)随电极移动凝固,形成冶金结合,强度接近母材,区别于非熔合连接。
金属过渡两种方式:表面张力过渡(熔滴接触熔池被吸入)与喷射过渡(电磁捏力抛射熔滴,适合仰焊)。
电弧焊电源
基础电路含电源、离子化路径、引弧装置(高压击穿或接触引弧)。可用直流(正/负极性)或交流,选择取决于工艺、电极、保护气氛、母材。电源配必要控制,经工作电缆连接工件。
电弧保护
高温金属化学活性高,需保护气体覆盖电弧与熔池,防止污染,保证焊缝强度,减少焊后清理。
机器人电弧焊
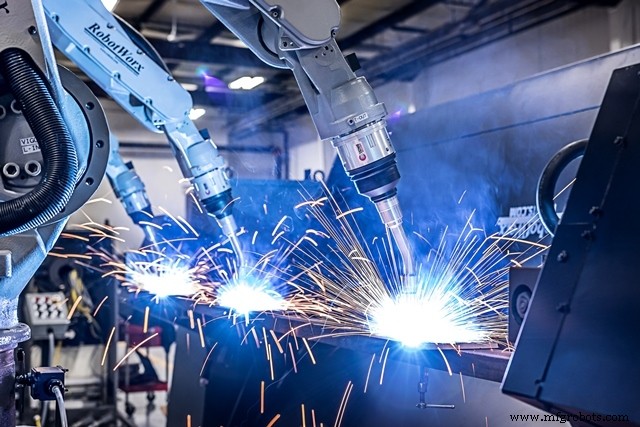
1980 年代以来焊接自动化成熟,高效满足繁重生产需求,经济、可靠,保护工人远离危险。六轴机器人超越人臂灵活性,精准定位焊枪,实现高效可重复作业。几乎所有行业都将焊接作为核心制造/修复手段,机器人焊接涵盖电弧焊、MIG、TIG、激光焊、点焊等。焊接机器人市场增速领跑工业机器人,预计 2017 年自动化焊接及配件市场达 19 亿美元。
机器人焊接八大优势
- 速度:7×24 小时无间断,弧焊时间倍增,产出提升 2-4 倍;
- 精度:法规约束减少误差,纤细机械臂触达狭窄区域;
- 一致性:高精度带来极高一致性,质量信心倍增;
- 安全:隔离强光、烟尘、飞溅、高温,降低工伤赔偿风险;
- 降本:减少直人工、能耗(少开机)、材料损耗、保险事故成本,增强与低成本国家竞争力;
- 质量:±0.04mm 路径精度,最优焊接参数全天候复现,减少返工、废料、焊丝消耗、飞溅清理;
- 用工稳定:规避招聘培训流失难题,自动化带来稳定可靠;
- 柔性:兼容 MIG、TIG、SMAW、FCAW、SAW、PAW 等工艺,快速切换产品。
- 占地小:同等产出下占地少于人工焊接工位。
立即开启机器人电弧焊自动化
合格焊工短缺与全球竞争加剧推动自动化需求。评估 ROI 后,行动刻不容缓。RobotWorx 拥有 25 年电弧焊自动化经验,库存大量新旧焊接机器人与工作站,现货集成。在线联系或致电 877-762-6881。
工业机器人