


掌握燕尾槽铣削下孔余量:关键考量与实践
燕尾槽铣刀用于加工梯形燕尾槽。因刀具形态特殊,为实现长寿命和优异结果需特殊考量。加工 O 型圈槽时尤甚,因操作要求刀具下入工件内部始切。使用合适刀具进给方式,特别是理解何时需要下孔余量、何时不需,是避免常见燕尾槽事故关键。
什么是下孔?
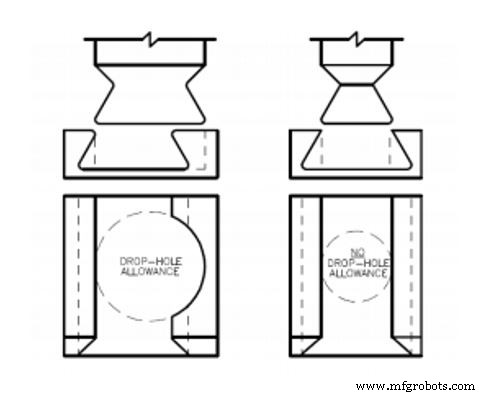
设计含 O 型圈槽零件时,下孔余量考量是关键第一步。下孔是在粗加工/开槽操作中铣出的偏心孔。此特征允许使用显著更大、更刚性的刀具。因刀具无需插入槽内,只需插入直径大于刀具直径的孔中。
为何考虑加下孔?
对比无下孔余量刀具,有下孔余量刀具颈径与刀具直径比显著更大。这使下孔刀具强得多,允许大径向切深和更少步进。使用下孔可用更强刀具,提高生产率并延长刀具寿命。
有下孔余量的加工操作
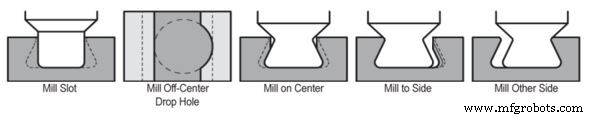
每侧最多需 4 次径向走刀。
何时不下孔
设计有时不允许下孔,因其留下应力集中点。下孔不允许的常见例子包括:
- 高压应用
- 高可靠性密封要求
- 输送危险或有害流体场合
下孔余量问题在于,额外进刀间隙会在密封处形成弱点,特定条件下密封可能失效。最终,下孔余量需客户批准确保应用允许。
无下孔余量的加工操作
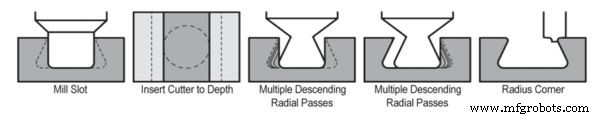
每侧最多需 20 次径向走刀。
下孔位置
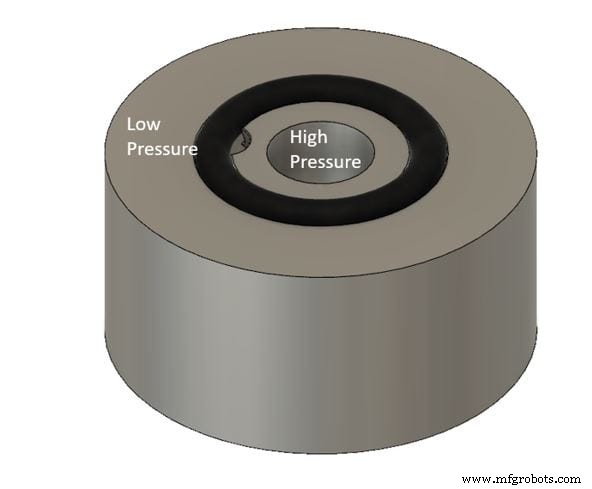
给零件加下孔时,须确保特征位置正确以最大化密封完整性。按下图,下孔应置于槽中心偏侧,确保仅影响槽一侧。
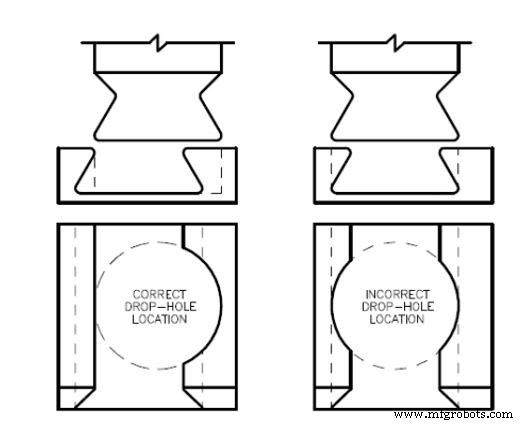
也须确保下孔特征在槽正确一侧。因 O 型圈用于高低压间密封,下孔应邻接高压区。压力从高向低移动时,O 型圈被压入全支撑侧,实现良好密封(见下图)。
数控机床