


切削刀具螺旋角优劣势详解
虽许多因素影响加工结果,但常被忽视的因素是切削刀具螺旋角。刀具螺旋角指刀具中心线与沿切削刃的直线切线夹角。
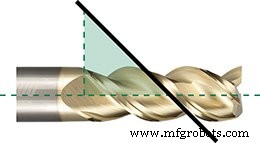
较高螺旋角(通常 ≥40°)绕刀具“更快”,而“较慢”螺旋角通常 <40°。
选择加工刀具时,机加工人员常考虑材料、刀具尺寸、槽数。螺旋角也须纳入考量,以实现高效排屑、优异表面质量、延长刀具寿命、缩短循环时间。
螺旋角经验法则
通用经验法则:螺旋角增大,切削刃啮合长度减小。但低螺旋角和高螺旋角各有优劣,影响任何加工操作。
低螺旋角刀具 <40°
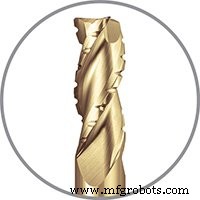
优势
- 强度增强 —— 更大芯部形成强韧刀具,抗弯曲变形能力强(即压力下抵抗刀具弯曲的力)。
- 减少上抬 —— 低螺旋角降低工件在不稳固装夹中上抬脱离工作台风险。
- 大切屑排出 —— 低螺旋角允许刀具产生大切屑,适合大余量粗加工。
劣势
- 表面粗糙 —— 低螺旋角铣刀虽产生大切屑,但有时难以排出,排屑低效导致表面质量欠佳。
- 进给率较低 —— 低螺旋角铣刀径向力增大,要求降低进给率运行。
高螺旋角刀具 >40°
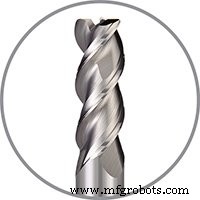
优势
- 径向力降低 —— 更好剪切作用使运行更安静平稳,减少偏向,薄壁应用稳定性更好。
- 高效排屑 —— 螺旋角增大,切削刃啮合长度减小,轴向力增大,将切屑向上向外排出,实现高效排屑。
- 改善表面质量 —— 径向力降低,高螺旋角刀具能以更好剪切作用轻松切削材料,留下更好表面光洁度。
劣势
- 切削齿更脆弱 —— 高螺旋角导致刀齿变薄,故更脆弱。
- 偏向风险 —— 高螺旋角刀具齿更小,增加偏向风险(即压力下刀具弯曲的力)。限制高螺旋角刀具推进速度。
- 刀具失效风险增加 —— 若偏向未妥善管理,导致表面质量差和刀具失效。
螺旋角:关键决策
总结:机加工人员选刀需考量多因素。除材料、表面要求、可接受加工时间外,还须考虑各刀具螺旋角。低螺旋角铣刀允许大切屑形成、增强刀具强度、减少上抬力,但表面质量可能不佳。高螺旋角铣刀实现高效排屑和优异表面质量,但可能面临偏向增加,若管理不当导致刀具断裂。
数控机床