


CNC 工件夹持方式选择关键考量
机加工人员设定加工装置时有多变量考量。CNC 工件夹持方面,松散公差重复件 10 分钟循环与严格公差专用件 10 小时循环存在重大差异。确定最适合加工任务的方法对维持高效运营至关重要。
CNC 工件夹持装置
理想夹持装置具备易重复设定性。因此某些机床配备标准夹持装置。铣床通常用虎钳,车床用卡盘或筒夹。有时零件需定制 CNC 夹持设置以妥善固定。夹具和治具属定制装置。
治具与夹具
治具夹持、支撑、定位工件并引导切削刀具进行特定操作(通常通过一个或多个套筒)。夹具本质相似,但主要区别在于不引导切削刀具。夹具典型用于铣削,治具常用于钻、扩、攻、镗。治具夹具相对标准 CNC 夹持装置更精确,实现更严公差。也可设为分度式,控制刀具运动与工件运动。两者由相同基础组件构成:夹具本体、定位元件、支撑元件、夹紧元件。
四种夹具本体
四种基本夹具本体:面板、底板、角板、工装柱。
面板: 典型用于车削,零件固定于面板再安装主轴。
底板: 铣削钻削常用,安装于工作台。
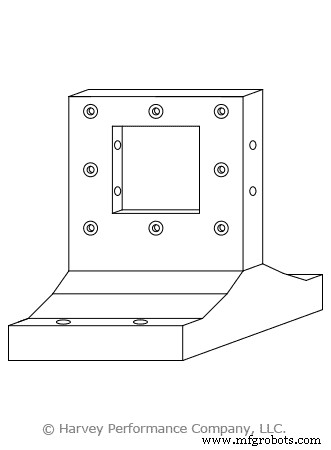
角板: 两板垂直,部分可调或定制改变工件角度。
工装柱: 大型垂直矩形夹具,使工件垂直于工作台。工装柱双面可容纳多工件。
定位元件
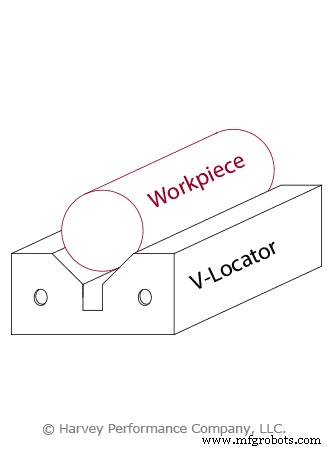
定位元件由四标准表征:组装式、整体式、固定式、可调式。组装式可拆卸安装,相对整体式内置于夹具。固定式无移动部件,可调式通过螺纹/弹簧允许移动并适配工件尺寸。可组合提供适当刚性-装配便利比。如 V 型定位器为组装式与固定式结合:可固定于夹具但无移动部件。
支撑元件
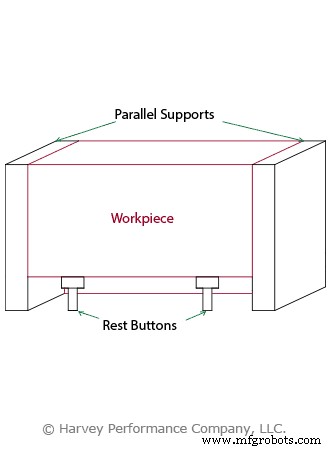
支撑元件顾名思义,加工中支撑工件防止变形。可兼作定位元件,亦有固定、可调、整体、组装式。通常置于工件下方,但也取决于工件几何、机床类型、刀具接触位置。支撑形状尺寸多样。如止动按钮为小型支撑组件,从工件下方或侧面成串使用。平行支撑置于零件两侧提供整体支撑。
夹紧元件
夹紧元件用于加固或固定,形状尺寸强度各异。虎钳和卡盘有可动钳口属标准夹紧件。非典型如杠杆夹,有枢轴销作支点构成杠杆系统。较便捷为动力夹紧系统,分液压和气动两类。
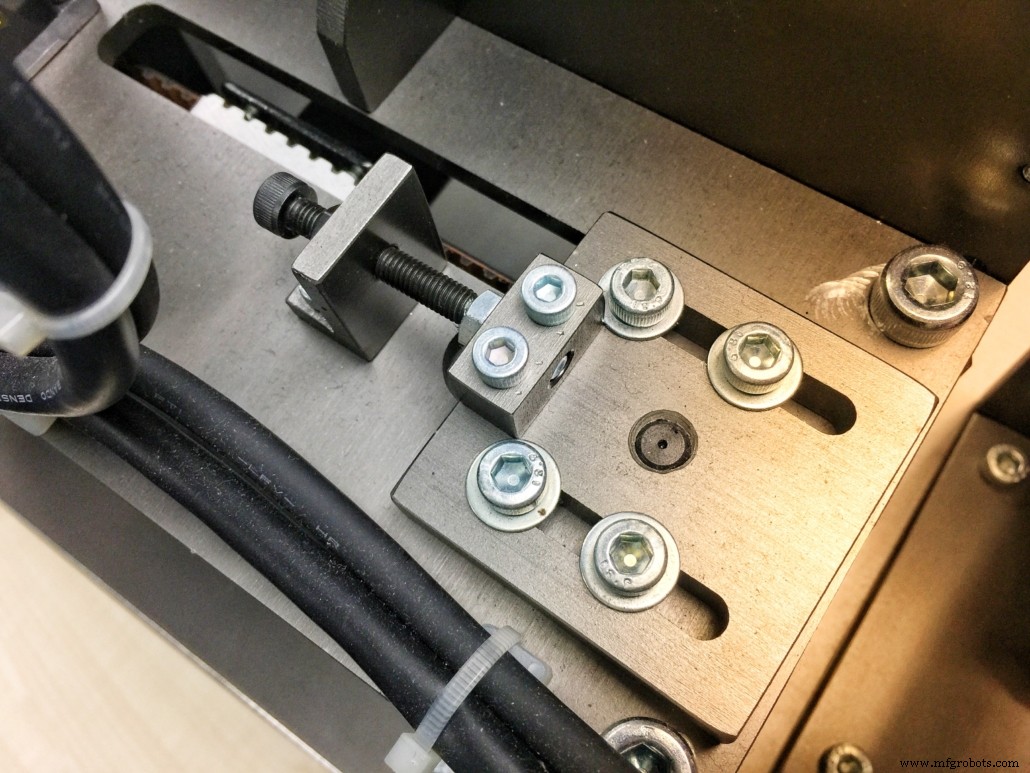
标准夹具设置示例。
液压夹持系统
液压系统通过压缩液体获取动力产生夹持力。此类动力夹具通常用于大工件,因相对气动夹具占空间少。
气动夹具
气动夹具从压缩气体(通常空气)产生的动力获取夹持力。此类系统通常较笨重,用于需工作台空间较小的小工件。动力夹紧相较常规夹紧有优势:一、快速激活/停用节省换型时间;二、工件受力均匀防误差变形。显著劣势是系统成本,但可通过节省生产时间快速抵消。
关键准则
最后,选择合适 CNC 夹具治具设置时遵循几条准则。
确保合理公差
所用夹持装置公差应比工件公差严 20%-50%。
使用合格定位支撑件
定位支撑件应用硬化材料防磨损,支持多次使用不使工件超差。支撑定位件应标准化以便易于更换。
夹紧件正确放置
夹紧件应置于支撑位置上方,使夹紧力传递至支撑而不使工件变形。夹紧件、定位件、支撑件应分布切削力均匀分布于工件。设置应便于夹紧且换型时间短。
最大化加工灵活性
夹具治具设计应最大化单一定向下可完成操作数量。加工中设置应刚性稳定。
底线
工件夹持可通过多种方式实现,同完成成功夹持加工任务、最终结果在公差内。但夹持质量差异巨大,某些设置效率更高。如在铝矩形块中心开小槽,无需精心设计治具,虎钳即可。最大化操作员 CNC 夹持设置效率效能,通过节省换型时间、废品成本提升生产力。
数控机床