


不锈钢加工完全指南:材料分类、刀具选择与运行参数
不锈钢在许多车间像铝材一样常见,尤其制造航空航天汽车零件时。它用途广泛,合金牌号多,适应各种应用。但铣削钢材也极难。不锈钢是铣刀“杀手”,因此调准转速进给、选对刀具是加工成功关键。
材料特性
不锈钢为高合金钢,耐腐蚀性优于碳钢和低合金钢。主要得益于高铬含量,大多数不锈钢合金牌号含铬至少 10%。
不锈钢分五大类:奥氏体、铁素体、马氏体、沉淀硬化(PH)、双相。每类有一个基础通用牌号,在此基础上微调成分创造特定性能适配各种应用。
参考各类特性、常用牌号及典型用途:
| 类别 | 特性 | 常用牌号 | 常见用途 |
| 奥氏体 | 非磁性,卓越耐腐蚀耐热性 | 304, 316 | 食品加工设备、排水沟、螺栓螺母等紧固件 |
| 铁素体 | 磁性,耐腐蚀耐热性低于奥氏体 | 430, 446 | 汽车零件、厨房电器 |
| 马氏体 | 磁性,中等耐腐蚀性——不耐严重腐蚀 | 416, 420, 440 | 刀具、枪械、手术器械、手工具 |
| 沉淀硬化 (PH) | 最强牌号,可热处理,耐严重腐蚀 | 17-4 PH, 15-5 PH | 航空航天部件 |
| 双相 | 奥氏体+铁素体更强混合 | 244, 2304, 2507 | 水处理厂、压力容器 |
刀具选择
加工不锈钢选对刀具至关重要。粗加工、精加工、开槽、高效铣削刀具路径均可通过选对铣刀风格针对不锈钢优化。
传统粗加工
传统粗加工推荐 4 或 5 刃铣刀。5 刃允许比 4 刃更高进给率,但两种风格均适合粗加工。下图为 17-4 不锈钢传统粗加工优秀案例。
开槽
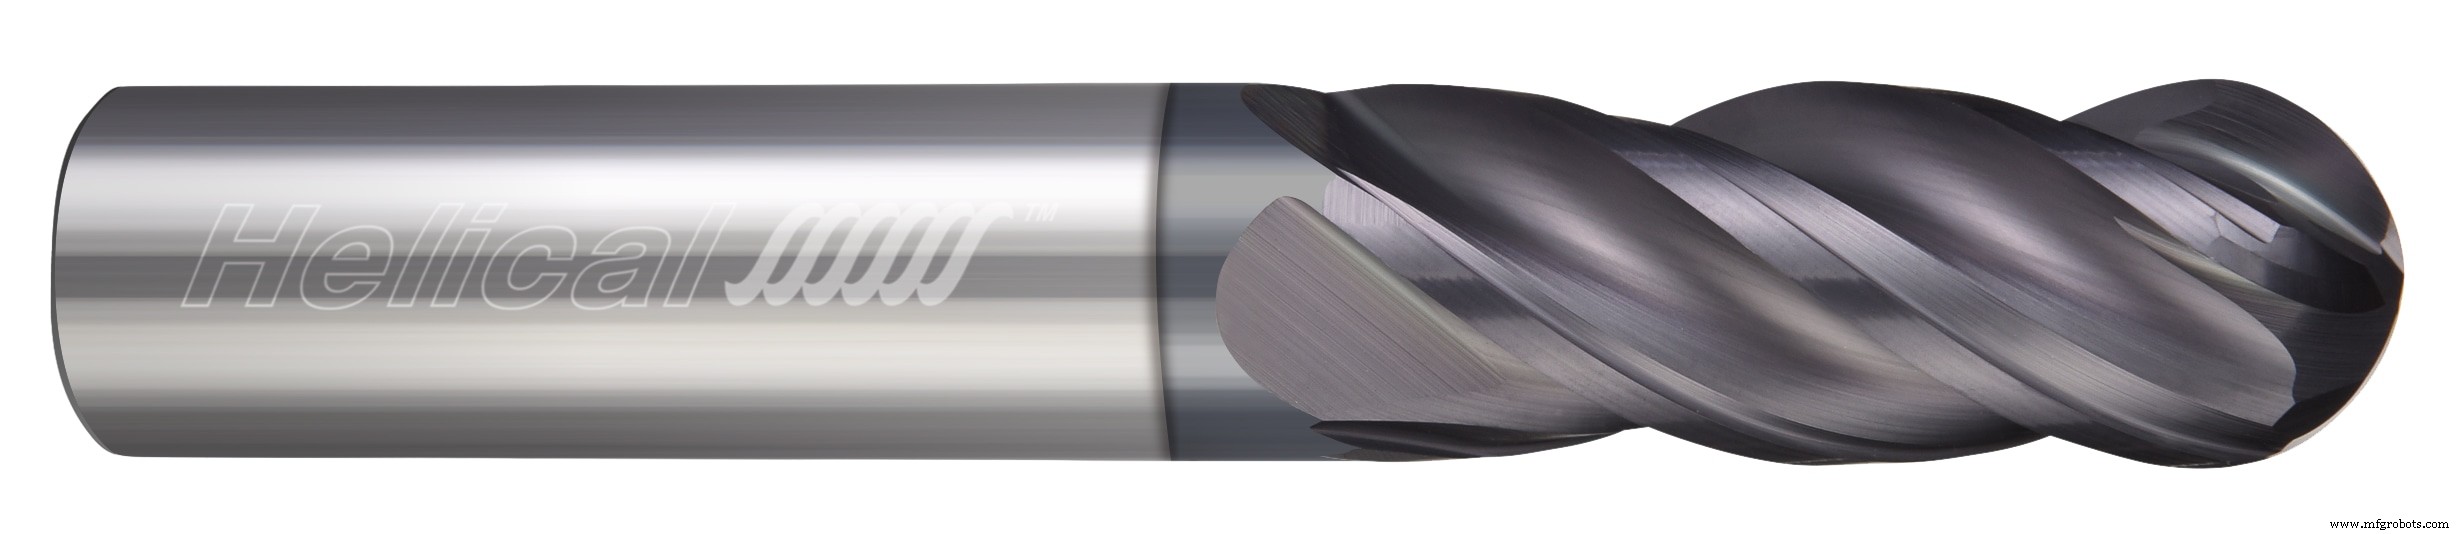
不锈钢开槽排屑关键。因此 4 刃刀具最佳选择,因较低槽数允许更高效排屑。带断屑槽几何形状的刀具也适合不锈钢开槽,因小切屑更易从切削区排出。
精加工
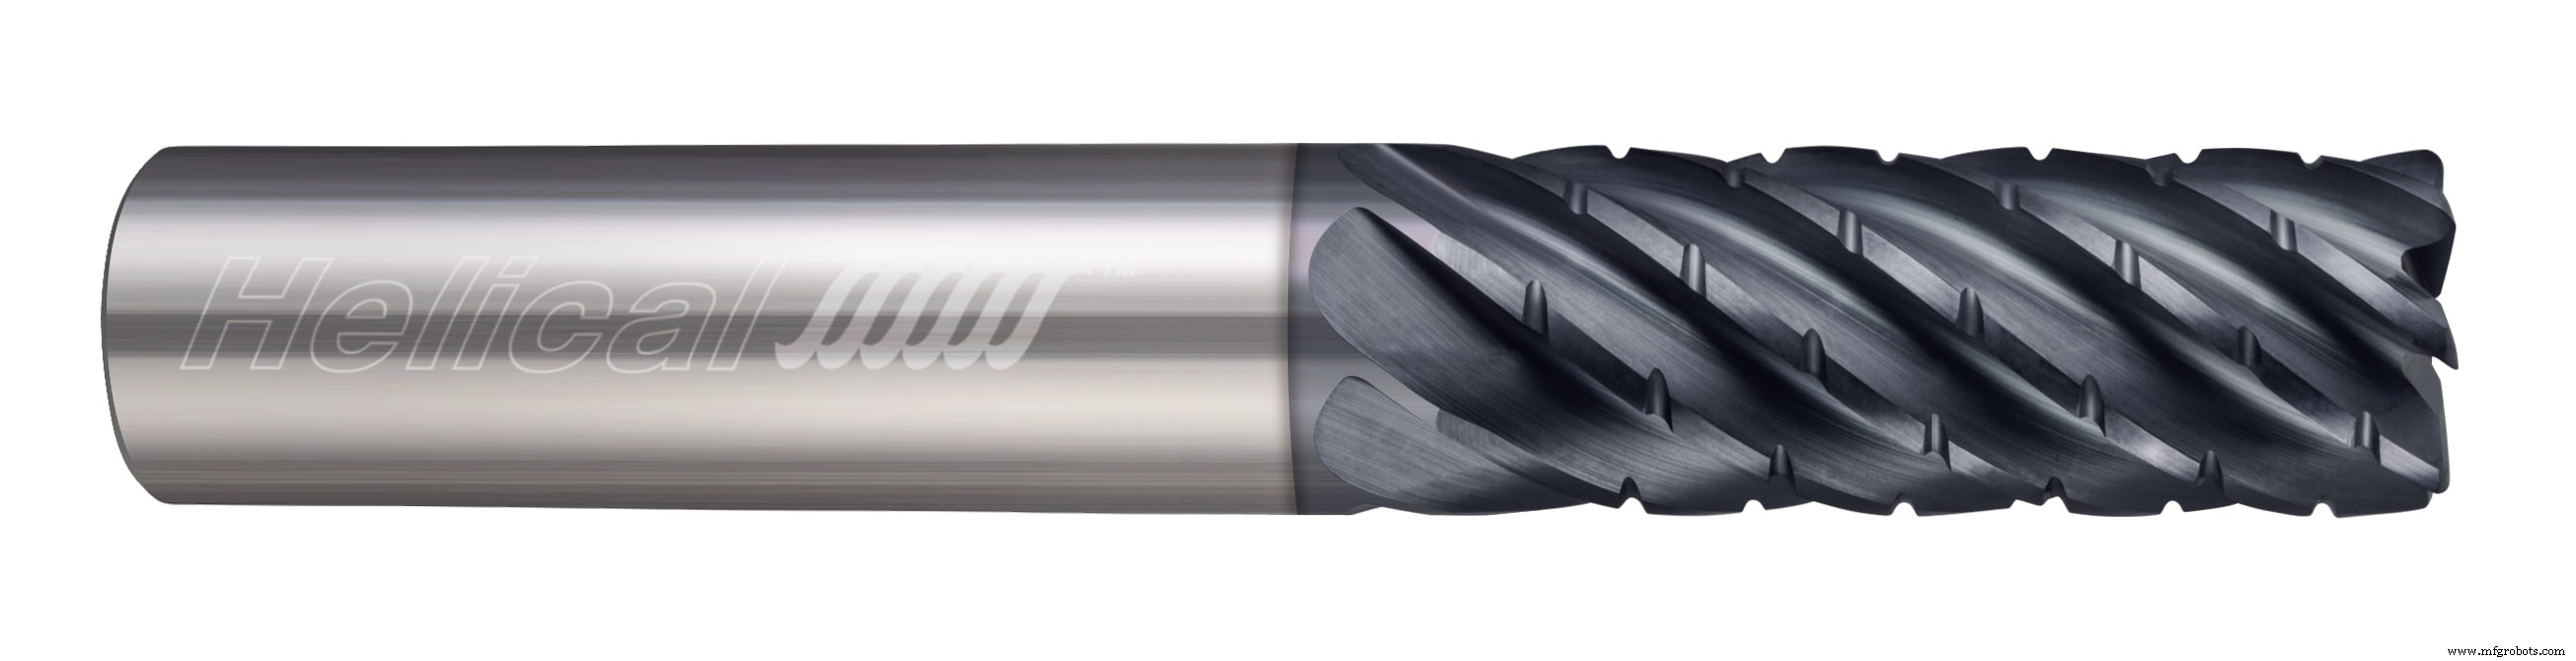
不锈钢精加工需高槽数和/或高螺旋角以获最佳结果。不锈钢精加工铣刀螺旋角超 40°,槽数 5 以上。更激进精加工刀具路径槽数可达 7-14 刃。下图为 17-4 不锈钢精加工优秀案例。
高效铣削 (HEM)
选对刀具时高效铣削在不锈钢中极有效。断屑粗加工刀具 5 或 7 刃是绝佳选择,标准 5-7 刃变螺距铣刀在 HEM 刀具路径中也表现良好。
HEV-5
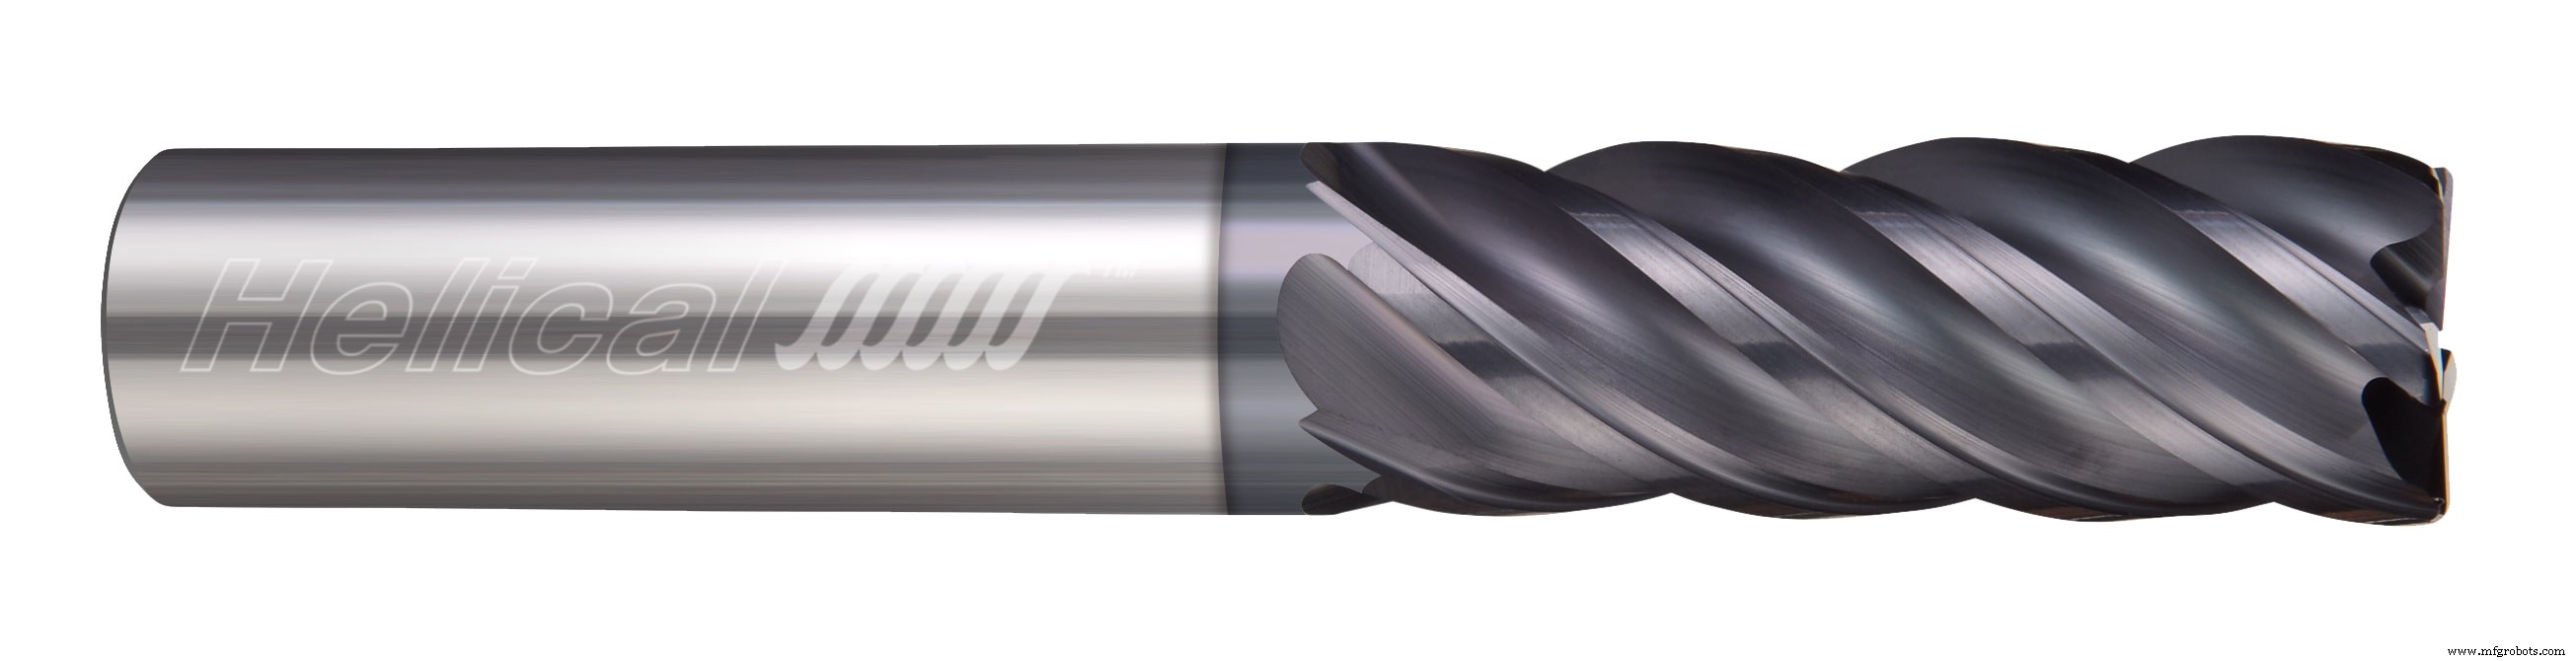
Helical Solutions 推出 HEV-5 铣刀,极通用多应用。HEV-5 在精加工和 HEM 刀具路径表现卓越,开槽和传统粗加工也高于平均。提供平底、圆角、长伸长款式,这款全能刀具是启动刀具库并优化不锈钢加工的绝佳选择。
运行参数
选对刀具是更有效加工关键步骤,调准运行参数同等重要。确定不锈钢加工运行参数因素很多,但有通用起点指南。
通常加工不锈钢建议 SFM 100-350,切屑负荷 1/8 英寸铣刀 0.0005 英寸至 1 英寸铣刀 0.006 英寸。完整细分指南见此处。
Machining Advisor Pro
Machining Advisor Pro 为前沿资源,精准计算不锈钢、铝材等材料中高性能 Helical Solutions 铣刀运行参数。输入刀具、精确材料牌号、机床设置,即生成完全可定制运行参数。免费资源助你更猛更快更聪明地驾驭刀具,真正超越竞争。
用 Helical Solutions Machining Advisor Pro 精调不锈钢加工应用
结语
不锈钢加工不必硬。识别各零件正确材料牌号、选对完美切削刀具、优化运行参数,铣削钢材烦恼可成往事。
数控机床