


粘性材料加工实战技巧:提升表面质量与刀具寿命
机加工人员加工粘性材料面临诸多挑战。此类材料包括低碳钢、不锈钢、镍合金、钛、铜、高铬金属。粘性材料倾向产生长条带状切屑,易产生积屑瘤(BUE)。这些常见问题影响表面质量、刀具寿命、零件公差。
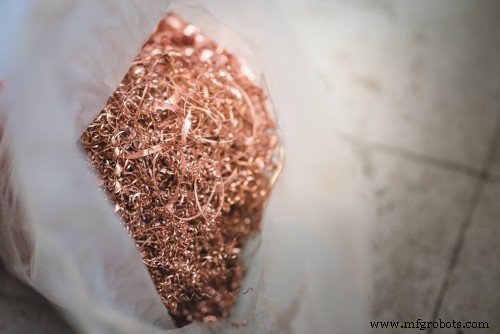
带积屑瘤的连续切屑
连续切屑为带状长切屑,刀具切削材料沿切削刃产生的剪切面分离切屑形成。切屑沿刀具前刀面恒定流动形成长条带状。切削产生的高温、高压、摩擦是导致粘性切屑粘附切削刃因素。当积屑瘤足够大时,可能断裂在工件留下多余材料,或划伤工件导致表面质量差。
冷却液
大量冷却液有助于加工粘性材料时控温和排屑。温度是积屑瘤形成主要驱动力。温度越高,积屑瘤形成越容易越快。冷却液降低局部温度,防止材料加工硬化和粘着。长条带状切屑可能在刀具周围“缠绕”导致刀具失效。冷却液通过闪冷将切屑打碎成小片并移出切削区。冷却液应直接喷向刀具工件接触区以达最大效果。
刀具啮合
运行参数
刀具应持续进给进入工件。允许刀具驻留会导致加工硬化,增加粘着和积屑瘤几率。应采用较高进给率配合较低转速,保持合理材料去除率。进给率增加升温比转速增加小。这关联切屑变薄和刀具切削而非摩擦材料的能力。
顺铣
顺铣为首选方法,因其将更多热量导入切屑而非刀具。顺铣时最大切屑横截面先形成,刀具更易切入材料。刀具切入工件时摩擦产生热量,因最厚切屑部分能容纳更多热量,热量传入切屑而非刀具。
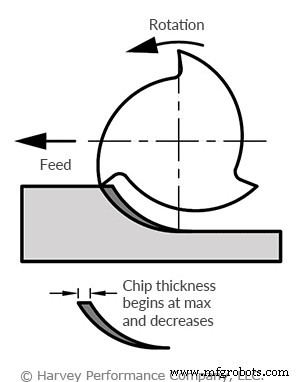
初始工件啮合
刀具初始啮合工件时突然大力变化对刀具寿命有负面影响。采用弧线进刀路径啮合材料,允许切削力和热量渐增,稳定性更好。渐进式刀具进给始终优于突发直线进给。
刀具选择
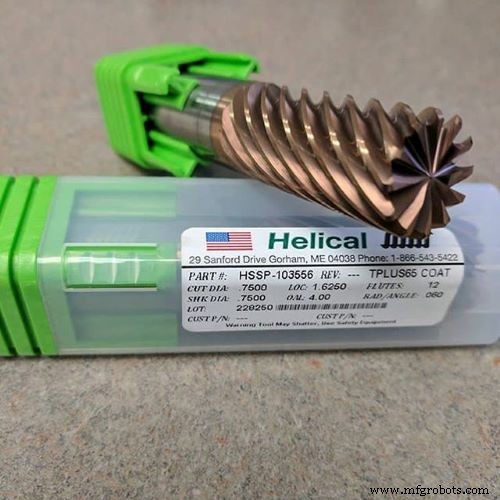
加工粘性材料应选锋利坚固切削刃刀具。Helical 针对钛和不锈钢有专用刀具简化选型。
此外,选择适配加工材料的正确涂层能保护切削刃,比无涂层刀具大幅降低积屑瘤和粘着几率。高槽数刀具将磨损分散到多个切削刃,延长寿命。粘性材料中刀具磨损非线性;一旦出现轻微磨损,失效很快发生。在磨损初现时换刀可能是确保零件不报废的必要措施。
粘性材料总结
每种材料加工特性不同,但理解刀具切削工件时发生什么及其对刀具寿命表面质量影响,将大有助于成功完成任何工作。通过选对刀具涂层、遵循上述技巧,可最小化积屑瘤和过热。最后,开机前务必检查机床跳动并确保最大刚性。
数控机床