


铝材加工完全指南:刀具几何、参数优化与高效铣削
铝材是最常加工材料之一,因大多数形式具有极佳可加工性,广泛用于制造。因此铝材加工竞争激烈。理解刀具选择、运行参数、铝材高级铣削技术基础,助机加工人员赢得竞争优势。
材料特性
铝材高成形性、易加工、轻量化。几乎每个行业都能找到铝制零件。此外,因低成本灵活,铝材成原型热门选择。
铝材两基本形式:铸造和变形。变形铝通常更强、更贵、合金外来元素百分比更低。变形铝比铸造铝更耐热、可加工性更高。
铸造铝抗拉强度较低但柔韧性高。成本更低,合金外来元素(硅、镁等)百分比更高,比变形铝更磨蚀。
选购 Helical Solutions 铝及有色金属铣刀
刀具几何
铝材刀具有几种涂层选择,含流行金色 ZrN(氮化锆)和鲜为人知但高效的 TiB₂(硼化钛)。无涂层刀具也能提供可靠加工性能。但铝材高性能加工真正关键在于知晓操作所需正确槽数和螺旋角。
槽数
铝材铣刀常见 2 槽或 3 槽。槽数更高时,在铝材可运行的高转速下难以有效排屑。因铝合金产生大切屑,每增加一槽切屑槽变小。
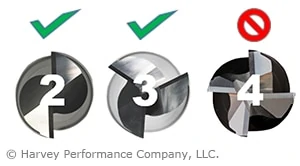
传统上 2 槽铣刀是铝材首选。但 3 槽铣刀在许多精加工操作更成功,参数得当也能胜任粗加工。2/3 槽之争很大程度取决于个人偏好,但操作类型、刚性、期望材料去除率也影响选刀。
螺旋角
刀具螺旋角指刀具中心线与沿切削刃直线切线夹角。铝材切削刀具通常比标准铣刀螺旋角更大。铝材专用螺旋角典型为 35°、40°、45°。变螺旋刀具也可选,减少颤刀谐波同时提高材料去除率。
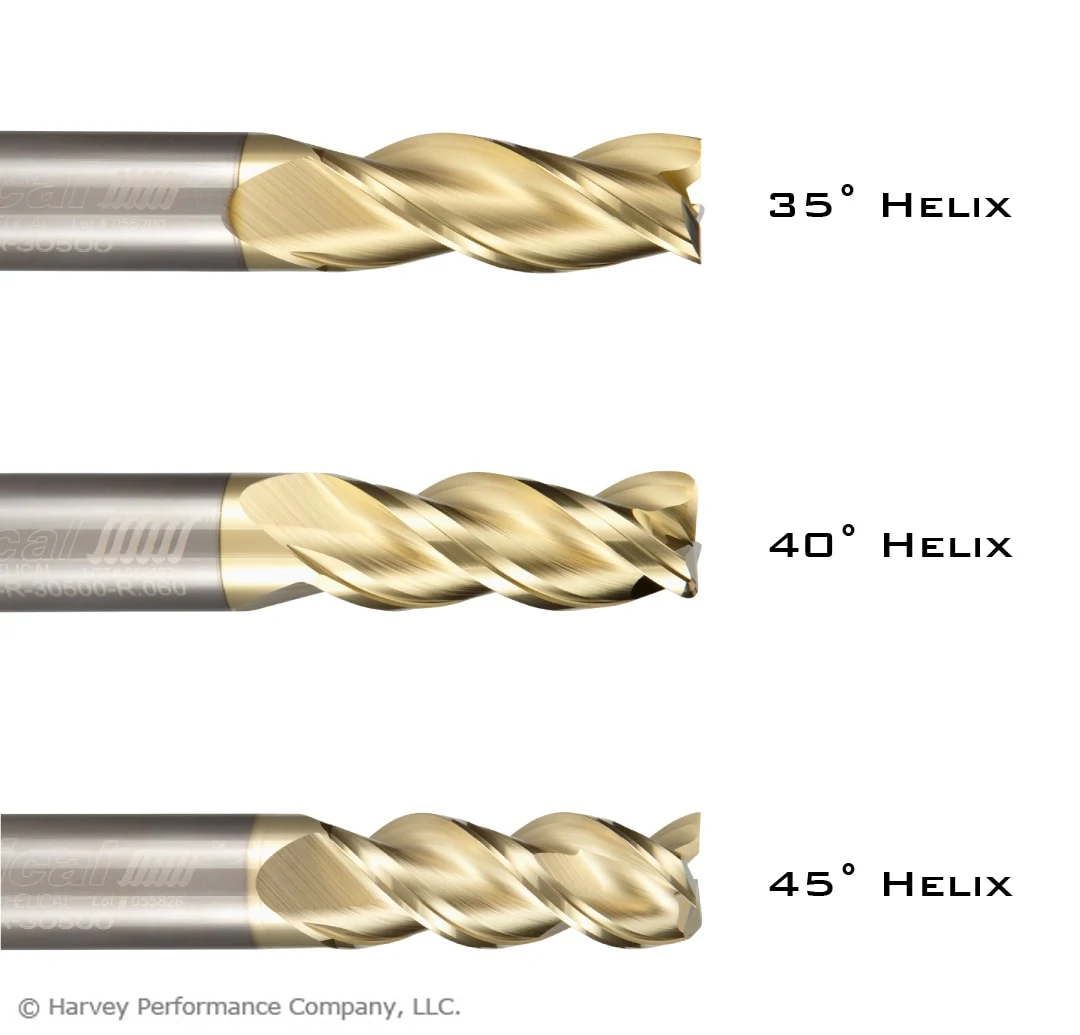
35° 或 40° 螺旋角适合传统粗加工和开槽。45° 螺旋角是精加工首选,也适合高效铣削(HEM)刀具路径,因高螺旋角绕刀具更快、切削更激进。
刀具选项
加工铝材标准 2/3 槽刀具常能完成任务。但特定应用和机床设置下,考虑以下选项可获更优性能。
断屑刀具
加工铝材(及许多材料)最重要考量之一是有效排屑。标准 2-3 槽铣刀按推荐转速进给和切屑负荷运行能较好排屑。但 3 槽断屑刀具可在更高转速进给下运行获更优性能。独特偏置断屑槽几何产生更小切屑以实现最佳排屑,同时留半精加工表面。
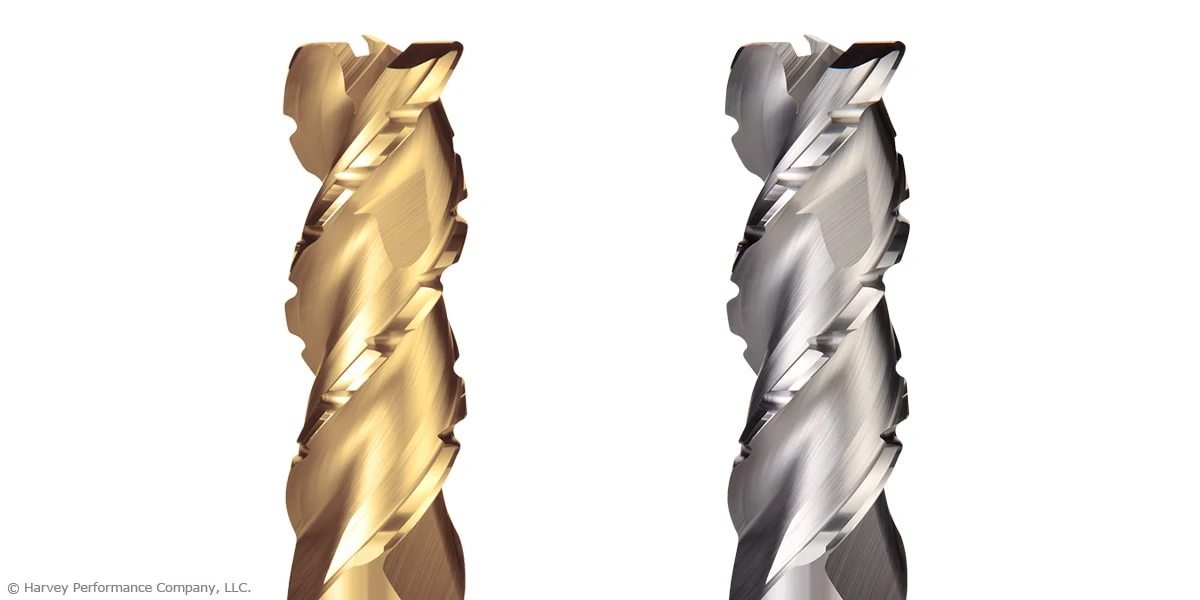
这些刀具非常适合高效铣削(HEM)等高级刀具路径,是成功铝材加工体验另一重要工具。
高平衡铣刀
高平衡铣刀专为高平衡加工中心设计,显著提升高转速高进给下性能。这些刀具专门为铝材高速加工精密平衡(高达 33,000 RPM)。
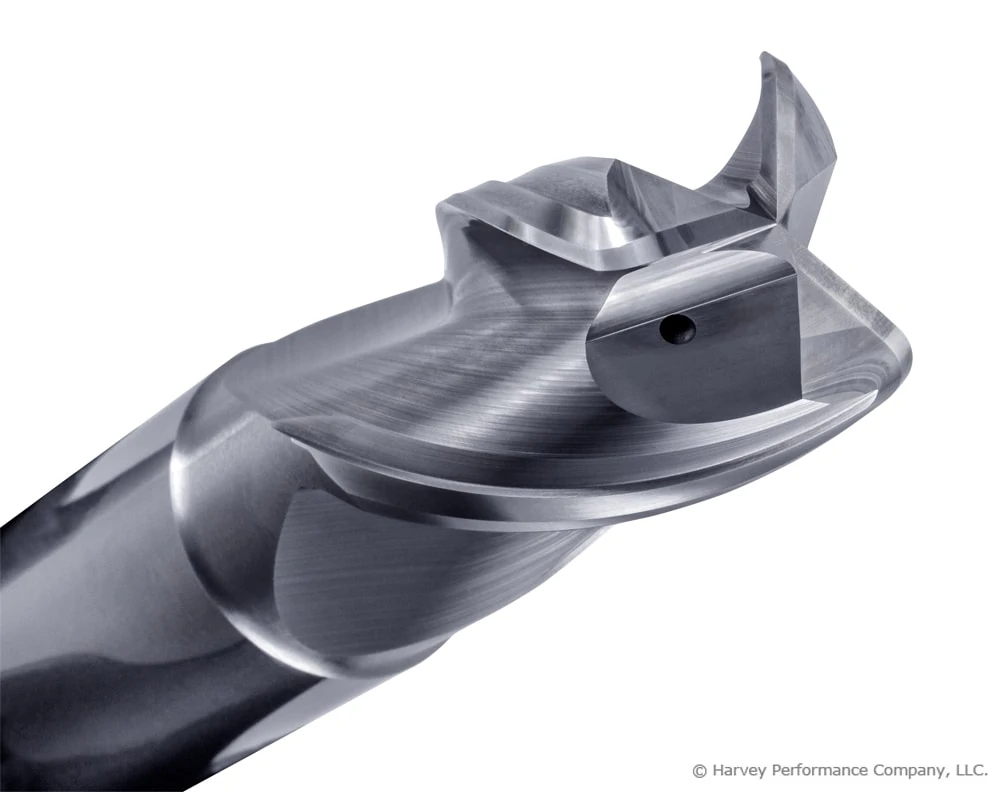
Helical Solutions 提供标准 2 槽式高平衡刀具,及内冷 3 槽式降低热量、增强排屑、提高材料去除率。这些刀具如断屑刀具一样,也是 HEM 刀具路径绝佳选择。
运行参数
为铝材应用设定正确参数对优化生产率和获得更好加工结果至关重要。因铝材易加工,榨干机床极限、榨干刀具性能是保持领先、赢单关键。
虽每个工况因素众多,但加工铝材有通用指南。铸造铝合金(如 308, 356, 380)建议表面速度 500-1000 SFM,RPM 随刀具直径变化。求起始 RPM 基本公式:(3.82 × SFM) / 直径。
变形铝合金(如 2024, 6061, 7075)建议表面速度 800-1500 SFM,同一公式求起始 RPM。
高效铣削 (HEM)
高效铣削(HEM)在制造业迅速普及。许多 CAM 软件现含 HEM 刀具路径,虽几乎任何机床能跑 HEM,但数控系统需快速处理器跟上额外代码行。下图展示铝材 HEM 刀具路径优秀案例。
HEM 核心是利用低径向切深(RDOC)和高轴向切深(ADOC)充分利用刀具切削刃的粗加工技术。了解 HEM 如何提升效率、延长刀具寿命降成本、为铝材(及其他材料)获更高性能,点此下载 HEM 指南手册。
总结
铝材通用可加工性高,但不可掉以轻心。理解最佳应对方式对达成预期结果重要。优化刀具库、机床设置、刀具路径是保持竞争优势、提升车间效率关键。
数控机床