


掌握超摆线铣削:综合指南与实战技巧
本文是关于高效铣削(HEM)系列博客文章之一。若想全面了解这一流行加工方法,请查看下方的其他 HEM 相关文章!
高效铣削入门 | 高速加工与 HEM 对比 | 如何应对切屑变薄 | 深入解析切削深度 | 如何避免四大类刀具磨损
什么是超摆线铣削?
超摆线铣削是一种用于加工宽于刀具切削直径槽宽的方法。通过一系列称为超摆线刀具路径的圆弧切削实现。作为高效铣削(HEM)的一种形式,超摆线铣削利用高速度,同时保持低径向切削深度(RDOC)和高轴向切削深度(ADOC)。
超摆线铣削主要基于加工中切屑变薄理论。传统观点认为切削刀具存在最佳切屑量,决定切屑理想宽度和尺寸。对抗切屑变薄的概念是采用大于"最佳"的切屑量加工,以维持恒定最大切屑厚度。
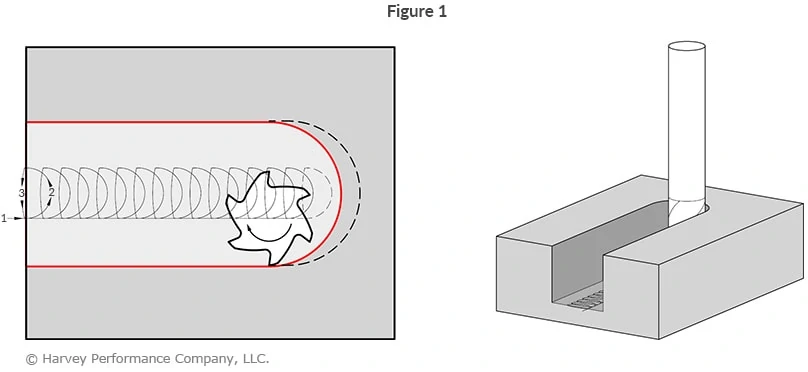
与传统加工完全线性的径向刀具路径不同,超摆线铣削利用低 RDOC 的螺旋刀具路径减轻刀具负载和磨损(图 1)。
超摆线铣削优势
- 降低切削力
- 减少热量
- 提高加工精度
- 延长刀具寿命
- 缩短循环时间
- 一把刀具加工多种槽宽
超摆线铣削在特定应用中极具优势。切削刃径向啮合减少降低了切削热量,同时减小切削力和主轴负载。径向力减小使生产精度更高,可加工更精细精密的特征。
此外,较低的径向切削深度允许更高的轴向切削深度,意味着可利用整个切削刃长度。这确保热量和切削力分布在整个切削刃上,而非集中在单一区域。热量和磨损的减少及其在切削刃上的均匀分布,使刀具寿命比传统开槽方法显著提高。
鉴于破坏性力减小,切削刀具转速可提高。因利用整个切削长度,超摆线铣削可消除多次轴向切削层数的需求。提高的运行参数和减少的切削层数大幅缩短循环时间。
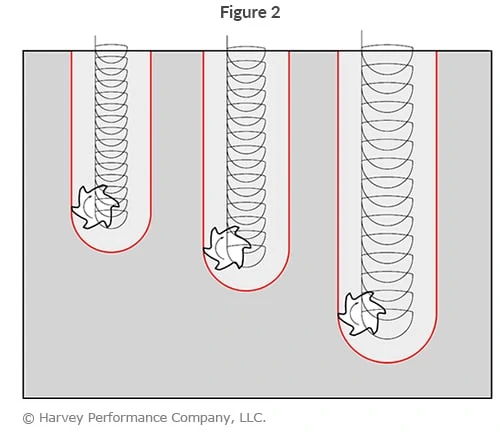
因超摆线铣削用刀具加工宽于其切削直径的槽,同一刀具可创建不同尺寸的槽,而非仅限一种。这可释放刀库空间,节省换刀时间,视零件要求而定(图 2)。
虽然开槽是粗加工操作,但超摆线铣削减小的径向切削深度和切削力,往往比传统开槽刀具路径获得更好表面光洁度。不过,可能需要沿工件壁进行精加工道次,以去除切削刀具螺旋运动留下的尖角残留。
点击此处了解高效铣削提升效率的强大功能
超摆线铣削挑战
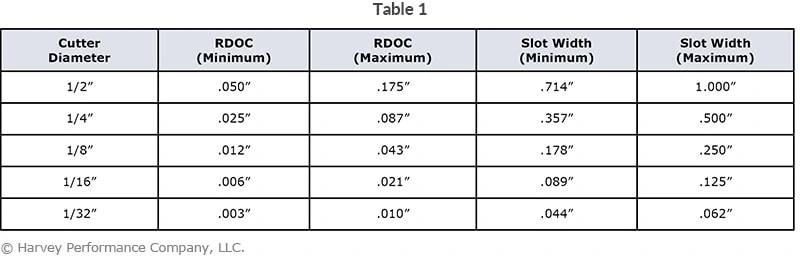
挑战通常在于机床和软件。能发挥超摆线铣削优势的机床,不仅要具备高速高进给能力,还需能随刀具沿螺旋路径运动而持续变化进给率。无法变化进给率会导致切屑变薄,产生非理想结果甚至刀具断裂。编程刀具路径和进给率可能需要专用软件。刀具直径与槽宽比例、不同比例下的径向切削深度等因素进一步增加复杂性。多数建议刀具直径为最终槽宽的 50%-70%,径向切削深度为刀具直径的 10%-35%(表 1),但最稳妥的选择始终是咨询刀具制造商。
超摆线铣削与微加工
微加工中的优势
微加工也可受益于超摆线铣削。超摆线刀具路径产生的径向啮合减小和切削力降低,减轻了对切削刀具的作用力。这对小直径刀具尤为重要,因其更弱、刚性更差,减小的切削力降低了偏移和断裂风险。
微加工中的挑战
虽然理论上微小刀具超摆线铣削有益,但存在额外挑战。微小切削刀具因主轴跳动振动、材料不均、载荷不均等加工变量,更易断裂。视应用而定,使用直径最大的刀具以获得额外强度可能更值得。尽管微小级别有潜在收益,但必须更加关注机床设置和材料,确保刀具最大成功几率。
同 HEM 一样,一般原则是切削直径小于 .031" 时不应考虑超摆线铣削。虽可能,但在 .062" 以下直径下可能过于困难或风险过大,必须仔细评估应用和机床。
结论
超摆线铣削是一种高效铣削技术(高速、高 ADOC、低 RDOC),以圆弧或超摆线刀具路径为特征。该铣削风格被证明能显著提升加工工艺:延长刀具寿命、缩短加工时间、减少作业所需刀具数量。然而,必须拥有能高速高进给且进给率持续变化的机床和软件,以避免关键刀具失效。微小刀具仍可受益,但必须仔细考虑断裂风险,尤其是切削直径低于 .062" 时。虽然超摆线铣削能在许多应用中提高加工效率,但开始前咨询刀具制造商始终明智。
此视频展示了超摆线铣削实际案例:1/2 英寸 Helical Solutions 变螺旋变螺距铣刀加工 316 不锈钢块。
数控机床