


掌握切削深度:外周、开槽与 HEM 策略精准铣削指南
本文是关于高效铣削(HEM)系列博客文章之一。若想全面了解这一流行加工方法,请查看下方的其他 HEM 相关文章!
高效铣削入门 | 高速加工与 HEM 对比 | 如何应对切屑变薄 | 如何避免四大类刀具磨损 | 超摆线铣削入门
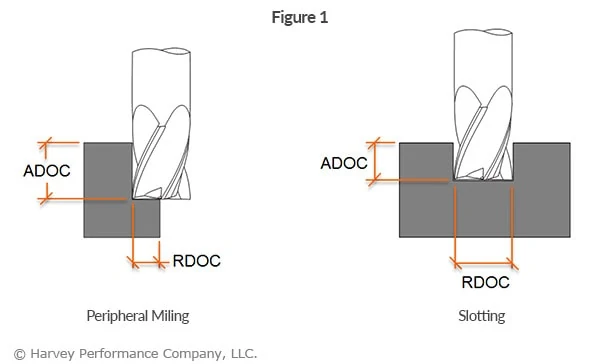
每个加工操作都涉及径向和轴向切削深度策略。径向切削深度(RDOC,刀具步进工件的距离)和轴向切削深度(ADOC,刀具沿中心线啮合工件的距离)是加工的基石。无论开槽还是外周铣削(轮廓、粗加工、精加工),采用适当切削深度对加工成功至关重要(图 1)。
下文将介绍外周铣削和开槽的传统方法,以及高效铣削(HEM)策略及其适当切削深度。
快速定义:
径向切削深度 (RDOC): 刀具步进工件的距离。也称步距、切削宽度或 XY。
轴向切削深度 (ADOC): 刀具沿中心线啮合工件的距离。也称步进、切削深度。
外周铣削: 仅刀具切削直径的一定百分比啮合工件的应用。
开槽: 刀具整个切削直径啮合工件的应用。
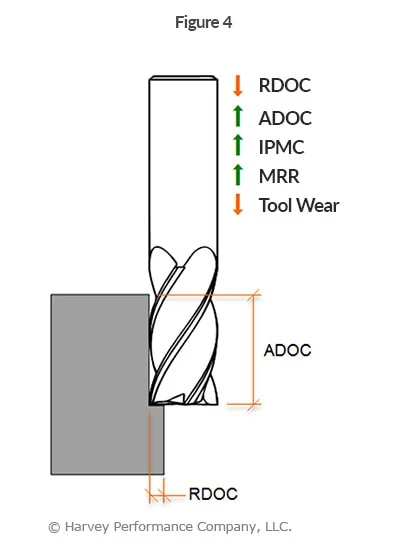
高效铣削 (HEM): 一种较新加工策略,采用小 RDOC、大 ADOC 搭配提高进给率,实现更高材料去除率和降低刀具磨损。
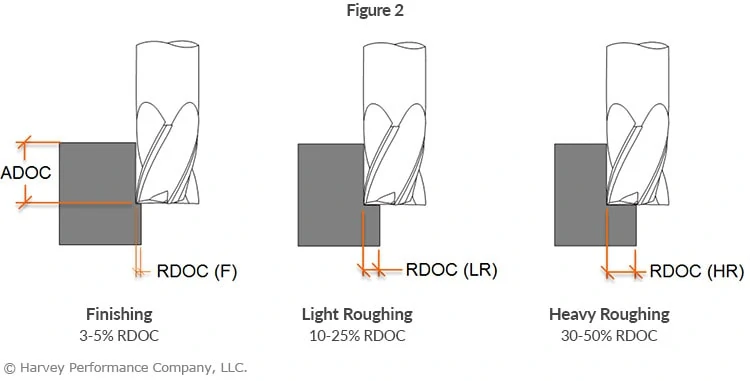
外周铣削风格与适当 RDOC
外周铣削中刀具径向啮合工件量取决于执行的操作(图 2)。精加工应用中,从壁上去除少量材料,每次径向切削约为刀具直径的 3-5%。重粗加工应用中,刀具直径的 30-50% 与工件啮合。虽然重粗加工 RDOC 比精加工大,但 ADOC 通常比精加工小,因刀具负载大。
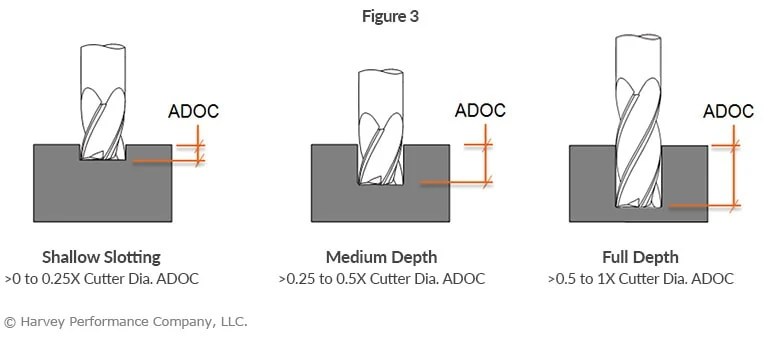
开槽风格与适当 ADOC 啮合
开槽操作中刀具轴向啮合工件量必须适合所用刀具(图 3)。采用不当方法可能导致刀具偏移损坏和零件质量差。
铣刀有各种刃长选项和伸长选项。选择能以最小偏移、最高生产率完成项目的刀具至关重要。因开槽所需 ADOC 可较低,短刃长往往是强度最大、最合适的选择。槽深增加时需更长刃长,但应在允许范围内使用伸长刀具。
高效铣削 (HEM) 切削深度策略
小 RDOC、大 ADOC 搭配高性能刀具路径的加工策略称为高效铣削(HEM)。此加工风格可提高进给率,保持切削均匀,将应力均匀分布在刀具切削部分,延长刀具寿命。
传统策略
- 大 RDOC
- 小 ADOC
- 保守进给率
新策略 — 高效铣削 (HEM)
- 小 RDOC
- 大 ADOC
- 提高进给率
点击此处获取免费高效铣削教育网络研讨会
HEM 涉及径向使用刀具直径 7-30%,轴向高达刀具直径 2 倍,搭配提高的进给率(图 4)。考虑切屑变薄,此运行参数组合可带来显著更高的金属去除率(MRR)。现代 CAM 软件常提供完整高性能解决方案,内置 HEM 刀具路径功能。这些原则也可应用于开槽应用的超摆线刀具路径。
数控机床