


掌握 CNC 木工:切削方向与纹理对齐专家策略
制定成功的切削方向策略
木工加工实践受多因素影响,某些硬木常涉及切削方向,特别是相对于木材纹理图案。木材是各向异性材料,不同切削方向呈现不同材料性能。就木材而言,纹理取向决定不同结构等级。若纤维素纤维平均方向平行于木材侧面,则纹理为直纹。任何偏离此平行线的板材视为"横纹"。图 1 描绘了大部分直纹板材,箭头指示不同轴向。每个轴向表现出不同力学性能组合。因这些差异,木工中必须注意刀具路径,将切削力对刀具的影响降至最低,以最大化刀具寿命。
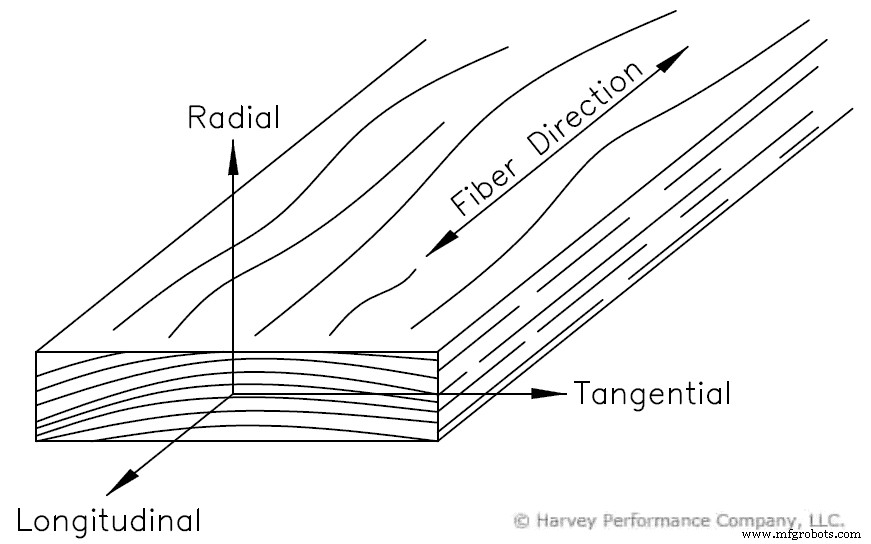
垂直于纹理切削称为"横向切削"。图 1 中为径向或切向方向切削。平行于纹理切削称为"顺向切削"(图 1 中为纵向)。越接近垂直于木材纹理 90° 切削,切削力越大。例如,刀具中心轴平行切向方向且刀具路径沿纵向,磨损小于相同中心轴但沿径向运动的刀具。第二种刀具朝向切割更多纹理边界,产生更大切削力。但顺向切削须谨慎,可能导致撕裂和表面光洁度差。
CNC 木工中木材切屑的正确形成
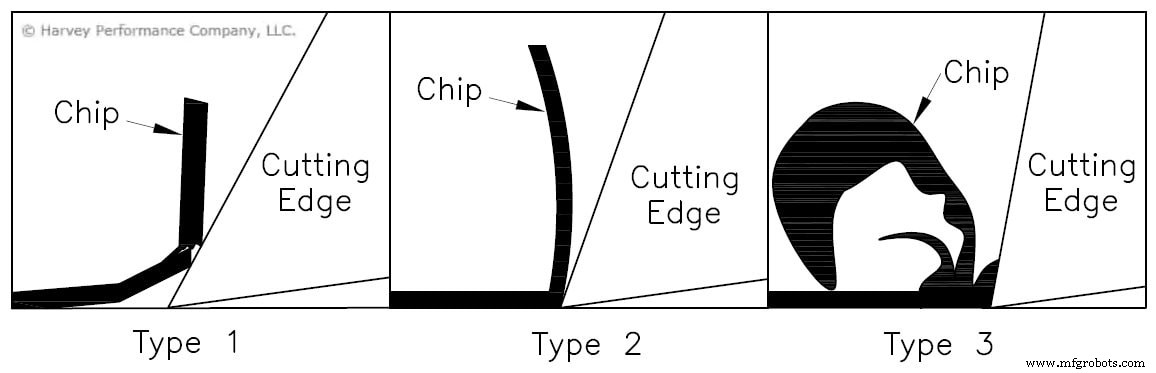
顺纹切削木材时形成三种基本切屑类型。垂直于纹理切削时,切屑类型通常归入同三类,但因木材性能随纹理方向变化大,变异性更强。
第一类切屑
第一类切屑形成于木材在切削刃前通过劈裂提前分离,直到悬臂梁弯曲失效。产生垂直于剪切面的大力,导致切削刃前木材劈裂形成微小悬臂梁。当向上力最终超过微梁强度时断裂脱落。此类切屑相比二、三类磨损较小,因材料在接触尖锐刃口前已分离。极大或极小前角铣刀常产生第一类切屑,尤其加工纹理坡度大于 25° 时。含水率低于 8% 的木材形成不连续切屑,撕裂风险更高。
第二类切屑
第二类切屑在表面光洁度方面最理想。它们是材料沿从切削刃延伸至工件表面的对角剪切面失效形成。当木材性能、切削参数、刀具几何达到适当平衡时形成第二类切屑。含水率 8%-20% 的木材形成连续第二类切屑几率更高,留下良好表面光洁度。
第三类切屑
当刀具前角过低时形成最后一类切屑。此场景切削力近平行于进给方向。导致木材等软材料被压碎而非剪切,留下差表面光洁度。留下的表面如微小木材束,俗称"毛糙纹理"。此类切屑在软木中更常见,因低密度木材压碎情况更严重。
延长木工刀具寿命
转速与进给经验法则
CNC 木工中存在多类刀具磨损。通用加工法则仍适用:转速对磨损率影响最大。过度进给指数级增加磨损并可能导致断刀。像大多数加工操作,两者平衡至关重要。若通过提高转速增加生产率,必须成比例提高进给,以维持刀具正常啮合材料的平衡。
热量管理
切削刀具暴露于高温时磨损加快,因腐蚀作用。市面大多数硬质合金刀具中的钴粘结剂开始氧化并脱离切削刃。这引发连锁反应:粘结剂去除后,碳化钨也随之脱落。不同木材种类和人造板在高温下有不同腐蚀行为。加工 MDF 或刨花板时观察到最一致的磨损类型。因胶粘剂中的氯和硫酸盐加速高温腐蚀。同铝材一样,木材二氧化硅含量增加,腐蚀性也增强。
通常高含水率木材观察到刀具磨损增加。因木材浸出物导致电化学磨损增加。木材含水率包括树脂、糖、油、淀粉、生物碱、单宁等水溶性物质。这些分子与切削刀具金属成分反应,使切削刃钝化。硬质合金比高速钢更耐此类磨损。
木工延长刀具寿命的最佳涂层
想要更耐用、保持锋利切削刃的刀具(谁不想?),可考虑非晶金刚石涂层。这是极耐磨涂层,适用于切削区温度不超 750°F 的有色金属操作。这是 Harvey Tool 最薄涂层之一,最大程度降低刃口圆角风险,最大化刃口耐用性。
避免常见木工失误
撕裂
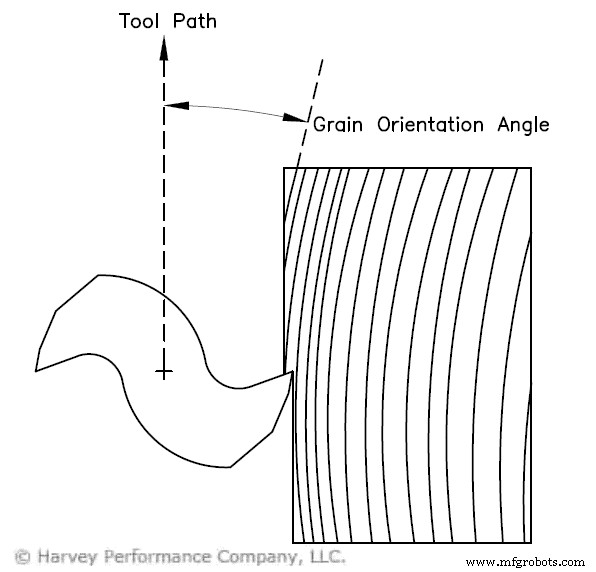
撕裂(崩边、碎屑)是加工木材材料块从主工件撕离,留下难看缺陷。这是加工木制品最常见缺陷之一。撕裂原因多样。材料特性需考虑:纹理取向相对刀具路径小于 20°、木材含水率过低、密度过低时撕裂更易发生。图 4 显示纹理取向角相对刀具路径。加工参数方面,切屑量、切削深度或前角过高也会导致撕裂。
毛糙纹理
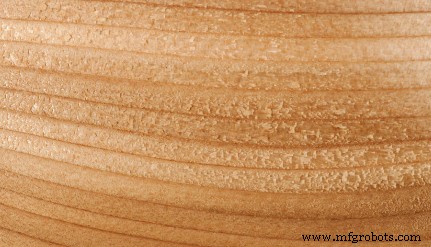
毛糙纹理呈新加工面附着的小木团,因木纤维未被正确切断。低前角或钝刀具压痕纤维直到从自然纹理中撕出,形成第三类切屑,导致差光洁度。低进给或切削深度加剧此缺陷,因刀具未正常啮合而是推挤材料而非正常剪切。纹理更小更少的软木更易此缺陷。幼龄木因高含水率特别易产生毛糙纹理。
烧痕
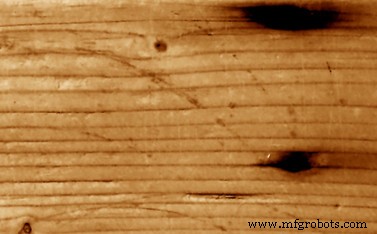
烧痕是加工木材特有的缺陷,加工其他材料一般不关注。在某处停留过久、铣刀啮合不足、使用钝刀具产生过大摩擦热,留下烧痕。某些木材(如枫木、樱桃木)更易烧痕,刀具路径应合理编程。若某操作烧痕严重,可尝试喷涂商用润滑剂或蜡。勿过量,因过多水分导致变形。增加刀具啮合或降低转速也可对抗烧痕。
压痕
压痕是喷射或压入木材表面的浅压痕。随含水率增加可能肿胀,进一步恶化光洁度。此瑕疵通常因排屑不良引起,操作中对切削区施加气雾冷却通常可修复。
起毛
起毛是工件部分区域略低于其余部分。钝刀具加工软木时纤维撕裂变形而非干净剪切,尤为突出。低进给和高含水率木材加剧此缺陷。受损与未受损木材区域膨胀收缩差异加剧缺陷。因此风化木常见起毛。工装夹具过紧也可能导致起毛。
Harvey Tool 木材切削与塑料切削铣刀区别
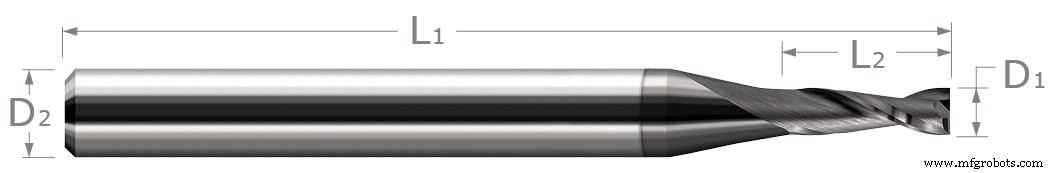
https://www.harveytool.com/products/material-specific-end-mills/wood 机加工人员常用塑料切削铣刀加工木材,因内部几何相似。两者都有大容屑槽和锋利切削刃,利于塑料和木材加工。Harvey Tool 塑料切削刀与木材切削刀的主要区别在于楔角(主后角和前角组合)。木材切削刀前角较低,但仍有高后角保持切削刃锋利。较低前角设计旨在木工中不像塑料刀那样"抓刀"。意在剪切木材,不造成撕裂或留下毛糙纹理,获得优质表面光洁度。
Harvey Tool 木材铣刀提供上旋和下旋选项。上旋选项专为天然和工程木材铣削设计,采用 2 刃样式和为剪切木纤维材料而设计的楔角,不造成撕裂或毛糙纹理。下旋选项针对天然和工程木材优化,有助防止真空台吸附起翘。
如需协助实现成功加工操作,或了解 Harvey Tool 木材铣刀更多信息,请联系 Harvey Tool 工程师团队:800-645-5609。
数控机床