


CNC加工固定成本:工装为何是精准报价关键
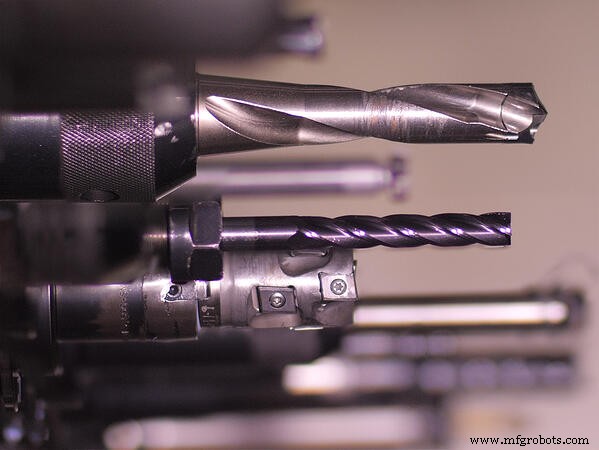
Eagle Group提供从头到尾的全流程金属铸造与CNC加工服务。作为供应商,我们的职责包括为每个新产品估算单价。工装是影响任何项目最终单价的最大单项成本之一。金属铸造中工装常指制作模具与砂芯的模型;CNC加工中工装可指工装夹具、刀柄、切削刀具或刀片。
- 工装夹具是切削作业中保持工件稳定的装置。
- 刀柄连接切削机床(车床、铣床、多轴加工中心)与切削刀具。
- 切削刀具直接接触工件去除材料,含钻头、锯片、拉刀等。
- 刀片用于许多切削刀具但非全部。安装于刀具上执行实际切削的可更换部件。
详细了解熔模铸造工装,请阅读此文。
CNC加工工装设计
Eagle CNC在收到客户订单后订购工装,但流程早期启动。客户提交RFQ后,Eagle CNC工程师规划预期加工流程。工装规划是其中一环。初期机床车间决定是否需订购或制作定制工装,并估算完成工作所需消耗品数量。
CNC加工标准工装
许多情况下机床车间可使用现成工装夹具。含标准机用虎钳、车床卡盘、弹簧卡盘、工装块、面板等。参考工装供应商Creston Industrial Sales提供的标准夹具供应商清单。
同理,刀柄也有多种标准配置,如弹簧夹头、立铣刀柄、镗头刀柄等。
定制工装夹具
若需定制工装夹具,机床车间可选择自制或外包专业供应商。无论哪种,加工厂通常自行设计夹具,因工装紧密关联切削设备与工艺。
但须注意:夹具不应仅适配单一机床。Eagle CNC销售工程师Dennis Chester表示:“我们确保定制工装非机床专用,因需保证即使某机床停机维护也能按时交付。我们的体系保证几乎任何工件可在任意机床运行。”
定制切削刀具也常用,但几乎总集成可更换刀片。这样刀具本体可用完整个项目,刀片按需更换。
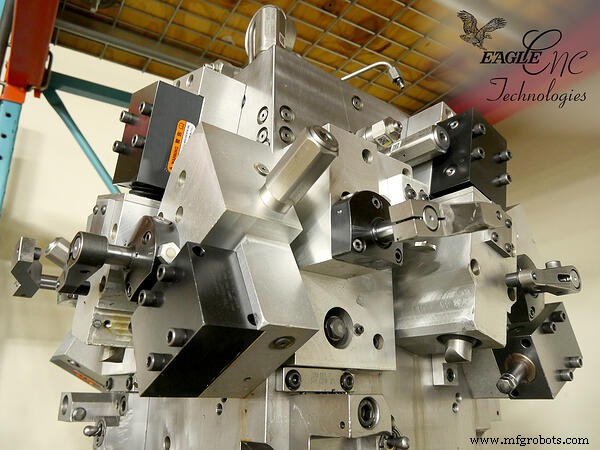
上图:定制工装夹具;上方:定制切削刀具
影响CNC加工工装成本的因素
同铸造工装及任何制造固定成本,加工工装成本主要取决于工件复杂度。无需定制工装夹具则固定成本低。同理,可自制的低复杂度定制刀柄成本低于需专业供应商者。
另一显著固定成本与切削刀具或刀片数量相关。刀片单价虽低(有时远低于$5),但需频繁磨刃更换。专业加工厂能准确预测完成工作所需刀片种类数量,并计入报价。
CNC加工工装寿命多久?
工装夹具可更新维护长期使用,但消耗性切削刀具与刀片寿命短须频繁更换。正常刀片寿命可低至15分钟切削时间。
切削刀具寿命取决于工件材料、整体加工工艺等。刀片硬度须高于被切材料。软金属如铝比碳钢等硬金属更易、更廉价加工。硬材料、高强度工艺、快交期均缩短刀片与消耗性刀具寿命。
为延长刀具寿命,刀具制造商Sandvik建议降低切削速度(减热)、优化进给(最短切削时间)、优化切深(减少切削次数)。切削环境也有影响,如添加润滑冷却设备。除工艺调整,加工厂可能建议改变材料或设计以延长工装寿命。
因竞争性定价至关重要,Eagle Group在所有项目融入可制造性设计(DFM)原则。遵循DFM实践,我们能就设计、材料、工艺提出建议,实现最高质量与最低单价。
理解CNC加工工装运作,客户可在新产品初始设计与报价中发挥更积极作用。
免费电子书《CNC加工工艺指南》深度了解CNC加工
数控机床
- 五轴CNC加工精通:原理、优势与行业应用深度解析
- 二手机床助力大幅降低CNC加工成本:专家实操贴士
- 专业定制 CNC 加工解决方案——精准可靠
- 精密亚克力CNC加工:精准、安全、高效
- 提升CNC加工质量控制:精度与客户满意度的策略
- 精密CNC加工定制零件:快速、精准、量身定制的解决方案
- 大型零件CNC加工:突破尺寸限制的策略与实战
- CNC 加工降本实战 11 招:从设计优化到批量策略的全链路指南
- CNC 加工 vs 注塑成型:工艺本质、成本拐点、选型决策树与混合制造新范式
- CNC 加工成本深度解析:五大驱动因子与优化实战策略
- 聚合物 CNC 精密加工:材料谱系、工艺窗口、后处理与工艺选型决策框架
- 驱动精密CNC加工定价的关键因素