


掌握微小铣刀加工:提升精度与性能的关键技术
加工行业通常将微加工和微小铣刀定义为直径小于 1/8 英寸的铣刀。这也是通常必须收紧公差窗口的分界点。因刀具直径直接关系到强度,微小铣刀比大直径刀具弱得多,因此微加工时必须考虑强度不足。若在重复性应用中使用这些刀具,优化工艺至关重要。
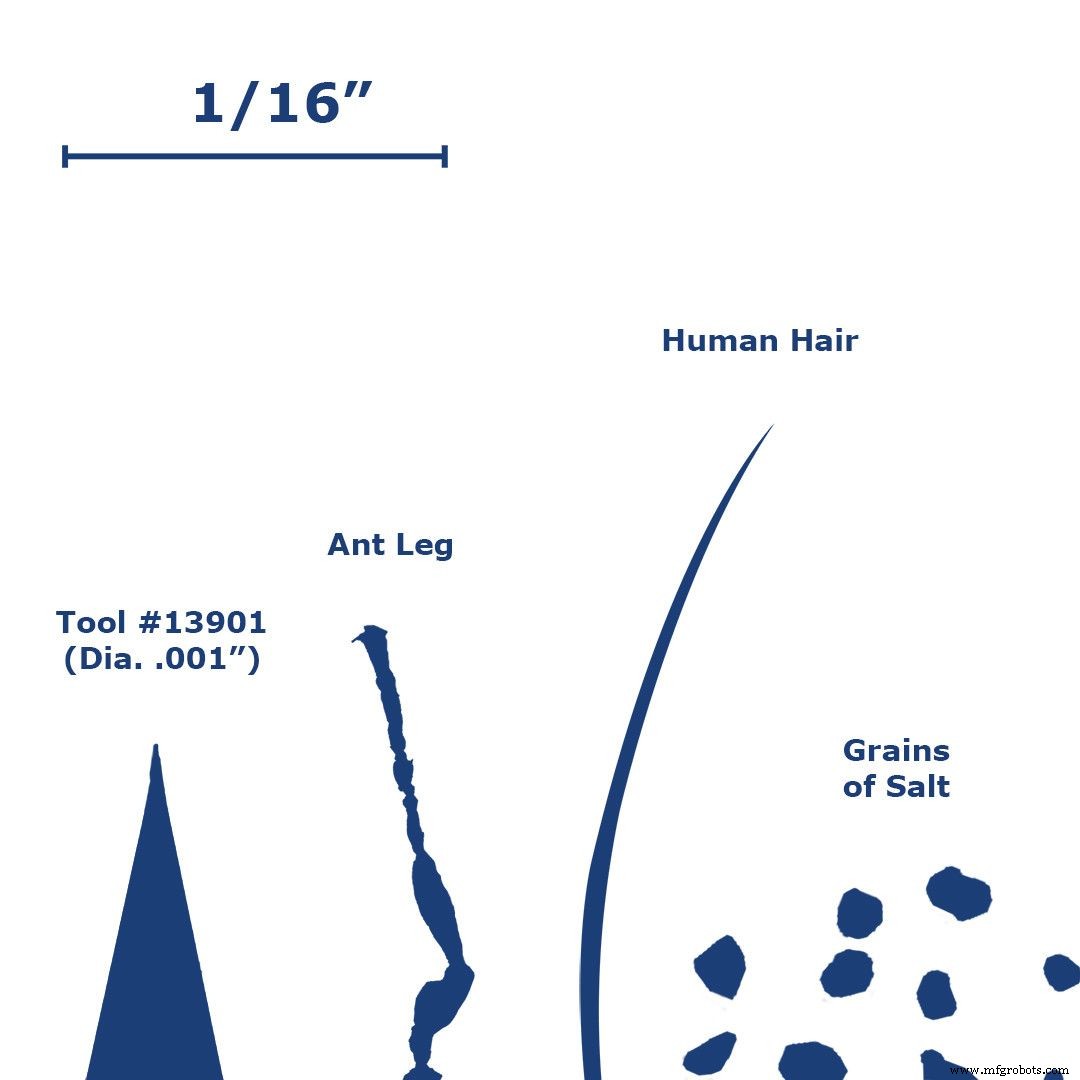
常规与微小铣刀的关键切削差异
跳动
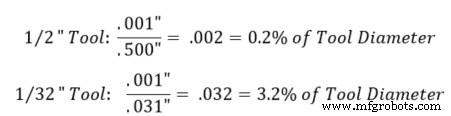
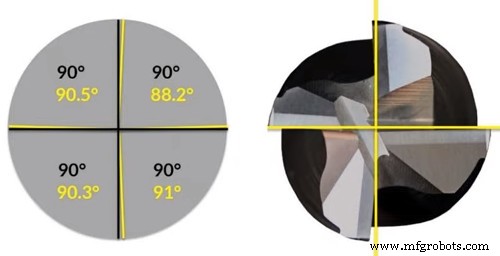
运行时跳动对微小刀具影响大得多,即使极小量也对刀具啮合和切削力有大影响。跳动因刃槽啮合不均增加切削力,常规刀具导致某些刃槽磨损更快,微小刀具则导致断裂。刀具振动也影响寿命,间歇性冲击可能导致崩刃,微小刀具则断裂。开机前检查设置跳动极其重要。下例演示 .001" 跳动在 .500" 和 .031" 直径刀具间的巨大差异。
切屑厚度
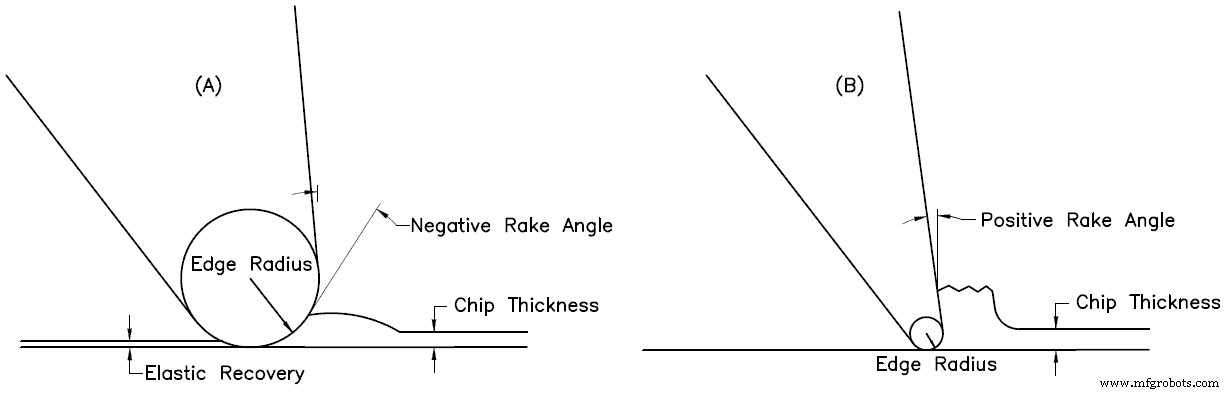
切屑厚度与刃口圆角(刃口处理)比率在微小刀具中小得多。此现象称"尺寸效应",常导致切削力预测误差。当切屑厚度-刃口圆角比率较小时,刀具更多是犁耕材料而非剪切。此犁耕效应本质上是切削薄切屑时刃口圆角产生负前角所致。
若厚度小于特定值(取决于所用刀具),材料会挤入刀具下方。刀具通过后无切屑形成,部分犁耕材料弹性恢复。此弹性恢复导致刀具与工件接触面积增加,切削力和摩擦增大。这两因素最终导致更多刀具磨损和表面粗糙度。
常规与微加工应用中的刀具偏移
与常规操作相比,刀具偏移对微加工中切屑形成和加工精度影响大得多。集中在刀具侧面的切削力使其向进给相反方向弯曲。偏移幅度取决于刀具刚性和伸出主轴距离。小直径刀具本质上比大直径刚性差得多,因操作中固定它们的材料少得多。理论上,伸出长度加倍导致偏移增加 8 倍;刀具直径加倍导致偏移减少 16 倍。若微小切削刀具首道就断,极可能因偏移力超过硬质合金强度。以下是减小刀具偏移的方法。
工件均匀性
随刀具直径减小,工件均匀性成为可疑因素。意为材料在极小尺度可能无均匀性能,因容器表面、不溶杂质、晶界、位错等因素。此假设通常用于切削直径低于 .020" 的刀具,因切削系统需极小才会质疑材料微观结构均匀性。
表面光洁度
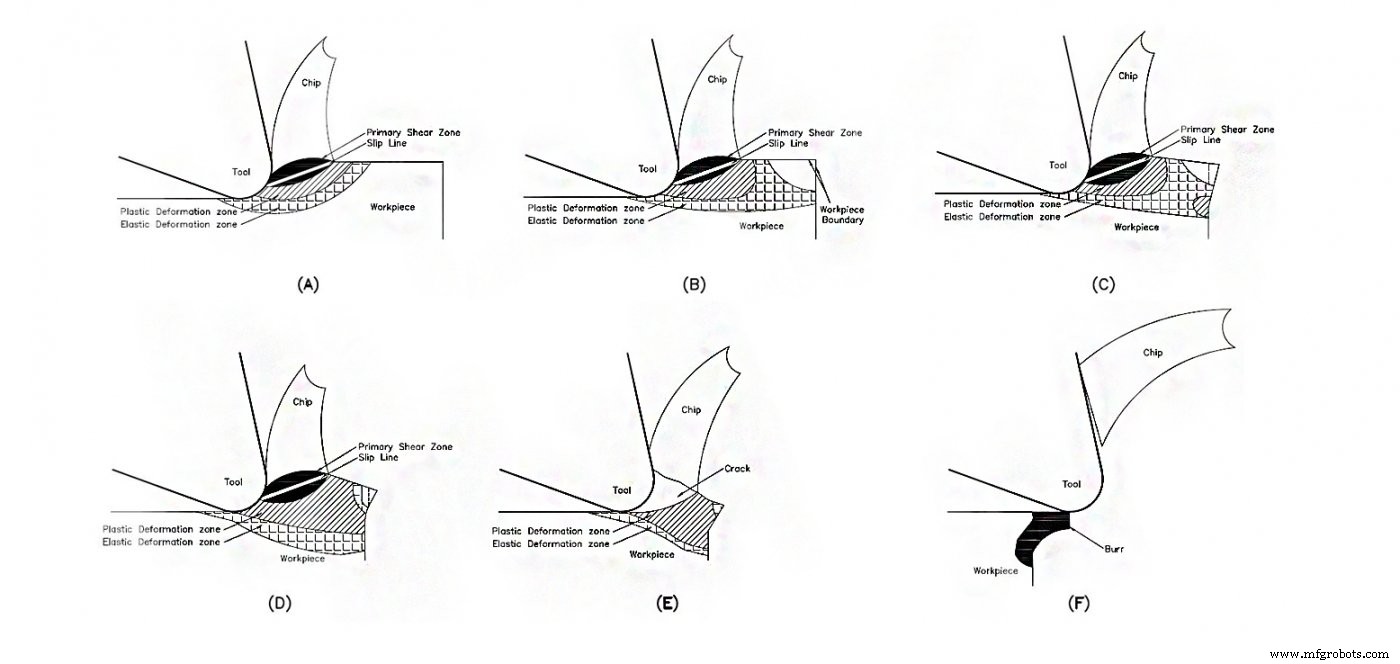
微加工可能比常规加工产生更多毛刺和表面粗糙度。铣削中,毛刺随进给增加而增多,随转速增加而减少。加工操作中,切屑沿主剪切区由工件材料压缩剪切形成。此剪切区可见下图 2。如前所述,微小应用中切屑厚度-刃口圆角比率大得多。因此切削时在主剪切区相邻处形成塑性和弹性变形区(图 2a)。结果,当切削刃接近工件边界时,弹性区也到达此边界(图 2b)。随切削刃推进,塑性变形扩散至该区域,因连接弹性变形区在边界形成更多塑性变形(图 2c)。当塑性变形区连接(图 2d)并随切屑沿滑移线开裂扩展(图 2e)时,永久毛刺开始形成。切屑最终从工件边缘断离,留下毛刺(图 2f)。
微小铣刀刀具路径最佳实践
因微小刀具脆弱,刀具路径编程必须避免突发切削力,并允许切削力分布在多轴。因此编写微小刀具路径程序时应考虑以下实践:
斜坡铣入零件
圆形斜坡铣入是轴向进入零件的最佳实践,因其将切削力均匀分布在 X、Y、Z 三个平面。若必须在特定切削深度径向进入零件,考虑拱形刀具路径,因其逐渐加载切削力而非一次性全部加载。
圆弧路径微加工
圆弧路径不应使用与线性路径相同的转速进给。因复合角速度效应。切削刀具每齿在主轴旋转时有自身角速度。使用圆弧刀具路径时,系统增加另一角速度分量,因此刀具路径外侧齿实际速度与预期大不相同。刀具进给须根据内部或外部圆弧操作调整。了解如何调整进给,请参阅《圆弧路径运行》文章。
微小铣刀开槽
勿像大槽一样处理微小槽。微小槽需刀具尽可能多刃,因这通过更大芯径增加刀具刚性,减少因偏移导致断裂可能。因高刃数排屑空间小,轴向啮合必须减小。大直径刀具可步进 50%-100% 刀具直径。但使用高刃数微小铣刀,仅步进 5%-15%,视直径大小和偏移风险而定。进给率应提高以补偿减小的轴向啮合。使用球头铣刀时进给可更高,因这些浅切削深度发生切屑变薄,表现类似高进给铣刀。
转角处降低进给
零件转角产生额外切削力,因更多刀具啮合工件。因此加工转角时降低进给有益,可逐渐引入刀具承受这些力。
微加工应用中的顺铣与逆铣
微加工中这是个棘手问题。零件图要求优质表面光洁度时应采用顺铣。此刀具路径最终导致更可预测/更低切削力,从而获得更高质量表面光洁度。顺铣中,刀具切削开始时啮合最大切屑厚度,倾向于推离工件。若设置刚性不足,可能导致颤刀问题。逆铣中,刀具旋转切入材料并增加切削力。长薄壁零件及精密操作应采用逆铣。
粗精加工合一操作
微加工高薄壁零件时应考虑此操作,因某些情况无足够支撑进行精加工道次。
微小铣刀微加工成功的实用技巧
微加工时尽可能最小化跳动和偏移。 可通过热缩或压配刀柄实现。操作中最大化刀柄与夹头接触,最小化伸出量. 复核图纸,确保使用最大可能铣刀,因大刀具偏移小。
- 选择合适切削深度 使切屑厚度-刃口圆角比不过小,避免犁耕效应。
- 若可能,加工前测试工件硬度 确认供应商宣称的材料力学性能。让操作者了解材料质量。
- 加工铁基材料时尽可能使用涂层刀具,因加工这些金属产生过量热量。刀具涂层可延长寿命 30%-200%,允许更高转速,这在微加工中关键。
- 考虑使用支撑材料 控制微加工应用中毛刺产生。支撑材料沉积在工件表面提供辅助支撑力,增加原始边缘刚度。操作中支撑材料产生毛刺和塑性变形而非工件。
- 使用泛流冷却液 降低切削力,获得更好表面光洁度。
- 审视即将应用的刀具路径,微调能大幅延长微小刀具寿命。
- 复核刀具几何 确保适合加工材料。有条件时使用变螺距变螺旋角刀具,因微小刀具典型超高转速下可减少谐波振动。
数控机床
- M.A. Ford TuffCut XT铣刀:以卓越工程提升金属加工效率与竞争力
- Y轴车铣复合加工:缩短装夹时间与成本的生产力跃升
- 用机器数据优化刀具寿命:现代指南
- 数控木工车床操作全攻略:从入门到精通的实操指南
- 手把手教您用NC Studio操控CNC雕刻机
- 二手机床助力大幅降低CNC加工成本:专家实操贴士
- 延长铣刀寿命:减少断裂节省成本的实证策略
- 最大化高平衡铣刀性能:长寿命与高精度技巧
- 单刃铣刀高效加工策略实战:从开槽到自适应清角全覆盖
- 构建CNC自动化柔性制造系统:提产增效五大核心特征
- CNC加工极致公差实现:十年实战验证的十大关键要素
- 揭秘高进给立铣刀力学原理:卓越铣削性能背后的机制