


CNC零件降本设计指南:材料、工时与结构优化全攻略
设计如何影响成本:CNC加工篇
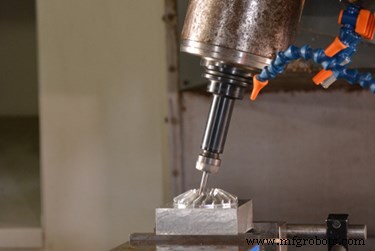
Stratasys Direct拥有20+台先进3/5轴CNC铣床车床。5轴设备消除中间装夹、支持倒扣与偏轴特征,大幅压缩交期。
CNC加工高效但若设计细节与加工能力失衡,成本优势荡然无存。本文拆解Stratasys Direct下单前的关键考量,助您兼顾成本效益与快速交付。
成本核心影响因素
材料选择
材料是第二大成本因素。最优方案在材料成本与可加工性平衡。可加工性越好(材料越易屈从切削),加工越快、服务越便宜。塑料、软质金属合金通常易加工。可查阅CNC加工材料表的固有可加工性属性。
加工工时与人工
构建耗时常是最大成本因素。复杂大尺寸件工时长、成本高。多轴加工需求的复杂几何,耗时长、常依赖人工装配后处理。设计若含多面特征,常需人工翻转、甚至新夹具,人工越多成本越高。
大批量显著摊薄单件装夹成本。早期项目可考虑增量降低单价。
零件设计优化
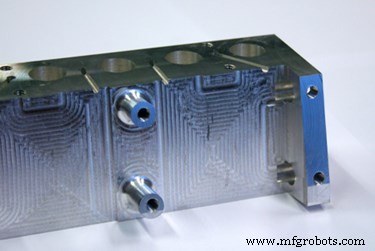
针对快速生产、少人工翻转优化设计,能大幅降本。关键设计特征建议:
- 特征宽高比 < 4:1 为宜。过小特征需多次通过、易震动,精度难控、工时长。
- 型腔深度 ≤ 2-3倍刀径最佳;可能则控制在4倍刀径以内。
- 壁厚 0.03-0.06 in (0.8-1.5 mm)。薄壁需多次小切深通过,易震动,加工难、工时长。
- 孔径 标准钻头尺寸最快;非标孔需立铣刀加工,增本增时。
- 螺纹 长度设计为孔径1.5-3倍。
- 内角倒圆 长径比≤3:1,减少铣刀通过、避免换刀、缩短工时。
降本核心:易加工廉价材料 + 标准化优化设计。审视每个特征是否必要,可简则简。复杂度越高,对机床操作员要求越高,方案效率越低。
工业技术