


延长铣刀寿命:减少断裂节省成本的实证策略
铣刀断裂损坏往往是可避免的错误,但会给机床车间带来极大成本。为节省时间、金钱和铣刀,学习一些延长刀具寿命的简单技巧很重要。
刀具选择前充分准备
任何加工工作第一步是为材料和应用选择正确铣刀。但这不意味着事前不应做足功课,确保刀具决策正确。Harvey Tool 和 Helical Solutions 有数千种不同操作刀具——庞大选择若无准备极易导致选错刀具。准备开始时,回答《选择铣刀前必问的 5 个问题》快速缩小选择范围,更好理解所需完美刀具。
了解您的刀具需求
不仅要理解刀具需要什么,还要掌握避免常见加工失误的通用最佳实践。例如,仅按需使用刃长刀具很重要,因刀具刃长越长,偏移或弯曲几率越大,降低有效寿命。
另一考虑因素是刀具涂层成分。Harvey Tool 和 Helical Solutions 提供多种针对不同材料的涂层。有些涂层增加润滑性减缓磨损,有些增加硬度和耐磨性。但并非所有涂层在所有材料中都延长刀具寿命。警惕在工件材料中表现差的涂层——如铝材中用 AlTiN 涂层(涂层和材料均铝基,亲和力高,易产生积屑瘤导致排屑问题)。
考虑变螺旋/变螺距几何
许多高性能铣刀具备变螺旋或变螺距几何,即刃槽间距不等。刀具切削时,切削刃接触工件时间间隔不同,而非每转同时接触。不同时间间隔通过减少谐波振动最小化颤刀,延长刀具寿命并产生更好结果。
确保有效刀具夹持策略
延长刀具寿命另一因素是正确刀具夹持。差的夹持策略导致跳动、拉出、报废零件。通常最安全连接是刀柄和刀柄柄部有更多接触点。液压和热缩刀柄比其他紧固方法提供更高性能。
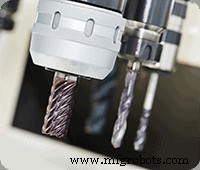
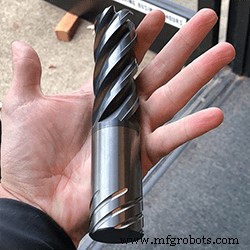
Helical 还为所有库存标准品和特殊报价提供柄部改进,如 ToughGRIP 柄,增加刀柄与刀具柄部摩擦力提供更安全夹持;Haimer Safe-Lock™,刀具柄部有凹槽帮助锁定在刀柄中。
信任运行参数及其来源
为工作选择正确铣刀后,下一步是正确转速进给运行刀具。
以正确转速运行
理解运行机床的理想转速是延长刀具寿命关键。转速过快导致切屑尺寸不佳、排屑无效甚至刀具完全失效。反之转速过慢导致偏移、差光洁度、金属去除率下降。
以最佳进给率推进
转速进给另一关键参数是为工作找到最佳进给率,兼顾刀具寿命和最大化车间效率。过激进给导致断裂,但过保守导致再切削切屑和过量热量产生,加速刀具磨损。
使用刀具制造商参数
制造商转速进给计算考虑每个刀具尺寸,甚至目录未标注但机加工人员易得的尺寸。因此最好依赖刀具制造商运行参数。Harvey Tool 为目录中 21,000 多把刀具提供转速进给表,帮助机加工人员首次自信运行刀具。
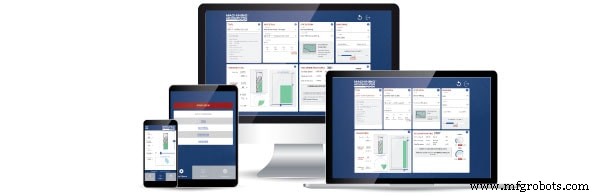
Harvey Performance Company 提供 Machining Advisor Pro 应用,免费前沿资源,为所有 Helical 产品生成优化加工的定制运行参数。
选择正确铣削策略:顺铣 vs 逆铣
铣削切削材料有两种方式:顺铣和逆铣。逆铣中刀具逆着进给旋转。此法切屑从理论零开始增大。逆铣通常推荐用于高韧性刀具或突破表面硬化材料。
顺铣中刀具随进给旋转。切屑从最大宽度开始减小,导致产生热量传入切屑而非留在刀具或工件。顺铣产生更清洁剪切面,减少摩擦、降低热量、延长刀具寿命。顺铣切屑在刀具后排出,减少再切削机会。
利用高效铣削 (HEM)
高效铣削 (HEM) 是一种粗加工技术,应用切屑变薄理论,采用较小径向切削深度 (RDOC) 和较大轴向切削深度 (ADOC)。HEM 参数类似精加工但提高转速进给,实现更高材料去除率 (MRR)。HEM 利用全刃长而非仅部分刀具,使热量分布在整个切削刃,最大化刀具寿命和生产率。这减少加速磨损和断裂可能性。
决定冷却液使用与供给方式
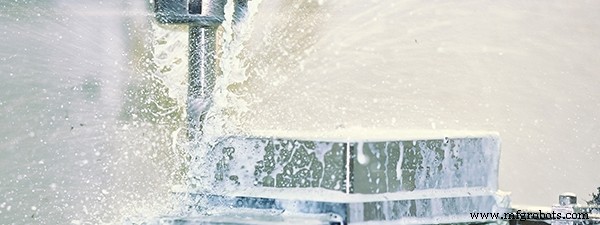
冷却液能极其有效保护刀具免受过早磨损和可能断裂。有多种冷却液类型和供给方式。冷却液形式有压缩空气、水基、直油基、乳化油基、合成或半合成。供给方式有雾状、喷淋、高压、微量润滑。
合适冷却液类型和供给因应用和刀具而异。例如微小刀具用高压冷却液可能导致断裂,因极小刀具脆弱。软粘材料应用中,喷淋冷却液冲走长条状切屑避免再切削和积屑瘤,防止额外磨损。
延长刀具寿命
最大化刀具寿命能力节省时间、金钱和烦恼。为从刀具获得最佳结果,首先确保用最适合工作的刀具。找到刀具后,确保转速进给准确且来自刀具制造商。没人比他们更懂刀具。最后考虑如何运行刀具:刀具旋转方向、HEM 方法是否最佳、如何引入冷却液。
数控机床