


缩短铣刀寿命的 8 个常见错误
转速过快或过慢均影响刀具寿命
确定刀具和操作正确转速进给过程复杂,但开机前理解理想转速 (RPM) 对确保刀具寿命必要。转速过快导致切屑尺寸欠佳甚至灾难性刀具失效。反之,低 RPM 导致偏向、表面差、单纯降低金属去除率。若不确定理想 RPM,联系刀具制造商。
进给过少或过多
转速进给另一关键方面,最佳进给率随刀具类型和工件材料大幅变化。进给率过慢有再切削切屑、加速刀具磨损风险。进给率过快可导致刀具断裂,微型刀具尤甚。
使用传统粗加工
传统粗加工偶尔必要或最优,但通常劣于高效铣削(HEM)。HEM 采用较低径向切深 (RDOC) 和较高轴向切深 (ADOC)。这使磨损均匀分布切削刃、散热、降低刀具失效几率。除大幅延长刀具寿命,HEM 还能获得更好表面和更高金属去除率,是车间全方位效率提升。
不当刀具夹持及其对刀具寿命影响
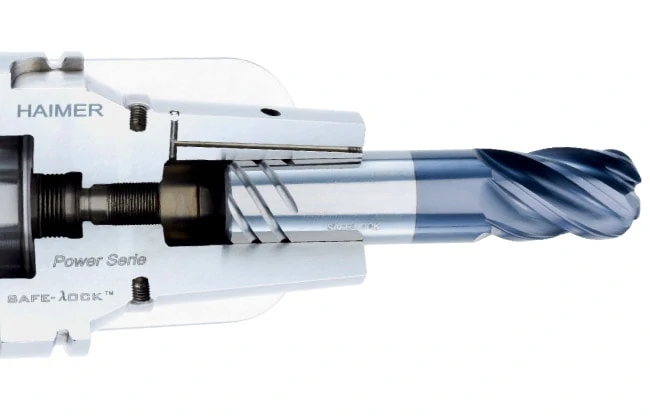
次优刀具夹持下正确运行参数影响力降低。不良机床-刀具连接导致刀具跳动、拔出、零件报废。一般而言,刀柄与刀具刀柄接触点越多,连接越安全。液压和收缩热装刀柄比机械锁紧性能更优,特定刀柄改进如 Helical ToughGRIP 刀柄和 Haimer Safe-Lock™ 亦然。
不使用变螺旋/变螺距几何
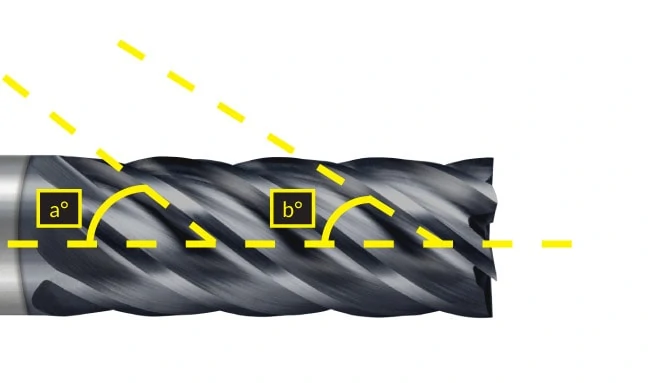
高性能铣刀常见特征,变螺旋或变螺距几何是对标准铣刀几何的微妙改良。此几何特征确保切削刃与工件接触时间间隔变化、而非每转同步。这种变化通过减少谐波最小化颤刀,延长刀具寿命、产生优异结果。
错误涂层损耗刀具寿命
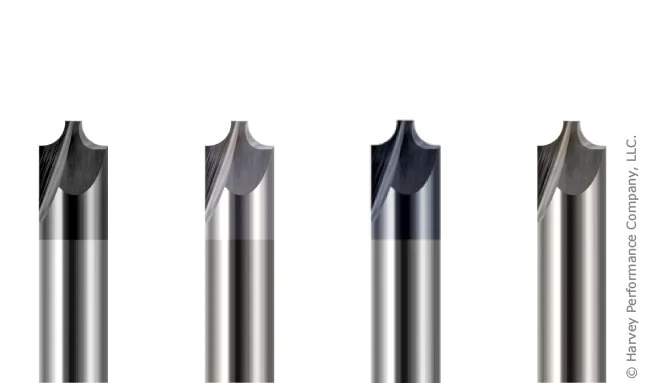
虽略贵,但针对工件材料优化的涂层刀具能起决定性作用。许多涂层增加润滑性减缓自然磨损,其他增加硬度耐磨。但非所有涂层适配所有材料,差异在铁基和非铁基材料最明显。如氮化铝钛 (AlTiN) 涂层提高铁基材料硬度耐温,但对铝亲和力高导致工件粘刀。硼化钛 (TiB2) 涂层对铝亲和力极低,防止切削刃堆积和切屑堵塞,延长刀具寿命。
使用过长刃长
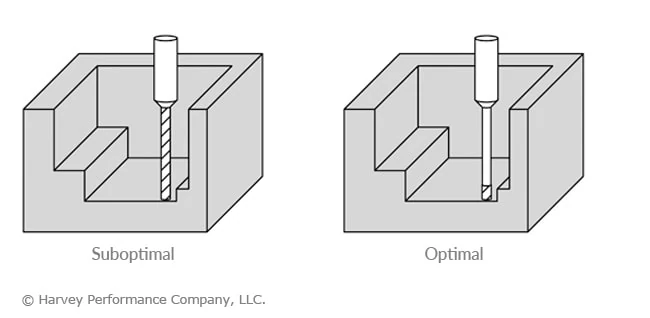
长刃长 (LOC) 对某些工作(尤精加工)绝对必要,但降低切削刀具刚性强度。通用原则:刀具 LOC 仅需足够长即可,以保留尽可能多原始基体。LOC 越长越易偏向,降低有效刀具寿命、增加断裂几率。
免费资源:立即下载 50+ 页高效铣削 (HEM) 指南手册
选错槽数
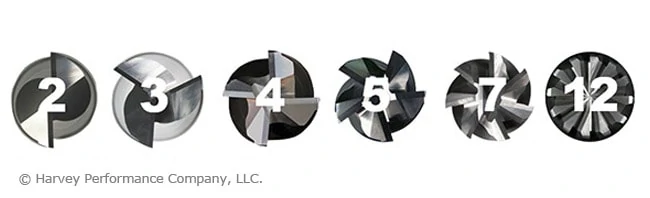
虽简单,刀具槽数对性能和运行参数有直接显著影响。低槽数(2-3)刀具槽谷大、芯部小。同 LOC 一样,剩余基体越少刀具越弱越不刚性。高槽数(≥5)刀具天然芯部大。但高槽数非总是更好。低槽数典型用于铝和有色材料,部分因这些材料软允许更高金属去除率灵活性,也因其切屑特性。非铁基材料通常产生更长条状切屑,低槽数减少再切削。高槽数刀具通常用于较硬铁基材料,既因强度增加,也因这些材料常产生更小切屑,再切削关注度低。
数控机床