


揭秘高进给立铣刀力学原理:卓越铣削性能背后的机制
高进给立铣刀是一种高效铣削(HEM)刀具,具有专用底部轮廓,利用切屑变薄实现大幅提高的进给率。这些刀具设计用于极低轴向切深,使切削作用发生在底部轮廓的曲线边缘。这使得几种现象得以发生:
- 低前角使大部分切削力沿轴向传回主轴。这意味着更少挠度,因为径向力推偏刀具中心轴的力量大幅减小。
- 底部边缘的延伸曲线轮廓产生切屑变薄效应,允许激进进给率。
高进给立铣刀的低前角
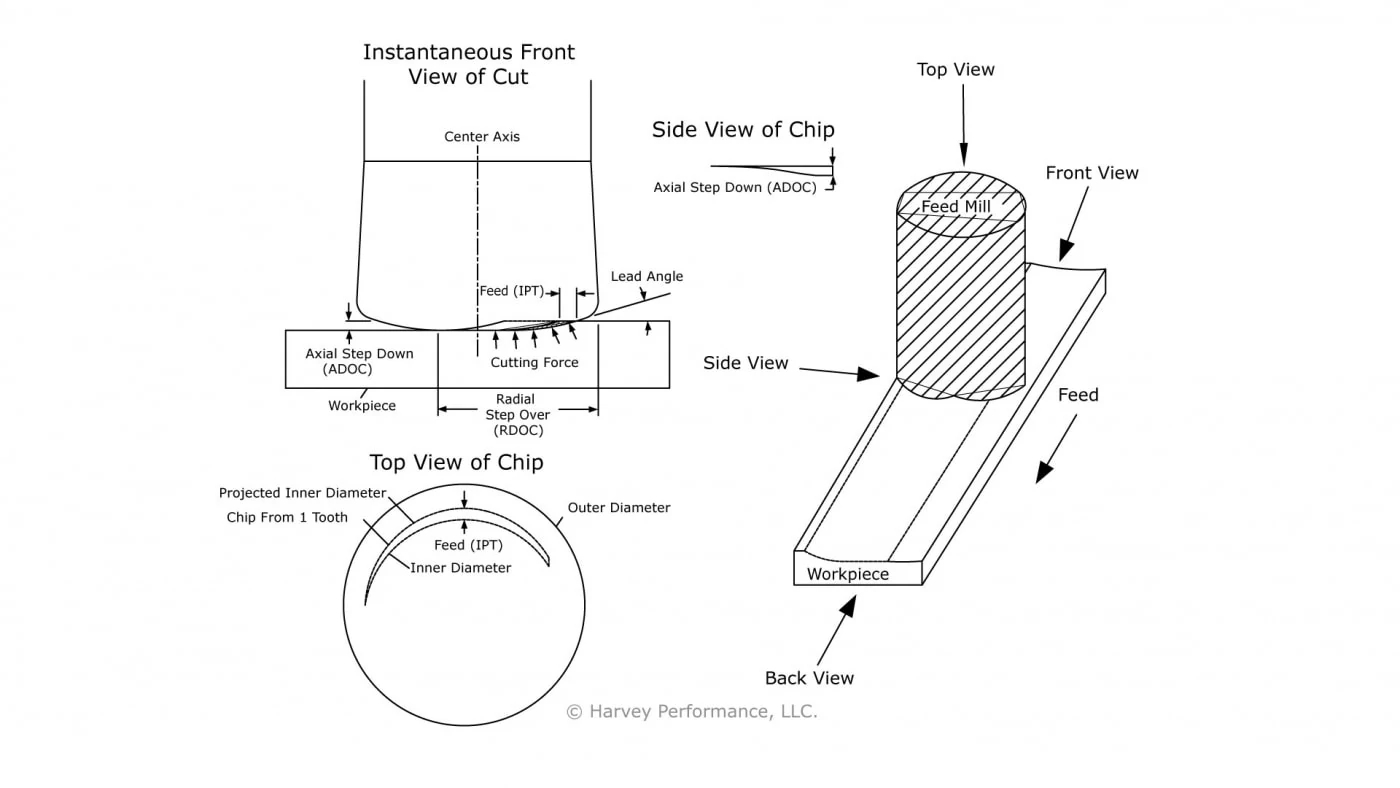
如图 1 所示,当高进给立铣刀正确啮合工件时,低前角结合低轴向切深,将大部分切削力沿刀具中心轴向上传递。低径向力允许使用更长悬伸而无颤动不利影响(会导致刀具失效)。这对需要低径向力的应用有益,如薄壁加工或深型腔轮廓加工。
高进给刀具的激进进给率
图 1 也描绘了正确啮合粗加工刀具路径时切屑形成的瞬时快照。注意切屑(对角线标记)随其接近刀具中心轴而变薄。这是由于底部边缘的曲线几何体。因切屑变薄现象,必须增加刀具进给,使刀具主动切削而非摩擦工件。摩擦会增加摩擦力,进而提高切削区热量,导致刀具过早磨损。因该刀具需增加单刃进给量维持可行切削刃,故得名“高进给铣刀”。
底部边缘曲线几何体引起的其他现象
底部边缘的曲线几何体还允许以下现象发生:
- CAM 刀具路径中可编程圆角半径
- 面铣操作中形成波浪纹
- 开槽应用中产生不同形状切屑,不同于 HEM 粗加工
可编程圆角半径
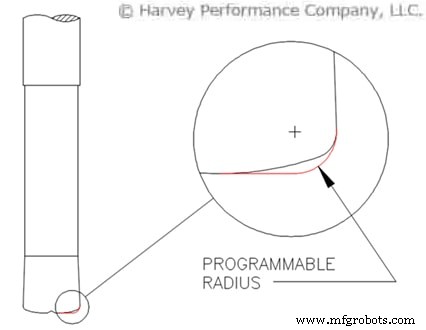
Helical Solutions 高进给立铣刀采用双圆角底部边缘设计。因此,确切轮廓难以用某些 CAM 软件轻松编程。故使用理论半径便于集成。只需编程牛鼻刀具路径,并使用尺寸表中的理论半径(见下图 2)作为圆角半径。
管理波浪纹
波浪纹是曲线轮廓切削刀具留下的材料尖峰。决定波浪纹高度和宽度的三大因素:
- 轴向切深
- 径向切深
- 底部边缘曲率或前角
图 3 为典型粗加工切削的波浪纹轮廓:65% 径向步距、4% 轴向切深。阴影区为两次粗加工后遗留的波浪纹,平行于刀具路径。
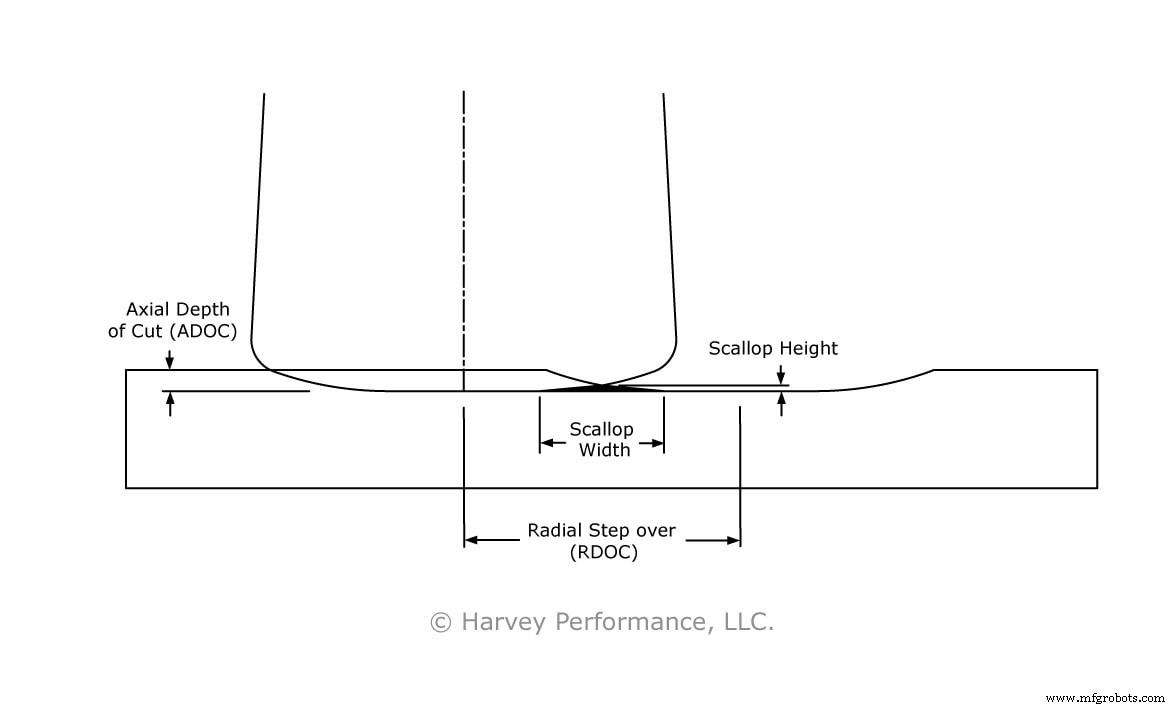
图 4 和 5 展示径向和轴向切深对波浪纹高度和宽度的影响。应结合图 3 观察。用直径百分比而非标准单位展示,表明此效应可在任何刀具尺寸预测。图 4 显示当径向步距编程在 35%-40% 间时波浪纹开始形成。高度随之指数级增加直至在轴向切深处最大化。图 5 显示径向步距与波浪纹宽度呈线性关系。只要 ADOC 和底部切削刃曲率半径保持一致,波浪纹宽度与轴向切深无关系。
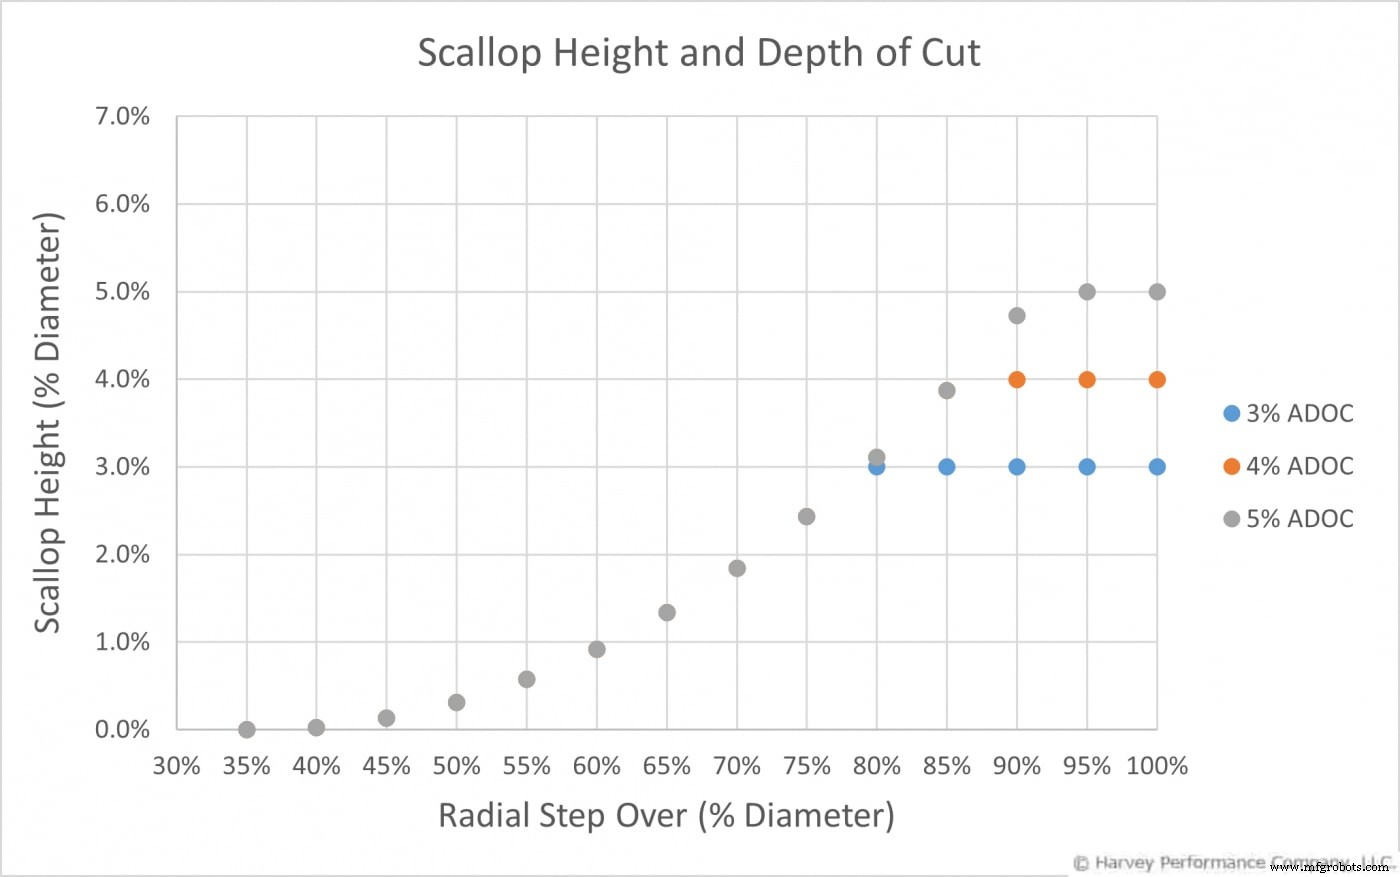
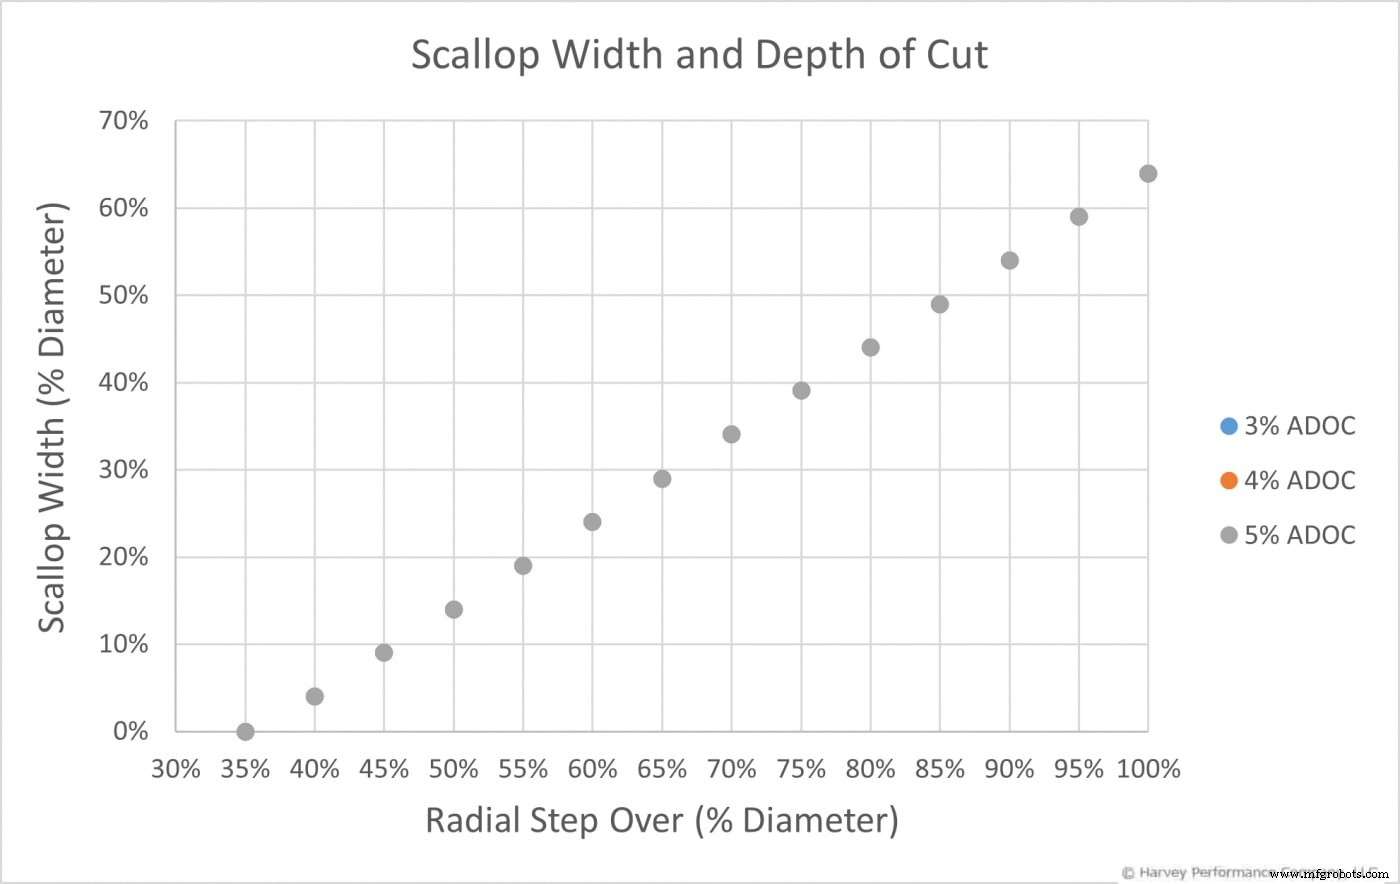
从图 4 和 5 的图表得出波浪纹尺寸以下方程:
关于这些方程的说明:
- 仅适用于 Helical Solutions 高进给立铣刀
- 这些方程为近似值
- 轴向切深达到后波浪纹高度方程不准确
- RDOC 以直径百分比表示(.55 x 直径、.65 x 直径等)
高进给立铣刀底部边缘曲率
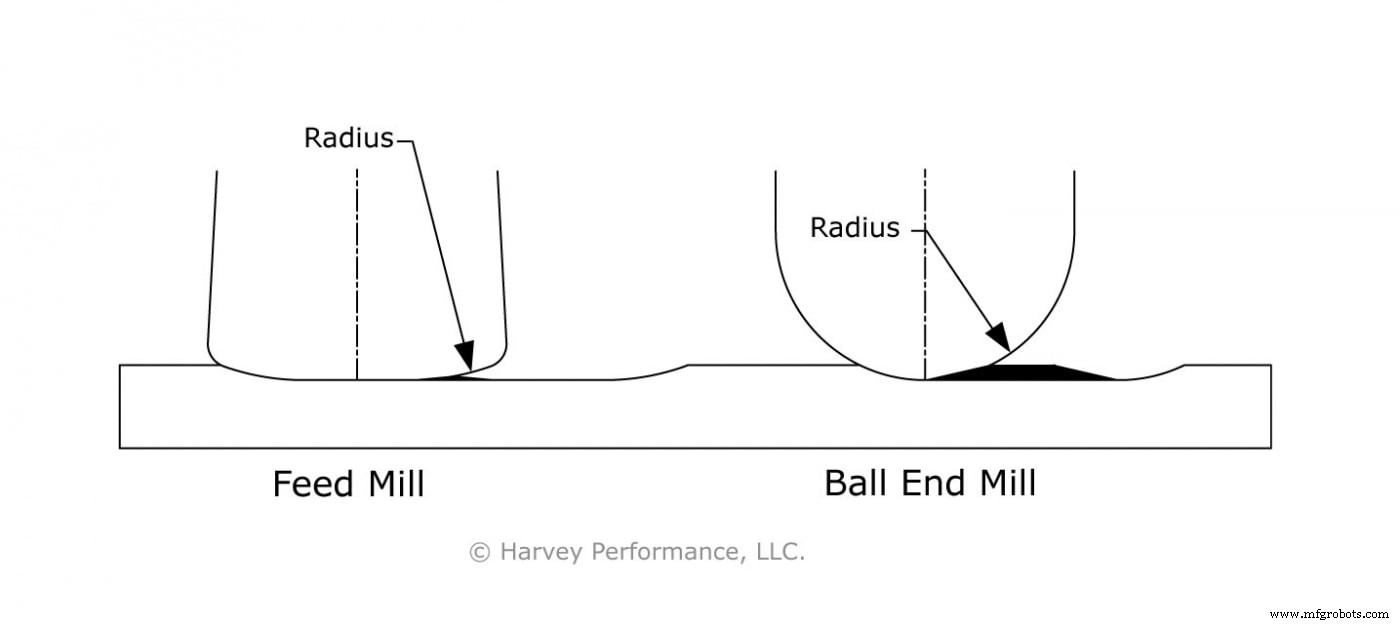
曲率半径越小,波浪纹高度越大。例如,Helical Solutions 高进给立铣刀底部切削刃的大部分圆角半径,在相同刀具路径编程下留下的波浪纹比球头铣刀小。图 6 显示相同径向和轴向切深下球头铣刀与高进给铣刀的并排对比。球头铣刀波浪纹宽度和高度明显更大,因其曲率半径更小。
全槽加工
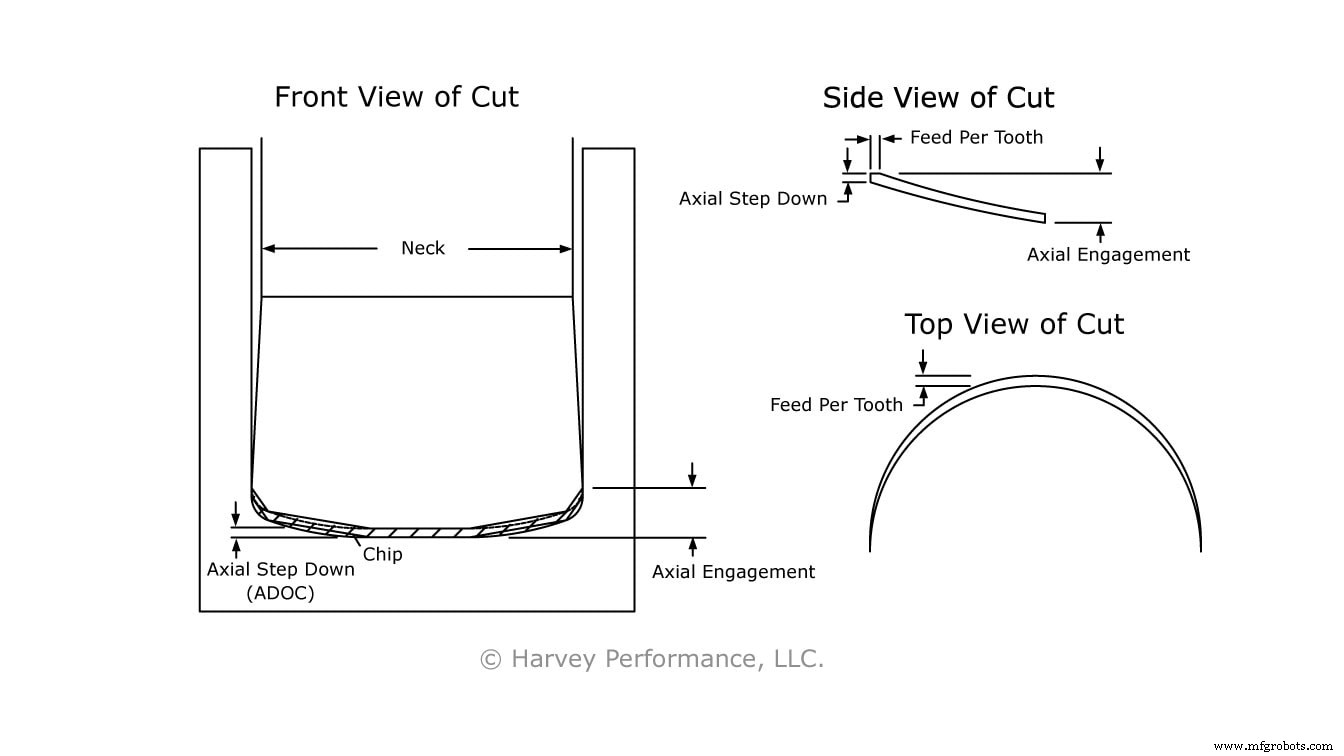
开槽时进给率应相对粗加工大幅降低,因更大部分底部切削刃啮合。如图 7 所示,轴向步进不等于轴向啮合。全槽啮合后,切屑成复杂形状。从侧面看切屑可见刀具非一次性切削全部轴向啮合。切屑沿槽底边缘轮廓跟随工具底部边缘形式。这导致切屑沉至槽最低点再回升至侧面最高啮合点。这产生长薄切屑,可能堵塞刀具小排屑槽,导致过早刀具失效。可通过降低进给率和增加冷却液用量解决。
总结:刀具底部边缘曲线轮廓因切屑变薄效应和低前角,允许高进给铣削中更高进给率。低前角将切削力轴向分布而非径向,减少常规立铣刀同条件下可能经历的颤动。机床操作工须谨慎:曲线底部边缘也允许波浪纹形成、某些 CAM 软件需可编程圆角半径、开槽远不如粗加工高效。
数控机床