


减少热量积聚延长切削刀具寿命的实证策略
任何切削刀具应用都会产生热量,但知道如何对抗热量能延长刀具寿命。热量有益不必完全避免,但控制热量有助于延长刀具寿命。有时过热刀具或工件易因烟雾或变形发现。其他时候迹象不明显。采取一切预防措施转移热量将延长刀具可用寿命、避免报废零件、带来显著成本节约。
用 HEM 刀具路径减少热量产生
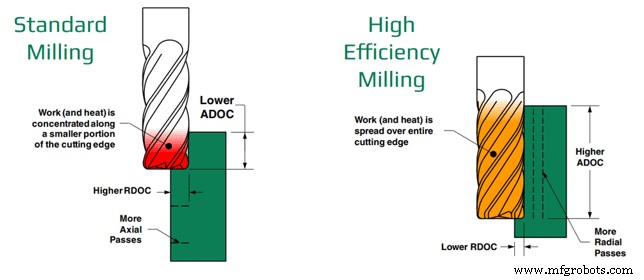
高效铣削 (HEM) 是机加工人员应探索的管理加工热量产生的方法之一。HEM 是一种粗加工技术,应用切屑变薄理论,采用较小径向切削深度 (RDOC) 和较大轴向切削深度 (ADOC)。HEM 使用类似精加工的 RDOC 和 ADOC 但提高转速进给,实现更大材料去除率 (MRR)。此技术通常用于粗加工和型腔加工去除大量材料。HEM 利用全刃长更有效发挥刀具全部潜力,优化刀具寿命和生产率。工件需更多径向切削层数,但 HEM 将热量均匀分布在整个切削刃上,而非集中在一小部分,降低刀具失效和断裂可能性。
切屑变薄意识
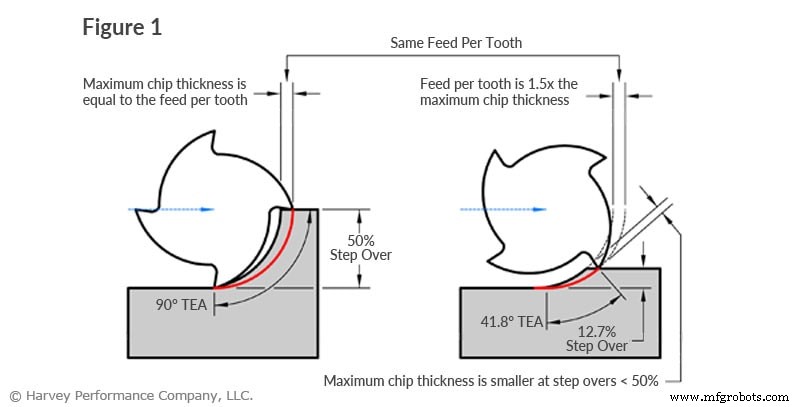
刀具路径包含变化径向切削深度时发生切屑变薄,涉及切屑厚度和每齿进给。HEM 基于切屑变薄原理。但若执行不当,切屑变薄会导致大量热量产生。执行 HEM 时,有效减小步距、提高转速进给高速运行机床。但若机床无法跑足够高转速进给,或未按减小步距相应调整,麻烦将以材料与刀具摩擦形式出现。摩擦产生摩擦热和大量热量,导致材料变形和刀具过热。切屑变薄在 HEM 中正确使用有益,但若低于减小步距线却无更高转速进给,会造成摩擦和刀具失效。因此加工时始终关注切屑状况很重要。
考虑顺铣
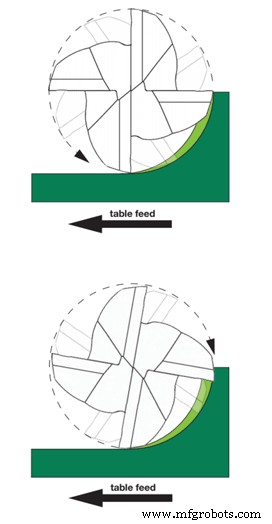
铣削切削材料有两种方式:逆铣和顺铣。区别在于刀具旋转与进给方向关系。顺铣中刀具随进给旋转,逆铣中刀具逆着进给旋转。
逆铣时切屑从理论零开始增大,造成摩擦和潜在加工硬化。因此通常推荐用于高韧性刀具或突破表面硬化材料。
顺铣中切屑从最大宽度开始减小,导致产生热量传入切屑而非刀具或工件。从最大宽度到理论零,热量传给切屑并推离工件,减少工件损坏可能性。顺铣产生更清洁剪切面,减少刀具摩擦、降低热量、延长刀具寿命。顺铣切屑在刀具后排出,减少再切削机会。顺铣通过将热量传入切屑、减少摩擦和再切削,有效降低刀具和工件热量产生。
使用正确冷却液方法
正确使用时,冷却液能极其有效防止刀具过热。有多种冷却液类型和供给方式。冷却液可以是压缩空气、水基、直油基、乳化油基、合成或半合成。供给方式有雾状、喷淋、高压、微量润滑。
不同应用和刀具需不同类型和供给冷却液,错误供给或类型可能导致零件或刀具损坏。例如微小刀具用高压冷却液可能导致断裂。排屑为主要痛点的材料如铝,冷却液常用于冲走切屑而非调节热量。切削产生长条状切屑材料若无冷却液,面临因切屑排出不当产生积屑瘤风险。冷却液让切屑轻松滑出刀具路径,避免再切削导致刀具失效。钛等不良导热材料,正确冷却液使用可防材料过热。但某些材料热冲击成问题。这是冷却液施加到极热材料上快速降温,影响材料性能。冷却液若非必要应用可能昂贵浪费,开工前务必确知正确使用方法。
控制热量产生的重要性
若不知控制,热量是刀具噩梦。高效铣削将热量分布在整个刀具而非一小部分,降低过热失效可能。整个刀具路径保持 RDOC 恒定减少摩擦机会,摩擦是热量产生常见原因。顺铣是将热量传入切屑最有效方式,因减少摩擦和再切削机会。这有效延长刀具寿命。冷却液是另一调节温度方法,但须谨慎使用,因冷却液供给类型和特定材料性能影响其有效性。
数控机床