


解锁Hurco WinMax控制隐藏神技:你可能不知道的实用增强功能
近期Hurco WinMax控制系统新增多项增强功能,鲜有机会与客户分享。系统易用易自学,导致许多强大特性被忽略。本文助您发掘这些隐藏宝藏。
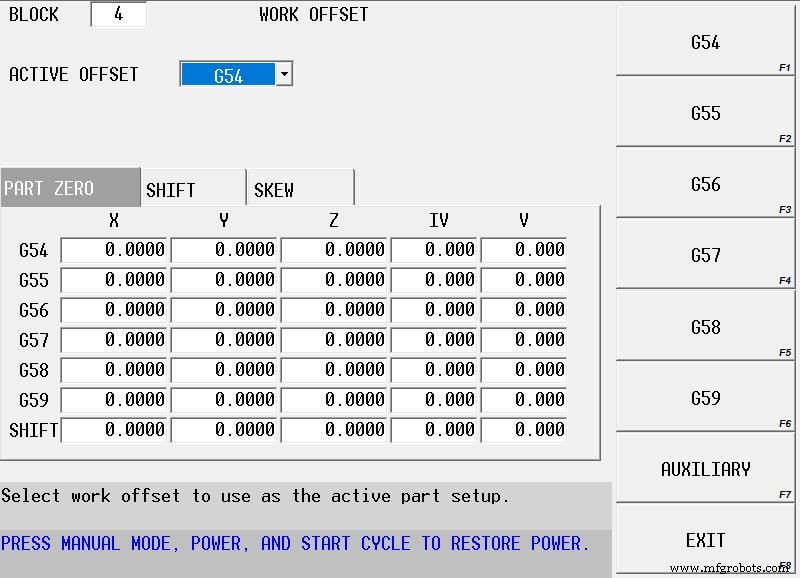
对话式程序中使用工件坐标系偏移(G54-G59、93个辅助偏移)
多工序不同装夹(如台面多虎钳)需频繁切换坐标系。旧版需每处插入“更改工件装夹”块,微调某轴位置需逐个修改所有相关块——极易遗漏出错。启用工件坐标偏移功能后,仅在单一位置(如G55)修改即全局生效。
功能位置:对话式编程→杂项→更多→工件坐标偏移
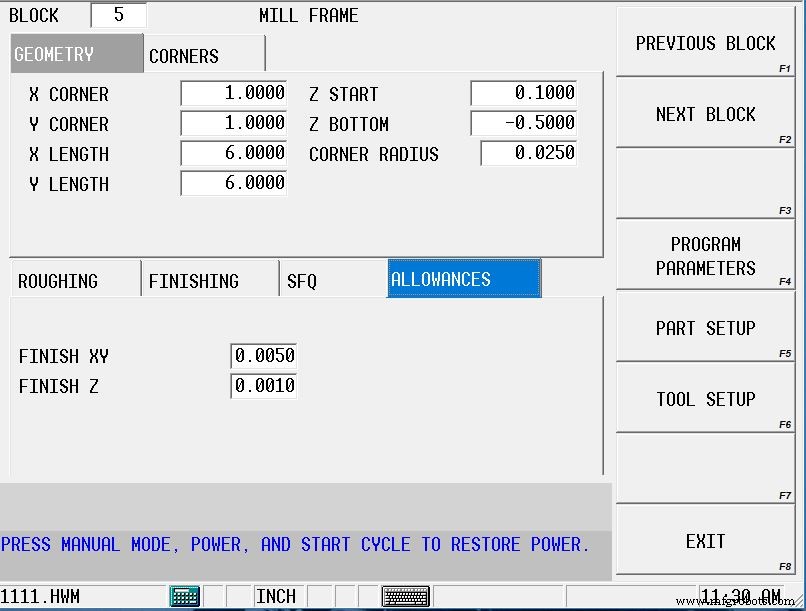
余量标签页:逐块独立控制精加工余量
旧版余量为程序参数全局设定,需为特定块改变余量或留磨削余量(热处理前)时极不便——只能“欺骗”刀具/特征尺寸。启用余量标签页后:
- 每个对话式块可独立设定精加工余量
- 若不编精加工刀具,余量不被去除——解决留磨削余量/应力释放需“欺骗”控制器的痛点
- 可复制粘贴块至程序后段,再移除余量值实现分阶段加工
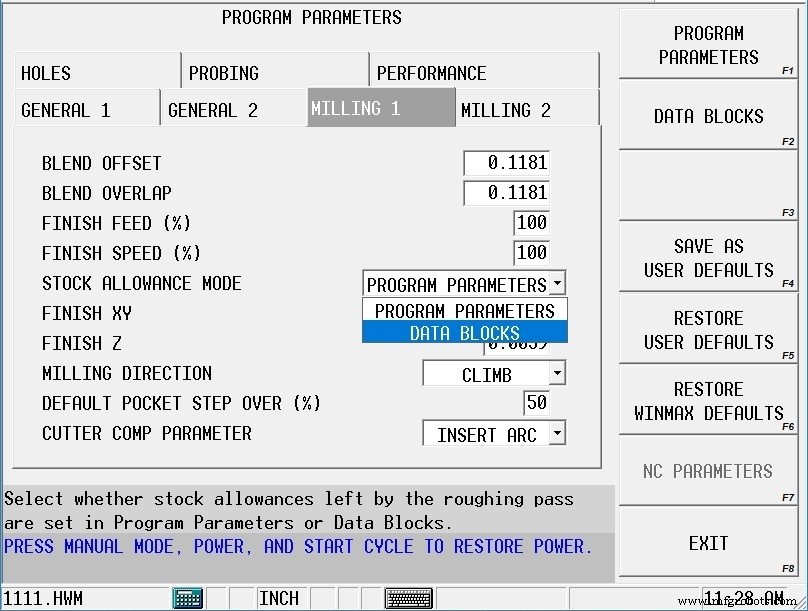
设置路径:程序参数→铣削1标签→余量模式设为“数据块”,建议保存为用户默认值。
NC程序参考点返回位置设定(G28)
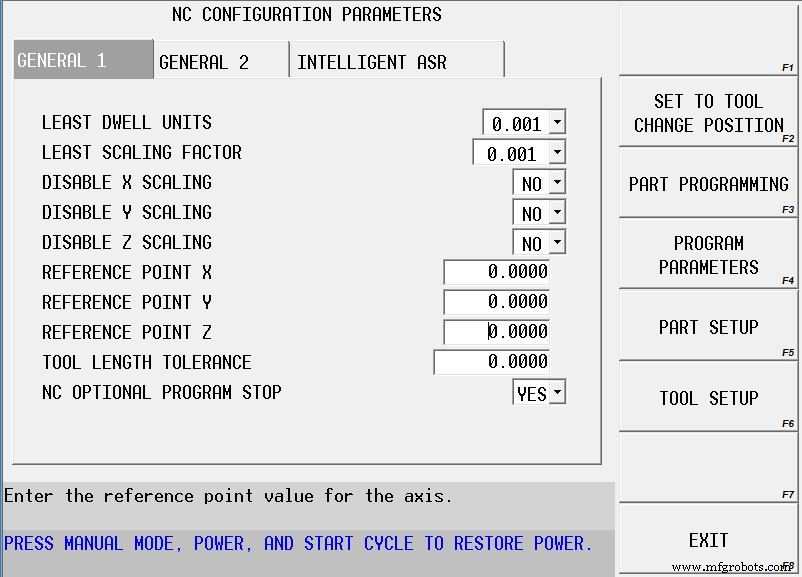
NC程序常用G91 G28 XYZ回参考点,默认回机床零点。Hurco提供NC参数设定G28执行目标位置。
操作:激活NC程序→程序参数→NC参数软键→NC配置参数软键→设定X/Y/Z参考返回点。
首次啄钻偏移:消除空运行浪费
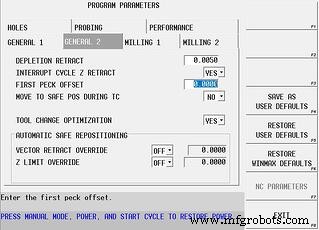
对话式块含Z起点、Z底、啄钻深度。若Z起点0.100",啄深0.025",刀具需5次啄钻才接触工件。设定首次啄钻偏移为0.100",控制器将强制刀具从Z起点下移该偏移量开始啄钻——首刀即切削,省时显著。参数位于程序参数“常规2”标签。
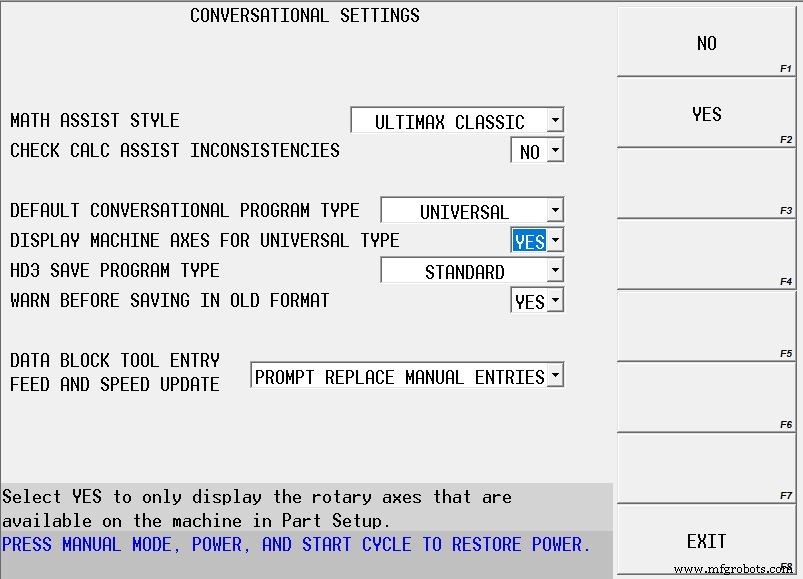
通用旋转类型下显示实际轴标识(非IV/V)
新建对话式程序默认“通用旋转”类型,部件装夹画面显示X、Y、Z、IV、V轴——五轴机不显示实际A/B/C轴,三轴机显示不存在的四/五轴,易混淆。修改用户偏好设置:辅助键→实用程序屏→用户偏好软键→对话式设置→“通用类型显示机床轴”设为“是”。
- 四/五轴机显示实际A/B/C轴标识
- 三轴机隐藏额外轴显示
- 不影响现有程序行为及未来编程
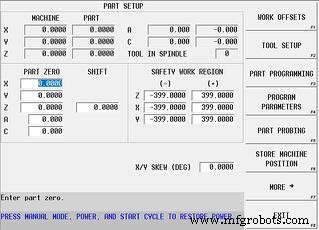
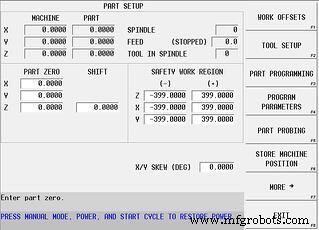
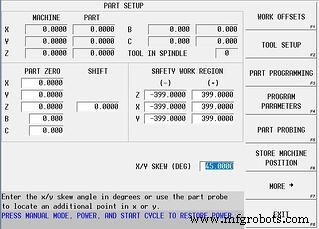
部件装夹画面X/Y倾斜角(度)字段应用
输入倾斜角值,整个程序按该角度执行。例:工件需以45°放置才能装夹,输入45°即可按旋转姿态加工。原设计用于测头测量倾斜,手动输入同理有效。
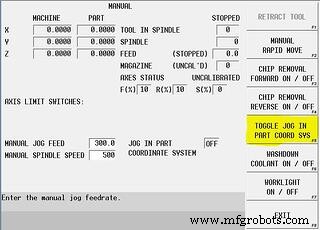
沿当前(激活)工件坐标系手动移动
编程用倾斜角时,手动移动也需跟随倾斜坐标系。操作:手动模式键→手动功能设置软键→切换“在工件坐标系中移动”软键。激活后,手动移动X/Y轴(手轮/按键)将按工件对应边缘方向运动。再次切换关闭。五轴机变换平面激活时的循环中断中同样适用。
数控机床
- 田纳西大学成立可靠性与维护中心,聚焦可靠性卓越
- 电力与暖通租赁方案:应对突发与计划性气候控制需求的最优选择
- 树莓派传感器与执行器控制实战:加速度计、舵机与数据流
- 树莓派 3 B+ – 更新特性、规格与选购指南
- Arburg 发布 Allrounder 1120H:美国市场最大注塑机,获设计大奖与先进控制
- 工业控制系统中的允许与联锁电路
- 库存管理软件功能与效益全景:远超零售的跨行业利器
- 新代Syntec控制系统上手操作全流程指南
- 掌握Hurco数控系统循环中断功能:分步操作指南
- CNC加工质量控制与检测全攻略:从机床验收到交付把关
- Hurco CNC 手册免费下载:编程、维护、安全指南全覆盖
- 识别与管理 SaaS 应用中的功能缺口