


Haas倒角圆角编程实例:数控加工步骤详解
提交者:数控程序员
概述
Haas倒角和圆角编程
倒角使用C加倒角长度。
圆角使用R加圆角半径。
倒角或圆角程序块可插在两个线性或G01块之间。这两个块指定两个线性移动的交点形成的拐角。
工件图纸
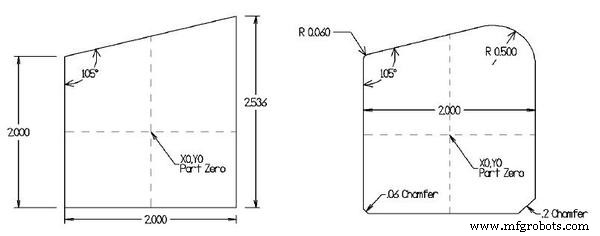
数控程序
O00025
T2 M06 (.5 END MILL) (D=.5)
G00 G90 G54 X-1.5 Y0 S5000 M03
G43 H02 Z1.
M08
G01 Z-0.5 F80.
G01 G41 D02 Y-0.5 F80.
G03 X-1. Y0 R0.5 F50.
G01 Y1. ,R0.06
G01 X1. Y1.5359 ,R0.5
G01 Y-1. ,C0.2
G01 X-1. ,C0.06
G01 Y0
G03 X-1.5 Y0.5 R0.5
G01 G40 Y0
G00 G90 Z0.1 M09
G53 Z0 M30
程序解析
- ,R0.06:在Y1.处加0.06半径圆角
- ,R0.5:在X1. Y1.5359处加0.5半径圆角
- ,C0.2:在Y-1.处加0.2倒角
- ,C0.06:在X-1.处加0.06倒角
- G41 D02:左刀具半径补偿,使用2号刀补
- G40:取消刀补
Haas倒角圆角语法规则
| 语法 | 含义 | 位置 |
|---|---|---|
| ,C数值 | 倒角,数值为倒角长度 | 插在两个G01块之间 |
| ,R数值 | 圆角,数值为圆角半径 | 插在两个G01块之间 |
| G01/G02/G03 | 直线/圆弧插补 | 倒角圆角作用于相邻两段 |
Haas控制器的倒角圆角功能简化了复杂轮廓编程,无需手工计算切点坐标。
数控机床
- Fanuc G73型面循环:CNC程序示例与指南
- Fanuc CNC编程指南:功能丰富的简易实例
- 简易CNC车床编程:英制入门实例
- 哈斯G71粗车循环内孔粗加工程序实例
- G01 倒角与圆角编程精通:CNC 车削实战技巧
- CNC 编程:G01 实现倒角与圆角 (C/R 参数) 实例教程
- Haas CNC G71 螺栓孔圆弧排布:高效圆弧阵列钻削实例
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序
- Haas M98 子程序调用:实战指南与样例代码
- 精通 Haas CNC M97 局部子程序调用:分步实例教学
- Haas G72 Type I 粗端面与 G70 精端面循环完整编程指南(兼容 Fanuc 车床)
- CNC 铣削程序教程:G01、G02、G03、G90、G91 指令详解