


五轴加工原来这么简单:打破迷思,解锁多工件单装夹高效生产
2013年文章“五轴……真不吓人”长期阅读榜首。本文深入拓展,揭示五轴高级特性本质上只是多轴常识的延伸。
五轴炒作下,车间易接受“五面/3+2单装夹提效增利”理念,但常疑虑:“单装夹只能加工一个工件”——大错特错!巧用夹具或专业OEM模块化夹具,轻松实现多工件甚至全自动化。
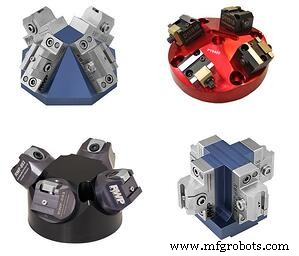
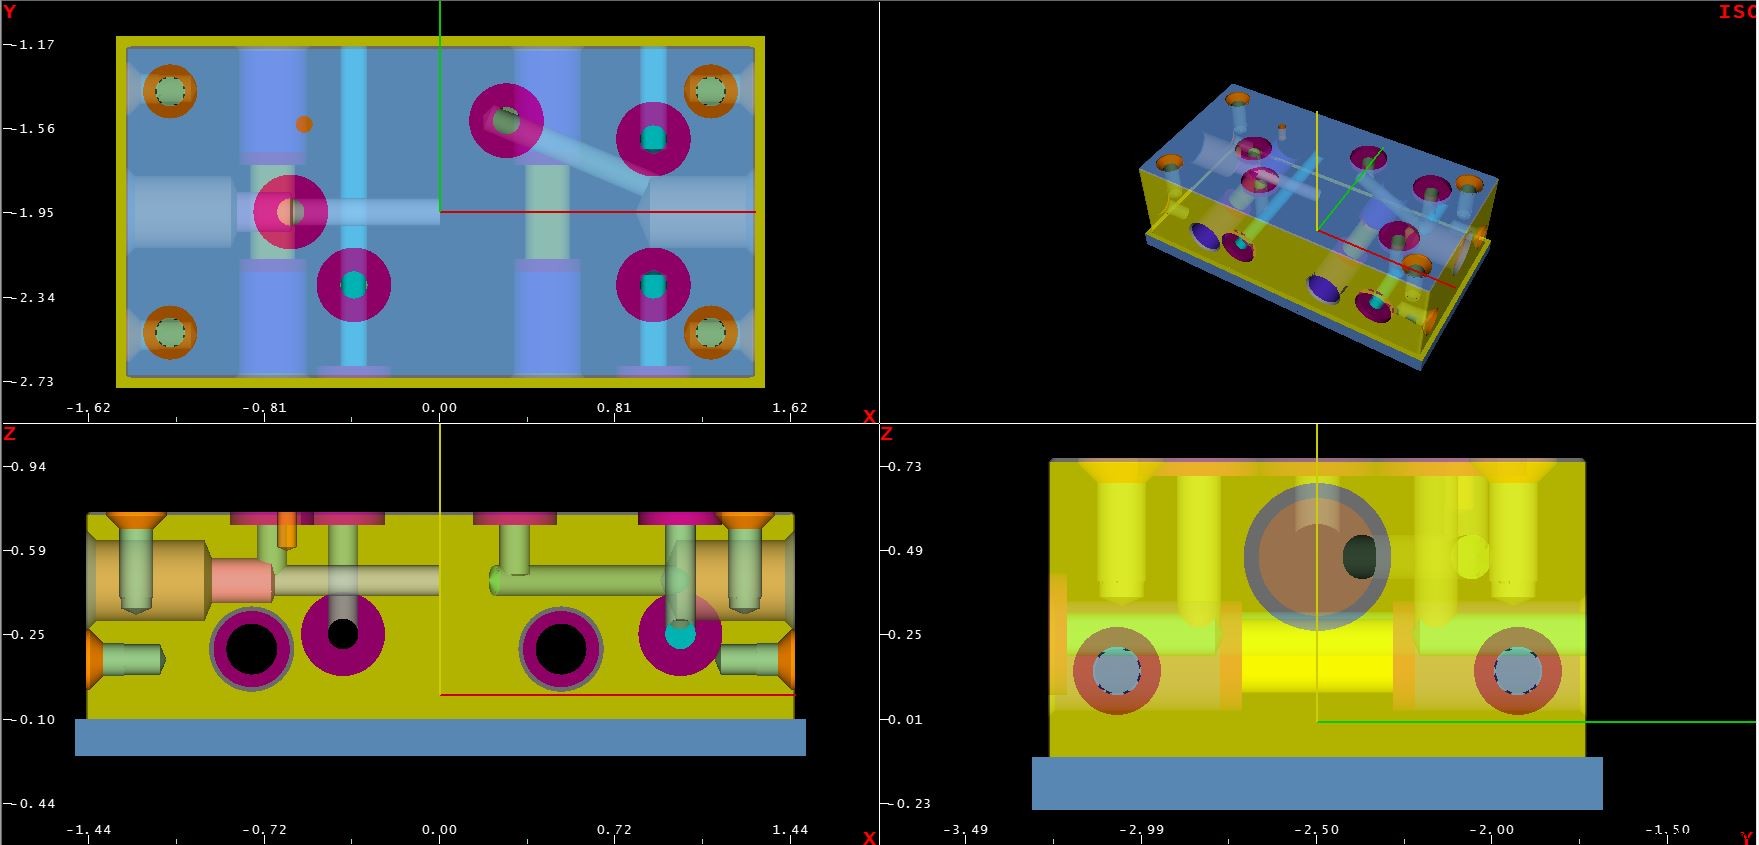
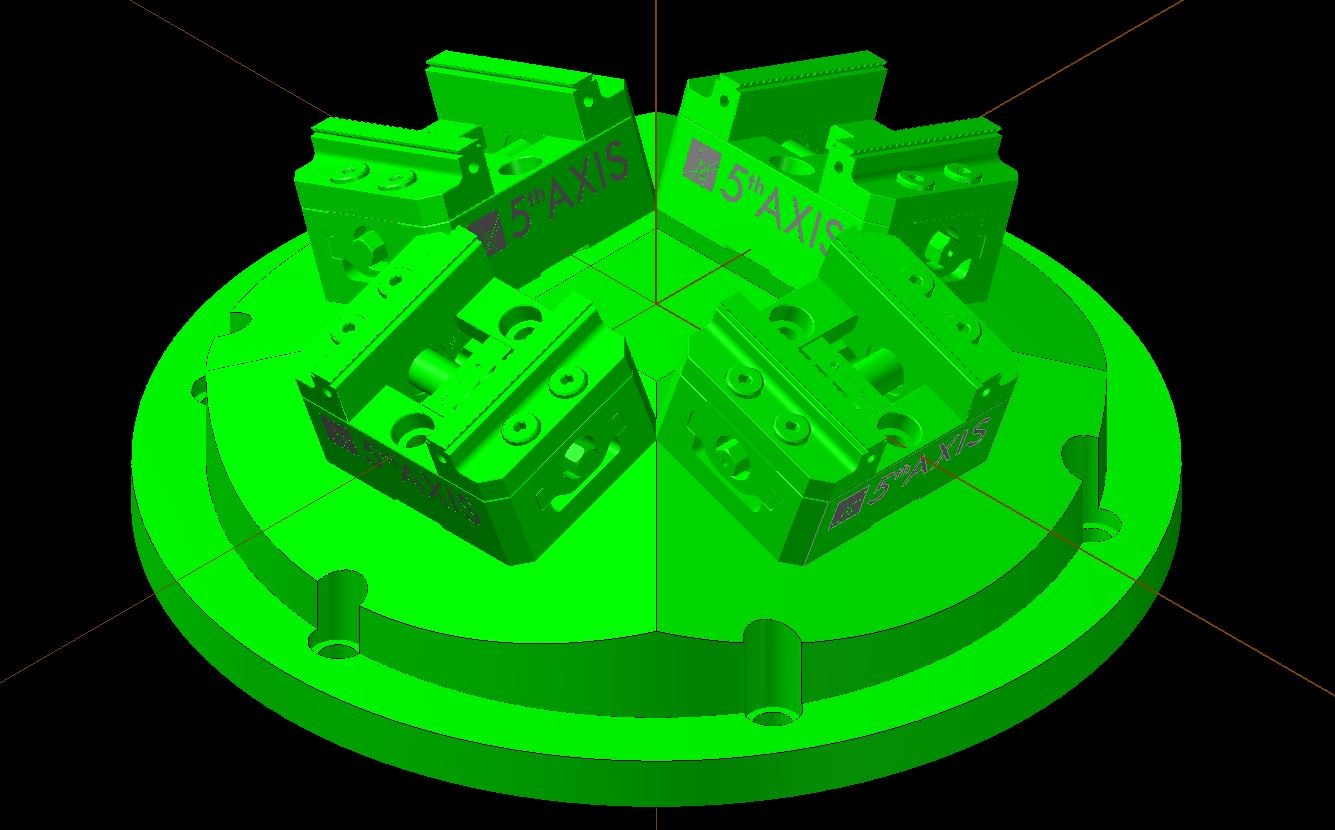
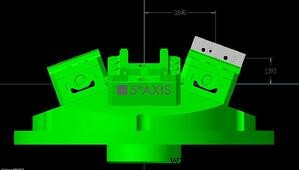
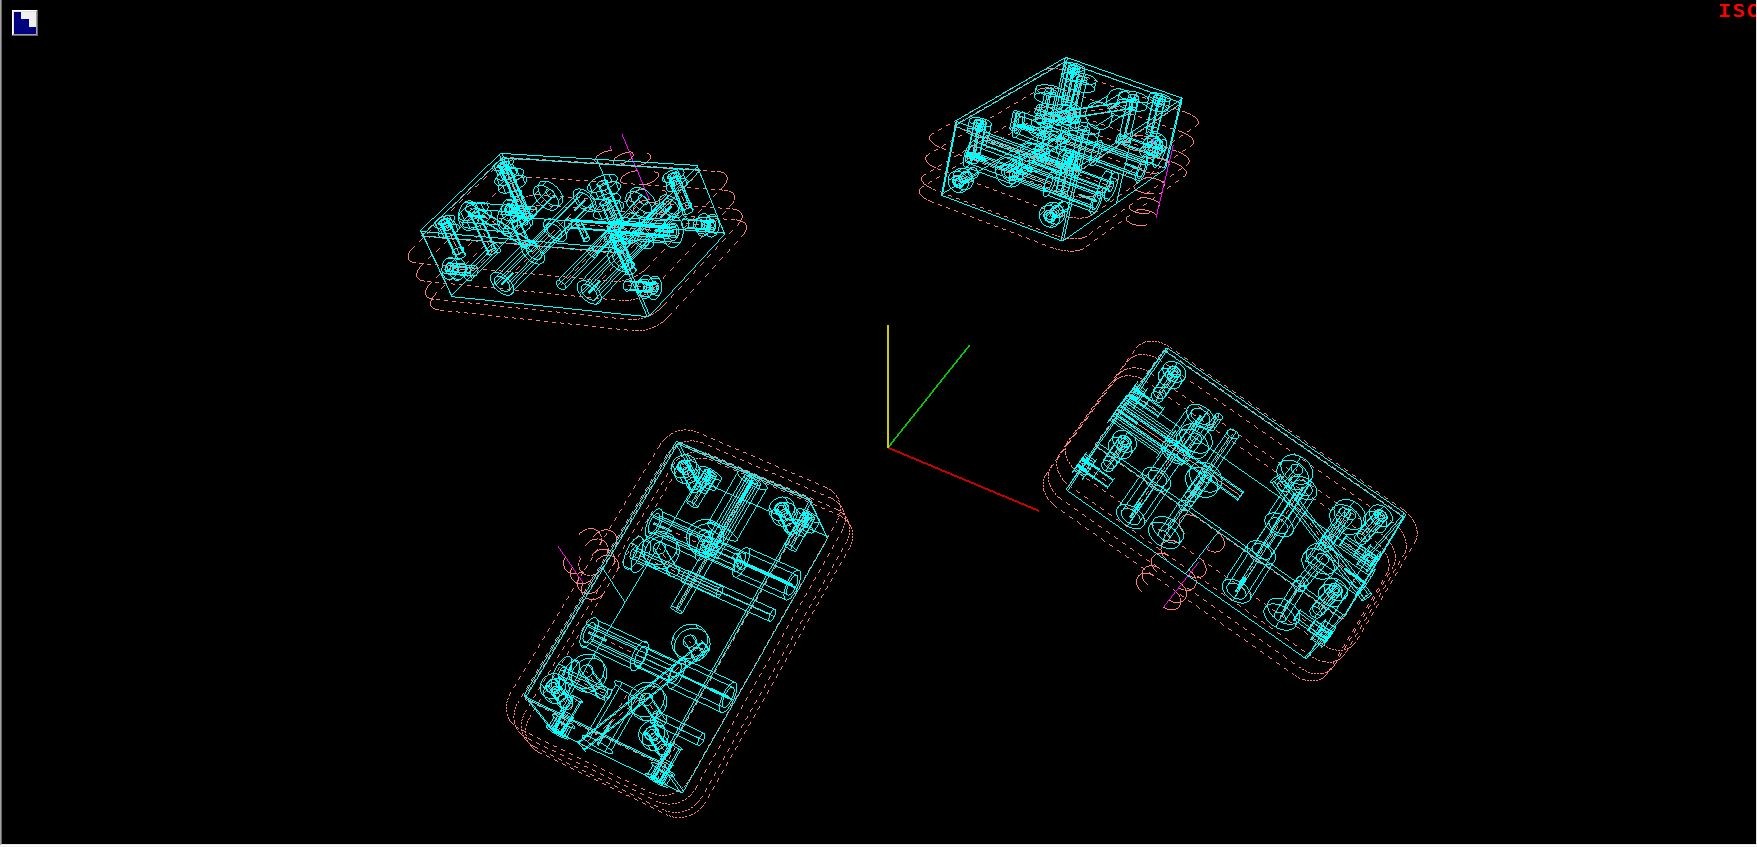
实战案例:客户加工矩形歧管,五面简单特征(孔、螺纹、O型槽),完美适配五面/3+2工艺。采用商用四虎钳20°金字塔夹具,单次装夹即可加工四个工件所有五面(含倾斜孔),开门即得四件成品!重复性订单可极速切换任务,仅需拾取一个工件坐标。
编程难吗?其实超简单
接续前文/培训视频,假设已有单工件合格程序,后决定改用多工件夹具优化流程。工件原基准在底面中心,现改用夹具顶面中心为基准——用变换平面块临时重定位/重定向整个程序。变换平面可叠加,首块保持激活至程序结束再取消。
第一工件(3点钟方向)相对夹具中心X+3.845",Z+1.393",录入变换平面原点XYZ;绕Y轴倾斜20°(B轴正20)。对话式块或NC代码G68.2 X3.845 Y0 Z1.393 B20均可。
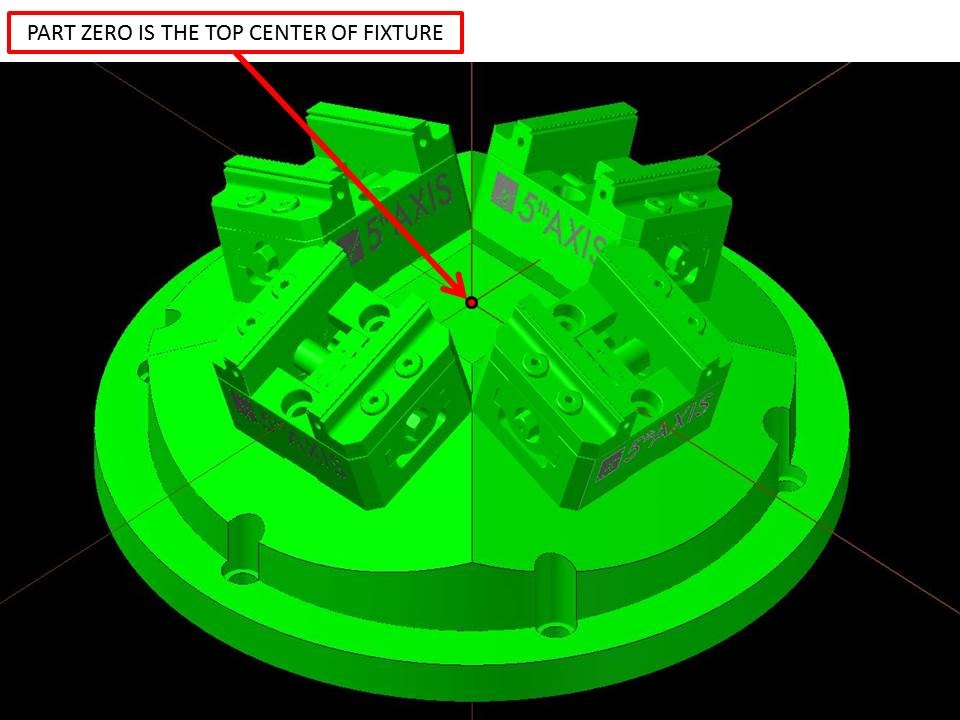
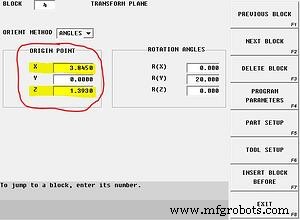
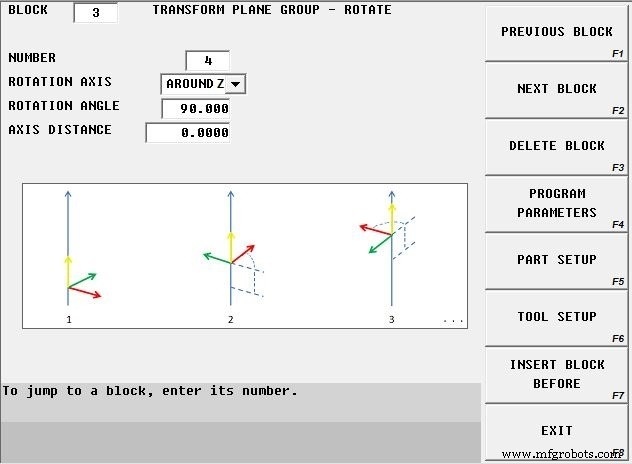
剩余三工件每隔90°,用变换平面组命令阵列复制:绕夹具中心Z轴每90°循环四次。
刀具换刀优化(TCO)
原程序20+把刀,按单件跑需80次换刀。开启换刀优化(TCO)后,控制器分析全流程,每把刀集中完成所有工位加工再换刀——换刀次数从80降至20。
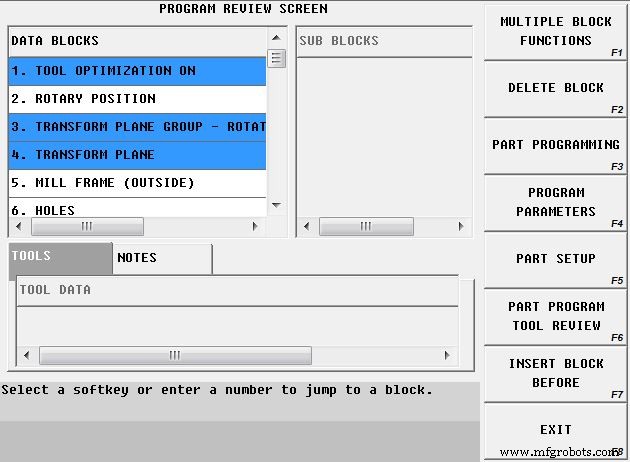
最终:单程序、单装夹、单基准、单操作,产出四件成品。五轴真的不难!
深入了解五轴技术,请观看网络研讨会“Take Five for 5-Axis……复杂技术简化”或访问 www.5-axis.org。
数控机床