


掌握加工排屑:提升速度、质量与刀具寿命
机加工人员想提升零件质量或缩短周期,往往聚焦程序。这是显而易见的自然做法,但更换切削刀具也能产生戏剧性效果。“工欲善其事必先利其器”在加工中绝对适用。特别是用单刃铣刀加工铝等有色金属时,大幅缩短周期尤为真实。
DATRON生产高速加工系统逾25年,也自产刀具系列,充分利用其高达60,000 rpm的主轴转速范围。例如,用为钢设计的传统刀具加工铝效果参半。原因虽异,但改善排屑是获得更好切削质量和进给率的关键。
十余年教学培训DATRON高速加工系统,我学到一个简单排屑类比。割草时草屑堵塞割草机排气口,切割质量如何?糟糕。草像被撕裂而非切割,长短不一,不得不大幅放慢速度。草屑若卡在内部,会干扰新草切割,反复切碎成糊状,造成混乱甚至熄火。加工中若不良排屑,情况类似,只是不熄火而是折刀。因此追求最优速度/进给率的目标是让切屑远离切削刃。
高速主轴一大优势:不必用多刃铣刀。刀具转速极快,通常两刃甚至单刃即可。单刃刀具意味着刀具背面有大量开放空间或间隙。
巨大的“排屑空间”利于排屑。
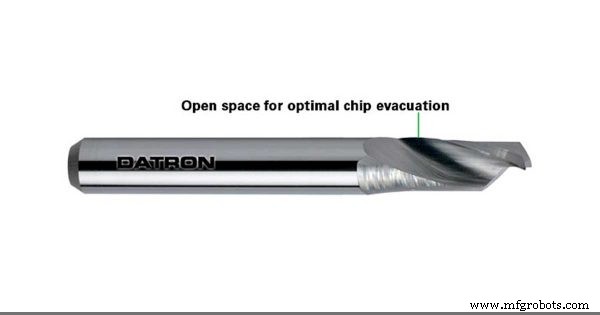
此空间提供更大排屑口,形成“马尾”效应将切屑甩离工件(见上视频)。排气口小的割草机如四刃刀具。开口越大,草屑或铝屑排出越好。让已加工切屑离开切削刃路径,能显著提升切削质量,让你走得更快,即加工更快,整体周期更短。
更好更快地加工零件,能腾出更多时间做其他事,包括割草。
数控机床