


复杂原型CNC加工工艺路线规划精要
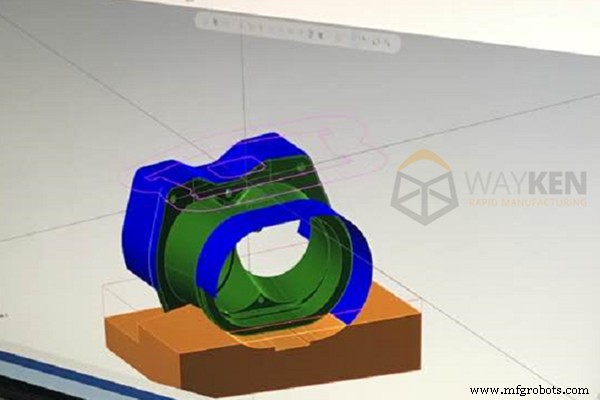
作为原型加工制造商,WayKen拥有先进CNC设备,擅长复杂结构工件加工。上机前,工程师会仿真模拟加工路线,遵循以下核心原则:
工艺路线编排四大通用原则
1. 先加工基准面
定位基准面优先加工,为后续工序尽早提供精准定位基准。
2. 分阶段加工
高精度面分粗/半精/精三阶段:保证质量、合理用设备、便于安排热处理、及时发现毛坯缺陷。
3. 先平面后孔系
箱体、支架、连杆类零件,先加工平面再加工孔。以平面定位加工孔,保证位置精度,便于平面上孔系加工。
4. 精加工安排在最后
磨削、珩磨、超精、滚压等精加工置于工艺路线末端。Ra<0.8μm后微碰即伤表面,严禁手触或工件间直接接触,防工序转移损伤。
特殊情况工艺路线特别考量
1. 粗精分离原则
粗加工切削量大、切削力大、热大、工件硬化重、内应力大。粗精连续加工会因应力重分布导致精度超差。高精件粗加工后安排低温退火/时效消除内应力,再精加工。
2. 设备合理分工
粗加工上大功率、中精度设备;精加工上高精设备。分机加工发挥设备效能,延长精密设备寿命。
3. 热处理工艺穿插策略
- 退火/正火/调质在机加工前:改善切削性能
- 时效/调质在粗加工后、精加工前:消除内应力
- 渗碳/淬火/回火在机加工后:提升力学性能。若变形大,需安排最终精加工修正
总结
工艺路线制定受生产类型、方法、设备、夹具量具、毛坯、工人技术要求等多因素影响,差异巨大。核心在于:依据零件特性与生产条件,科学编排,刚柔并济。
数控机床