


高速切削解析:提升制造效率与精度
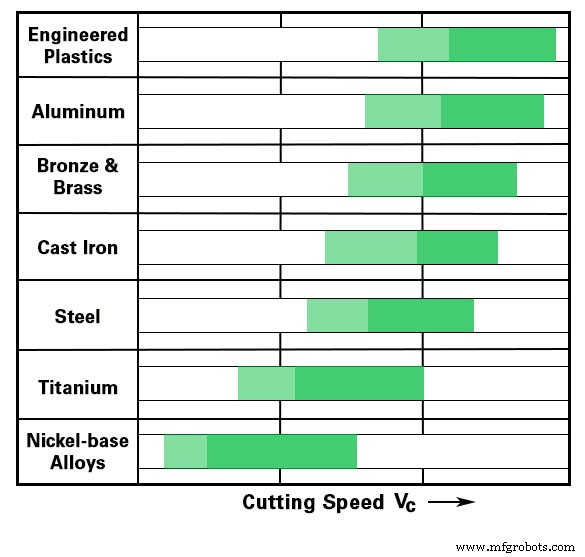
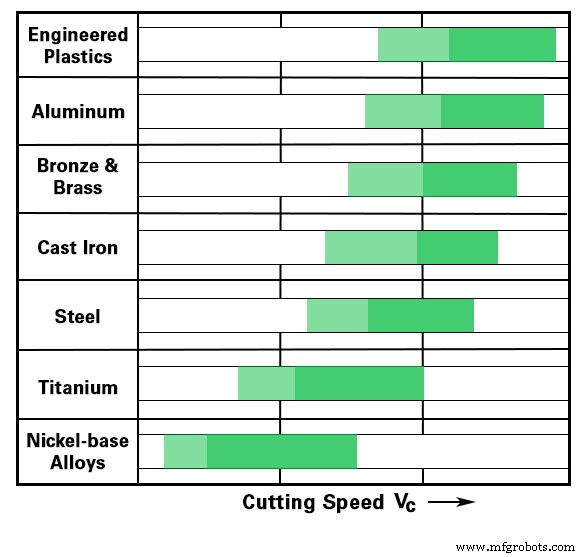
“高速切削”(即高速加工)一词在制造业近5-10年显著升温。虽成“热词”,其定义却模糊,或仅笼统定义为足够高转速的铣削。高速切削现实更微妙,但因其显著效率不容忽视。本文探讨高速切削作为工艺的起源与发展。DARPA资助的先进制造研究计划在70年代末80年代初最显著推动了高速切削方法研发。目标是通过显著更高转速和进给率实现更快材料去除。该计划测试切削速度(Vc)从0.05 in/min到960,000 in/min以上。80年代中期欧洲达姆施塔特工大也有类似研究。研究成果表明:高速切削工艺的“最佳区”随被加工材料和刀具几何而异。总体而言,这些最佳区定义如下:
一旦跨入HSM范畴,该切削法优势显现。高速切削优势主要体现在四大领域:
1.) 加工精度提升
随切削速度增加,切削力因触变性现象减小——材料因刀具切削刃施加的剪切应变而“软化”,切削完成后恢复原硬度。此特性在铝合金中尤为明显,使铝成高速切削理想候选。
2.) 表面光洁度改善
常识认为铣削摩擦热在刀具切削刃两侧近乎均等产生(占所有摩擦热近80%),另20%来自切屑变形/弯曲。高速切削中切屑以极高速度排出,约60%摩擦热来不及传导入工件或刀具。结果加工表面光洁度优异,工件热降解显著减少。
3.) 毛刺形成减少
基于高速加工最佳实践研究,一旦达到足够高切削速度,毛刺形成显著减少。这取决于切削速度本身及切削刃几何设计。简而言之,适配工件材料、以足够速度旋转的刀具,能快速完整剪切材料,从而减少或消除毛刺。
4.) 排屑改善
类似毛刺减少,高速切削的排屑改善主要源于刀具几何与高转速产生的高能状态结合。切削速度超500 m/min,刀具经优化可短时间排大量切屑,切屑以高速从加工区喷射,大幅降低切屑再切削或残留切屑损伤工件风险。主轴转速8,000-12,000 RPM已普及,制造商若愿调整策略适配HSC最佳实践,已可利用高速切削加工钢、铸铁、镍基合金。有色金属(黄铜、铝、工程塑料)高速切削需显著更高RPM,欲享受其益处,须关注主轴转速25,000至50,000 RPM或更高的铣削设备。随着对精度质量要求日益提高,高速切削提供“巧干而非蛮干”途径——利用材料、刀具、切削速度协同的CNC铣削系统,实现传统加工无法企及的性能。
数控机床