


攻克严苛公差:精密加工6大专家秘籍
机加工师最爱见图纸标注:±0.005″。保持五千分英寸对良匠是小菜一碟——闭眼都能铣。但有工作更苛刻:再加个零,±0.0005″。五微米级公差完全是另一码事。这差距相当于头发丝与白细胞直径之差。攻克严苛公差,有以下建议护航。
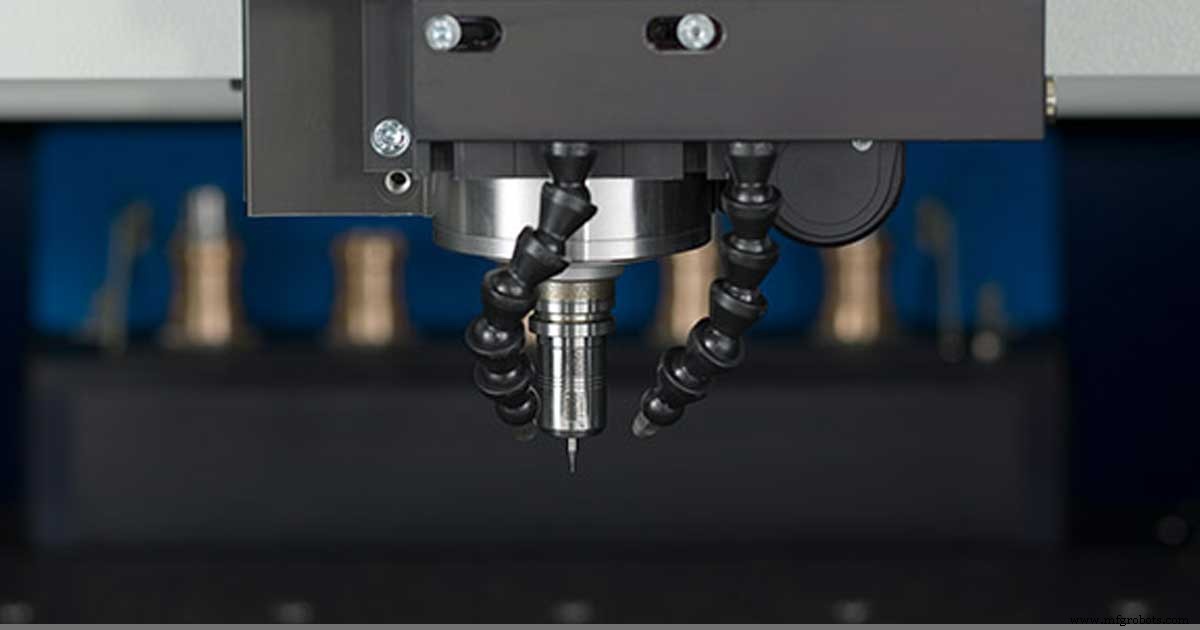
1. 主轴预热:严苛公差基石
跑预热程序——虽是多数CNC标配,建议跑更强强度。常规预热仅热主轴,对润滑脂分布防轴承早期磨损至关重要。但内部组件也需达稳态温度以补偿热膨胀。若仅顾Z轴公差这套够用,但若结合全轴运动预热,效果更佳。让机床全轴运行10-20分钟,组件达理想温度,铣削中热膨胀影响大幅缓解。预热结束,务必精测所有刀具,为严苛公差护航。
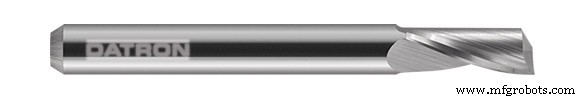
2. 刀具选择:粗精分离是关键
慎选刀具——面对无情公差,对刀具要宽容。粗精加工分刀,粗加工刀承担主要磨损,精加工刀仅用于最终几刀,保障制造精密件的可重复性。
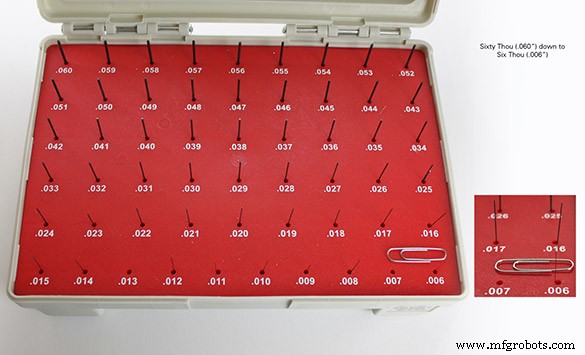
规针可测量欠尺寸特征,再精加工至精准尺寸。
3. 刀具补偿:信任实测而非标称
补偿刀具——刀具厂商非完美,故留余地。他们知你用其刀具加工,特征欠尺寸比超尺寸让你开心。就像理发:可再剪、不可接回。懂此,精密作业首要即实测实补刀具直径。法子多,我偏好:铣一特征、用精密量具验尺寸——规针/规块适用。例:用0.236″刀插铣0.250″孔,仅0.248″规针过得去,则刀具每侧欠0.001″(取半值)。此时补偿至0.235″,通过CAM软件或刀补指令实现。
4. 温度控制:隐形杀手
热稳定化——此清单最关键项之一,因影响巨大却易被忽视。关注机床位置:靠窗?午后日照直射?下午空调开启冷风直吹机床舱?材料置酷热仓库再入68°F(20°C)车间?看似无害实则制程大患。机床或材料热胀冷缩导致巨大工艺波动。全管控——机床与材料恒温环境,隔绝阳光,收获工艺一致性。
5. 设备校准:拉紧松动的精度
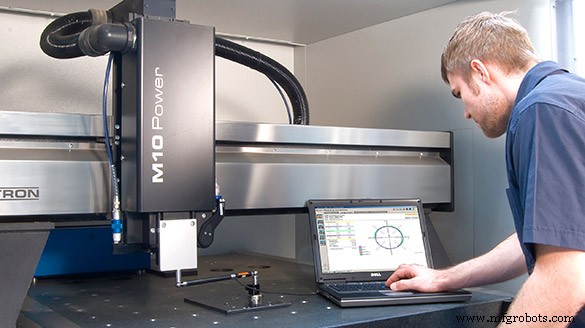
校准设备——以上全做还需“更紧”,找厂家。机床造完、发运、卸车、搬运、调平、跑数千小时,位移沉降在所难免。幸有花岗石方尺、Renishaw球杆仪等设备拉紧精度。我们习惯年度维保做球杆测试并调整,保持机床精度受控。年度服务也确保轴承紧固润滑、皮带张紧、驱动电机健康——精准机床必备要素。
6. 线性尺:终极精度保障
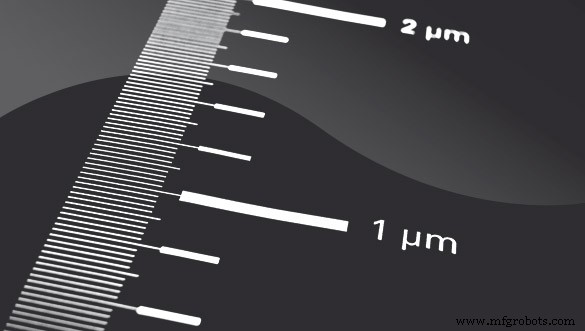
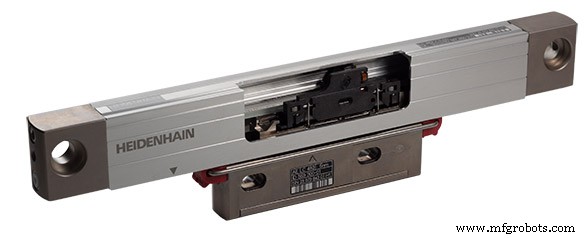
以上全试仍吃力,考虑线性尺机床。常规CNC靠驱动电机编码器定位,因丝杠不完美或热差有缺陷。线性尺改写规则——通常出厂安装,两主件:光栅尺与读数头。简单说——光栅尺如超精密刻度尺,机床持续读取、比对、修正偏差。我司M10 Pro因此获定位公差收紧25%、重复定位精度提升20%、回程间隙降低85%。
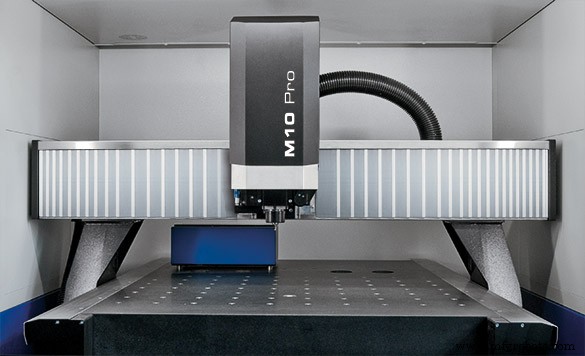
DATRON M10 Pro配线性尺,精度与准确性再升级。
愿这6招助你在高精密加工与严苛公差的漫漫长途中(虽坎坷但值得)稳健前行。
详见HEIDENHAIN博文:影响严苛公差的三大因素。
数控机床