


专业选购指南:如何选定理想雕刻刀具
我不常写博客,身为采购专员。但在CNC机床刀具业务中,采购资本设备与切削刀具的经验或能助你省时。此文传授选购完美适配应用的雕刻刀具方法。虽偏向DATRON刀具与流程,但通用信息适用大多数雕刻刀具。
订购雕刻刀具须知的关键信息
来电订购雕刻刀具时,准备好以下基本信息:
- 公司名称
- 半角
- 尖端尺寸
- 柄部尺寸
- 加工材料?软材:铝材 硬材:钢材
- 用量——典型月用量?
这些信息让我们报价、交期、生成可复购参考料号。下单前需贵方采购订单。
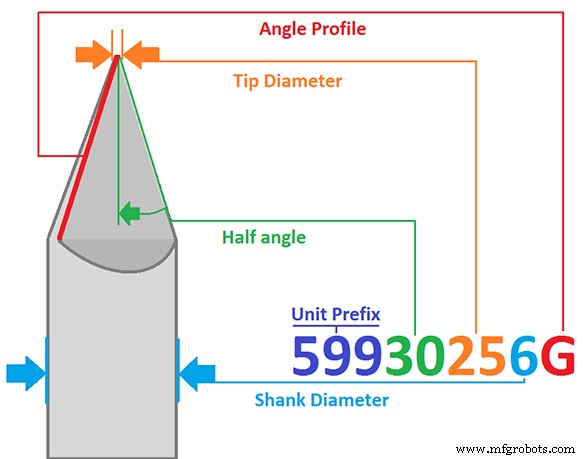
下文详述我司雕刻刀具命名规则及色码图解,助生成料号、助你读懂料号。
前3位:单位前缀
决定两参数:柄径与尖端径。
599 = 公制
598 = 英制
599前缀=公制柄径尖端径;598前缀=英制柄径尖端径。
柄径需求是决定前缀的主因。
第4-5位:半角
决定雕刻刀尖端尖角。
务必说明提供的是“半角”还是“全角”。
例:要求90°全角,半角即45°。
此值不受单位前缀影响。
第6-7/8位:尖端直径
尖端平面尺寸。受单位前缀影响。
要求0.5mm尖端,此值为:50。
要求0.010″尖端,此值为:10。
若公制柄配英制尖端,需换算:
例:6mm柄配0.005″尖端。柄径定前缀(公制599),需换算0.005″为公制。
换算:英制值×25.4=公制值。例:0.005×25.4=0.127mm。四舍五入得:13。
更简便:Google换算秒出答案。
尖端超大(>1mm或>0.100″)需额外第8位。
如1.5mm尖端用150,0.125″尖端用125。
倒数第2位:柄径
夹持部分尺寸,由主轴驱动。
常用公制:6mm(值6)、3mm(值3)
常用英制:1/4(值2)、1/8(值1)
记住:这是决定单位前缀的主因。若需公制柄但英制尖端,须将英制值换算为公制。
最后1位:角度轮廓
磨削时施加于尖端与前刃的多种角度组合。可调极锋利(利于软材)或极强韧(利于硬材)。
两选一:
攻丝钢、不锈钢或其它硬材:用G。
铝、黄铜、亚克力或其它软材:用S。
此项关键,选错轮廓会导致:切钢寿命短、雕铝毛刺大。
雕刻刀具图解:料号识别速查
综上,举例:
公制场景:
需6mm柄雕刻刀,60°全角,0.010″尖端,加工A2工具钢。
6mm柄→公制599前缀。
60°全角→半角30度。
0.010″换算公制:0.010×25.4=0.254mm,向下取整:25。
6mm柄→料号6。
切钢→G轮廓。
英制场景:
来电要1/8″柄雕刻刀,90°全角,0.002″尖端,雕黄铜。
1/8″柄→英制598前缀。
90°全角→半角45度。
0.002″尖端缩写:02。
1/8″柄→料号1。
软材→S轮廓。料号:59845021S。
别怕,来电订购通常只需准备开头6问。其余我们引导。但我觉得展示全流程及我们为确保你买到完美适配刀具的严谨态度,对你有帮助。
数控机床