


掌握恒定切深控制:应对非平面工件的4大实证技术
4种保证恒定切深的方法(即使表面远非平坦): 在CNC眼中,世界完美:刀具无偏移磨损、夹具刚性无振动、工件表面绝对平整。但我们这些有脑子的现实派知晓真相——刀具磨损、夹具变形、待加工表面堪比地球表面般不平。
上方视频全程讲解!
视频由#rapiddtm提供——访问其Facebook!
关注我博客的知我们聊过刀具偏移控制、工装最佳实践。今天分享几招应对非标准平面的雕刻、标记、铣削恒定切深技巧。
定义平度:
简单说,“平度”描述两平行线间区域,表面须落在其中。该规格常与图纸其他尺寸标注配合,描述给定表面可能位置范围:
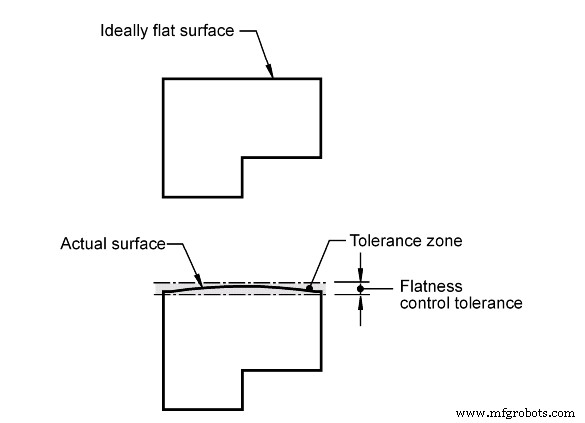
图片来源: https://www.engineeringessentials.com/gdt/flatness/flatness.htm
你可能已意识到:没有绝对平整表面——极少表面接近完美平度。制造零件中,平度要钱。图纸未要求平度或未定义为平,就得假设它不平。视具体加工任务,平度(或缺乏)将成铣削策略关键因素。
方法1:修光表面
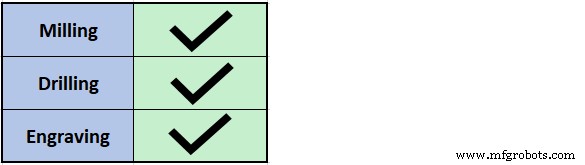
若条件允许,修光表面是确保待加工表面平整可靠的最简最稳妥途径。修光即机加工行话“面铣全表面”,每次切掉几微米直至整表面平度均匀。修光常为铣削工序首道工步,理由多多,首要即确保表面平度。
毛坯/原料起步时,修光近乎必选且属良好机加工习惯。但有时不可行——如压铸件、锻件、或仅需打标/序列化的成品。此时需另谋策略求佳果。
方法2:弹簧加载雕刻刀
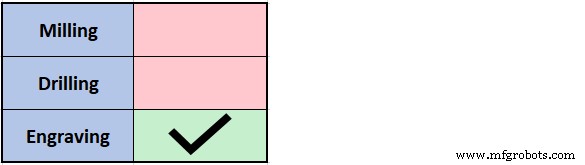
若仅需基础雕刻/打标,表面“乱七八糟”,弹簧加载雕刻刀可能是良方。分几类,最热为传统分体柄雕刻刀弹簧版、及弹簧“拖刻刀”(即“划针”刀)。
弹簧加载雕刻刀:基础雕刻作业的得力助手。
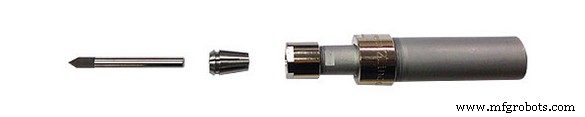
弹簧加载雕刻刀在主轴接口与切削刃间引入可压缩机械系统。通常有0.20″-0.40″弹簧行程,吸收显著Z向变化同时保持恒定向下压力。弹簧雕刻刀用带尖分体柄刀,可产出多种雕刻宽深。拖刻/划针刀仅拖过表面,无旋转设计,真只适极浅打标。
虽对铣削/钻孔帮助有限,但浅/中深度打标表现优异。缺点:常见柄径3/4″,部分主轴过大;机械组件限制最高10,000 RPM,可能逼降进给、增循环时间。
千件铸铝件打序列号,弹簧刀搞得定。但若涉铣削/钻孔、或需深/宽/复杂/高质量雕刻,须另觅良方。
方法3:接触式探测系统映射不规则表面
触针扫描映射表面,通常输入:探测区域尺寸、探测网格间距等。机床按设定区域/间距多次触碰工件。探测循环结束,控制系统按探测到的Z向变化,修正原为平面2D编程的刀具路径。铣削/雕刻时切深自动随工件Z高度变化调整,无论表面Z高度如何变化,切深恒定。
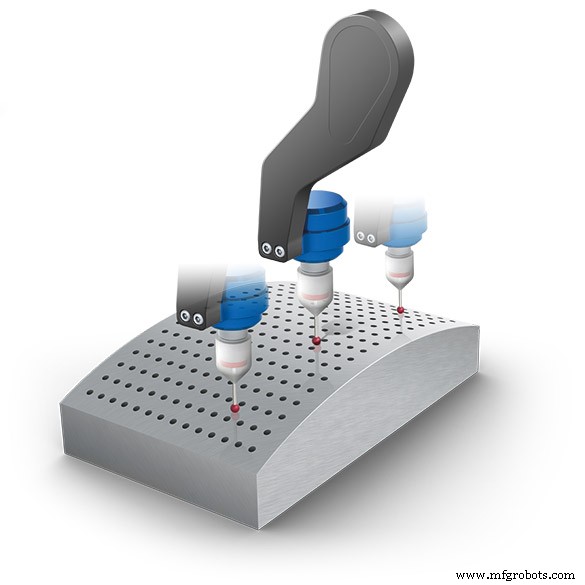
非所有CNC有触针,有触针也不一定支持表面映射。但若你机床具备,熟悉它总没错——关键时刻能救场。
方法4:CMM表面映射与CAM投影
山穷水尽——不能修光、弹簧刀不适用、机床无触针、手头有闲置CMM且不介意大量CAM工作,终极备选方案登场。
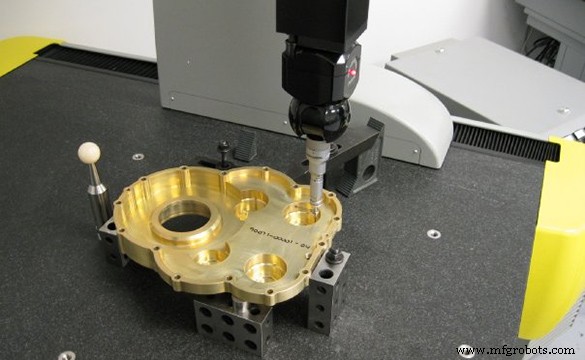
上图由#rapiddtm提供——访问其Facebook!
用CMM映射表面补偿高度不规则,原理同机床自带探测,但无映射/铣削/NC一体化便利,流程繁琐得多。工序复杂到可单独成文。简述步骤:
- 1. 工件装夹CMM
- 2. 手动测量足量点实现工作区全表面变异
- 3. 导出点云至CAD软件
- 4. 样条连接测点建3D表面图
- 5. 导出3D表面图至CAM软件
- 6. 将图案/铣削特征投影至3D表面
- 7. 生成刀具路径后处理输出NC代码
- 8. 工件装夹CNC运行
明确: 每个零件100%重复此流程。用此法,机床自带触针一天搞定的活,因CMM映射繁琐易拖数日。
世界不完美——但驾驭不完美、无论何种工件都能出好货,是良匠与大匠分水岭。愿本文四法助你下次面对“薯片”般工件时游刃有余。
数控机床