


3D 打印后处理必做 5 步:取件、清洁挤出机、清洗热床、尺检与表面精修
“3D 打印贴士”系列收官篇聚焦 打印后贴士,含 取件、清洁挤出机(尤针对含纤维易堵材料如 PLA-碳纤维)。
1. 取件
打印结束须静置 5-10 分钟 待件冷却至软化点以下再取件操作,否则变形失质。随后 尽量用铲刀辅助取件。无铲刀时,待床降至室温或用简易速冷法:床反面冲冷水至听“咔哒”声 (件部分脱离) 再手取。对骤变温敏感材料 (ABS、尼龙),打印后应编程热床 每 5℃ 降温至室温 (Simplify3D 可设) 以防变形。
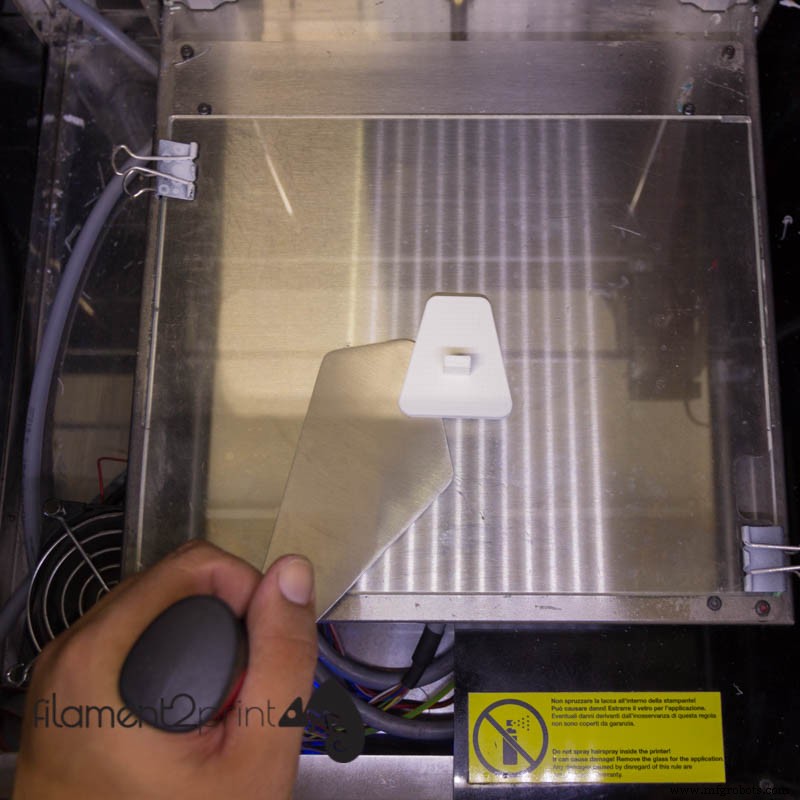
图 1:BuildTak 铲刀
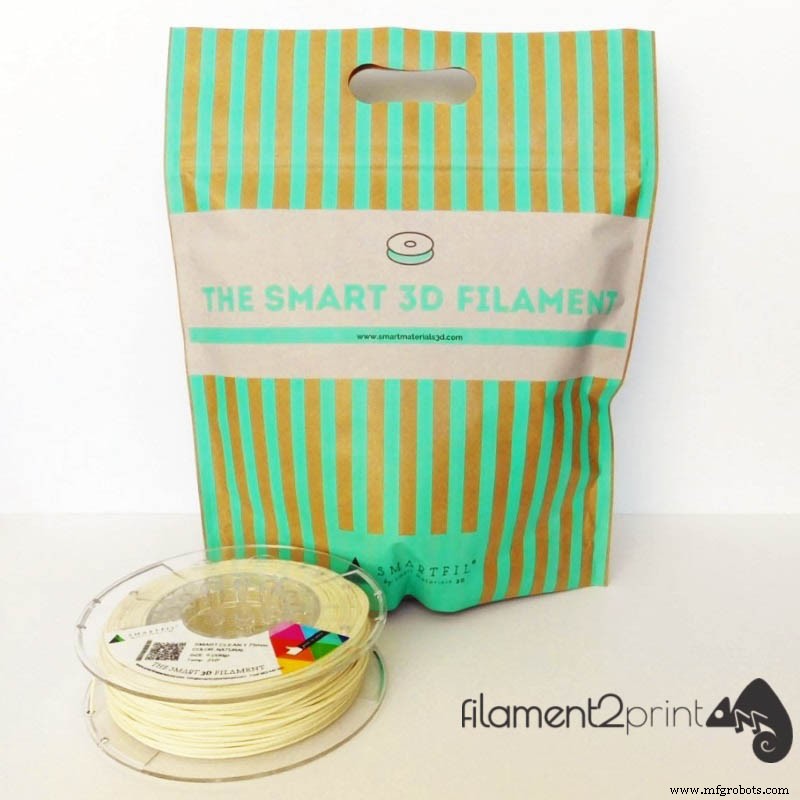
图 2:Smart Clean 清洁丝
2. 清洁挤出机
使用含纤维易堵丝材 (PLA-CF、Nylon-CF15) 后,须 清洁挤出机内部 防纤维残留固化致后续堵塞。用 Smart Clean 清洁丝,温度比上次打印温度高 10℃,挤出 1 米以上至喷嘴排出无残留。此操作 防堵塞并延长热端寿命。
3. 清洗热床
多机型玻璃床喷胶 (3DLac/DimaFix) 连续多次打印后需补喷,但 补喷前必先用水 (冷水优) 加肥皂清洗。手涂少许肥皂加水擦拭即可,最后纸巾擦干确认无残胶。
4. 尺检成件尺寸与表面
取件后 全维度复测外尺寸与内孔 (如有),验证打印机运行正常。游标卡尺实测不符时,需核查床调平与电机步进。表面不佳多因打印温度不当或喷嘴/挤出机脏污损坏。
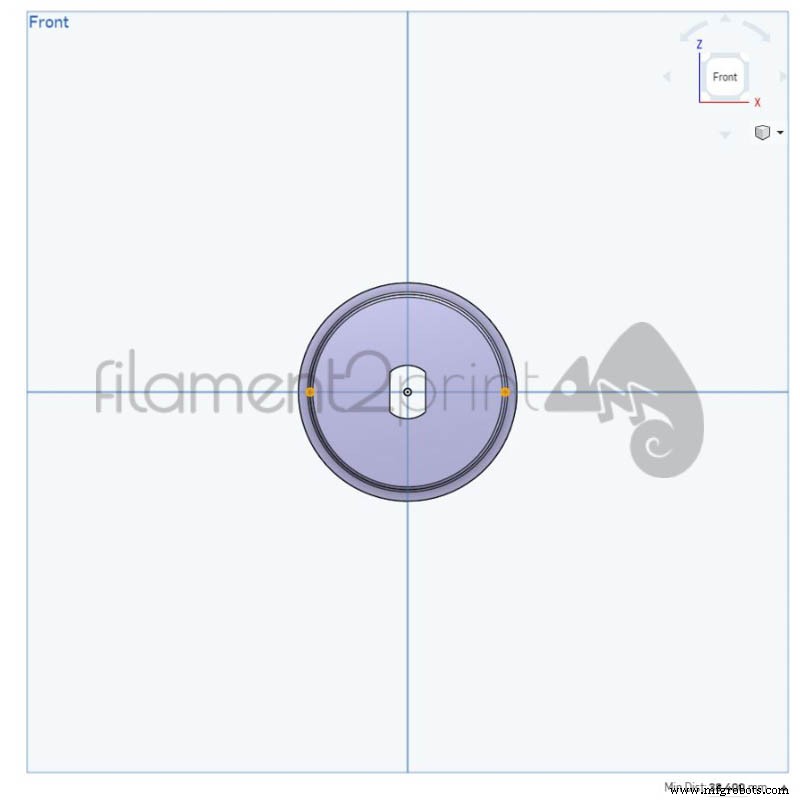
图 3:理论直径测量
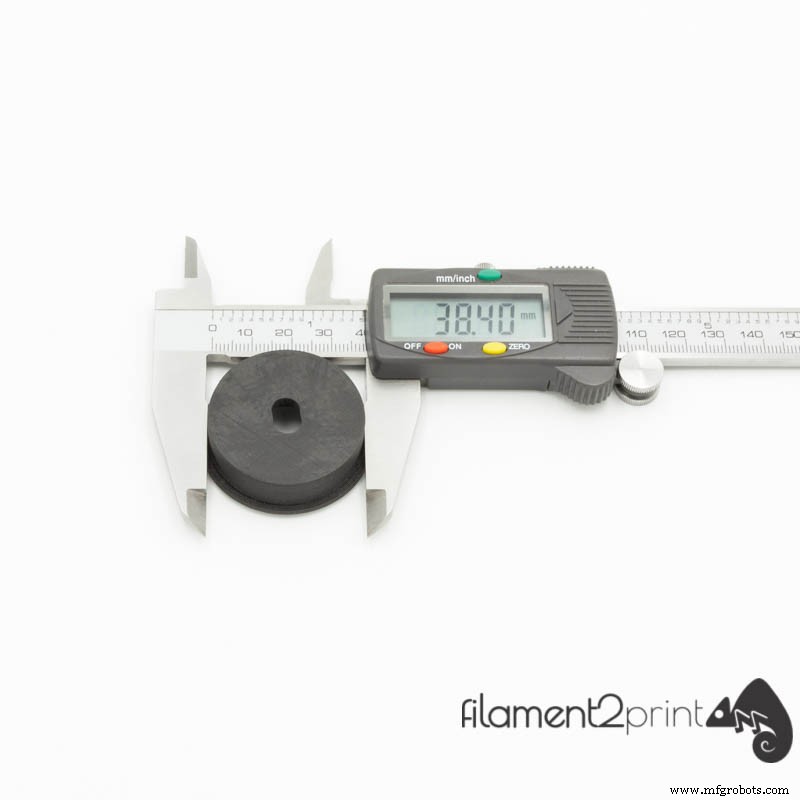
图 4:实测直径
5. 表面精修
高表面要求件可采用 丙酮/丙酮蒸汽 (仅限 ABS) 或 环氧树脂涂层 (XTC) 等精修技术,后者可后续打磨喷漆,获得 近乎光滑无层纹表面。
视频 1:XTC 表面精修
本文结“3D 打印贴士”系列,覆盖 FDM/FFF 打印前中后常见问题与核心解法。
3D打印