


CNC加工中心铣床关键特性解析
加工中心集铣床、镗床、钻床等功能于一体,生产效率高。CNC铣床一般无需专用夹具等特殊工艺装备,只需夹紧刀具、调整刀具数据,大大缩短生产周期。此外,加工中心主轴转速和进给速度无级变速,利于选择最佳切削用量,可完成面铣、肩铣、仿形铣、型腔铣、槽铣、车铣、螺纹铣、插铣、斜坡铣和圆弧插补铣等。以下简述加工中心工艺特性:
1. 加工中心铣削方向选择
铣削操作中,工件可相对于刀具旋转方向进给,影响切削启动和结束特性。无论机床、夹具和工件要求如何,顺铣为首选方法。但若刀具被推入工件,进给会不规则增加,导致切削厚度过大崩刃,此时应选逆铣。此外,加工余量变化大时选逆铣更有利。
2. 铣刀直径与位置
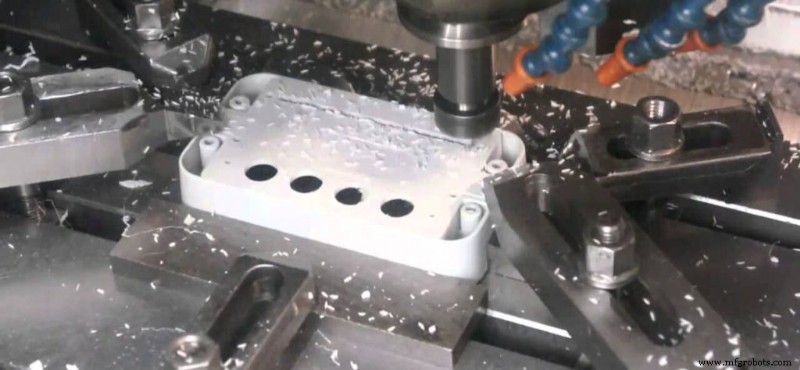
铣刀直径选择通常基于工件宽度和机床可用功率。特别是面铣,工件铣削宽度直接决定铣刀直径。刀具直径通常应大于工件宽度,有利于保证良好切屑形成和适当切削刃负载。理想情况下,铣刀应始终略微偏离中心,因每个刀片形成的切口极小,刀片进出利于切屑形成并防止冲击载荷。但若刀具完全居中,切削刃进出切口时大小均等的径向力改变方向,导致机床主轴振动、刀片可能断裂、表面质量变差。刀具相对工件位置、走刀次数和齿数接触情况均是作业成功的关键因素。
3. 切削刃进刀与退刀条件
每次铣刀刀片进切口,切削刃可能经历冲击载荷。这取决于切屑横截面、工件材料和切屑类型。对铣削过程至关重要的是切削刃与工件材料初始和最终接触的适当类型。此外,刀具精准定位对切削刃进退也很重要。
(1)工件宽度大于或等于铣刀直径
此时刀具中心线完全在工件宽度外侧,刀片最外尖端强烈冲击切入。意味着刀具最敏感部位承受初始冲击载荷。刀片也仅以尖端接触离开切口,切削力完全施加于刀片最外端直到刀片突然脱离工件。这是冲击卸载力。
(2)铣刀直径略大于工件宽度
此时刀具中心线与工件边缘对齐。切屑厚度最大时刀片离开切口,刀片切入切出时冲击载荷极高。
4. 切削液选择
多数情况下,加工中心铣削具有超精密、小批量、工艺复杂特点。选切削油时应选专用加工中心切削油。专用切削油具有优异极压抗磨性能,能有效提高加工精度。通用性好,适合加工中心各种复杂工艺。相比非专用菜籽油、机械油、再生油,能大幅延长刀具设备寿命,避免机床生锈发黄等问题,降低企业整体生产成本。
以上为加工中心铣削工艺需注意的问题。合理安排工序步骤有助于提高生产效率。
制造工艺