


CNC切削刀具快速对比:立铣刀、螺纹铣刀等核心工具解析
CNC机床因可容纳多种切削刀具而极具通用性。从立铣刀到螺纹铣刀,每种操作都有对应刀具,使CNC机床能在工件上执行多种切削和切入。
了解这些切削刀具是理解CNC加工整体的绝佳途径。更懂加工有助于设计更适合制造工艺的零件。
本文介绍最广泛使用的CNC加工切削刀具,但除此以外还有更多类型。
切削刀具基础
切削刀具是从实心材料块去除材料的装置。安装在CNC机床主轴上,按计算机指令引导刀具运动。
切削刀具通过剪切变形去除工件材料。锋利刀具高速旋转,从工件切下微小切屑并排出。部分刀具单点接触工件,立铣刀等则多点接触。
多数CNC切削刀具具有多个槽,即沿刀具外部螺旋分布的凹槽。槽可视为刀具的谷底,而齿(槽间锋利棱脊)为峰。切屑沿槽排出。
刀具理想槽数取决于工件材料。软材料宜用少槽刀具,因槽宽大可排大切屑。高槽数可提速、适合硬材料,但槽窄易致切屑堵塞。
刀具类型、主轴转速和进给率均影响切屑大小。
切削刀具材料
为切削实心工件,刀具材料必须比工件材料更硬。因CNC常加工极硬材料,这限制了可用刀具材料。
常见切削刀具材料包括:
碳钢
碳钢是含碳0.6-1.5%、硅和锰的经济型钢合金。
高速钢
更贵的HSS因铬、钨、钼合金比碳钢更硬更韧。
硬质合金
通常与钛等金属烧结,硬质合金刀具耐磨耐热,提供优异表面光洁度。
陶瓷
用于切削超合金、铸铁等高强材料,陶瓷刀具耐腐蚀耐高温。
切削刀具涂层
刀具功能取决于形状和材料,也可通过主体材料表面涂层调整。
涂层可增加硬度、延长寿命、或实现更高切削速度而不损零件质量。
常见切削刀具涂层包括:
氮化钛 (TiN)
TiN是高氧化温度通用涂层,增加刀具硬度。
碳氮化钛 (TiCN)
TiCN增加刀具表面润滑性和硬度。
超寿命氮化钛 (Al-TiN)
Al-TiN赋予硬质合金刀具耐热性,尤其在极少冷却液条件下。
金刚石
金刚石为切削磨蚀性材料提供高性能涂层。
氮化铬 (CrN)
CrN增加刀具耐腐蚀性和硬度。
1. 立铣刀
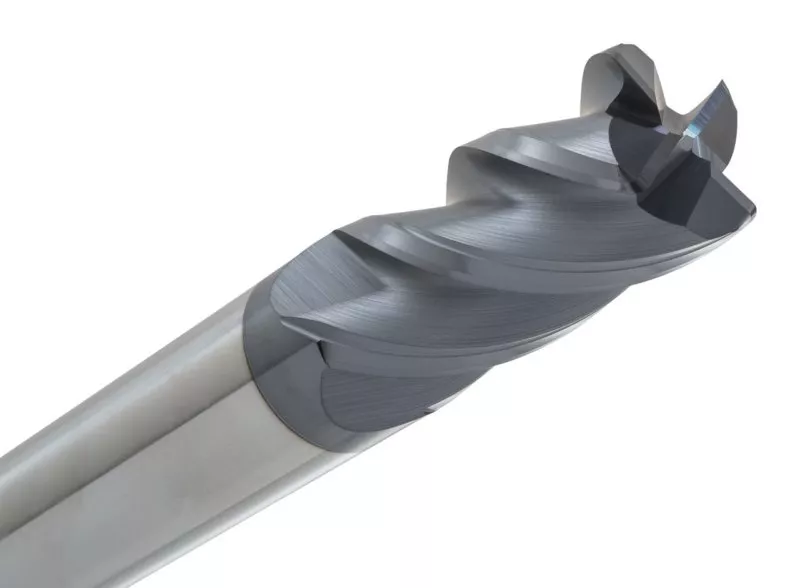
立铣刀是立式CNC加工最广泛使用的刀具。一端和侧面有切削齿,可短时间去除大量材料。
立铣刀形式多样。有的仅单槽,有的多达八槽甚至更多(但超四槽排屑可能成问题)。
立铣刀类型包括:
- 平底:通用平面刀具,适合2D特征
- 球头:球形刀尖,适合3D轮廓和曲面
- 牛鼻:平底圆角,适合倒圆和粗加工
2. 粗加工立铣刀
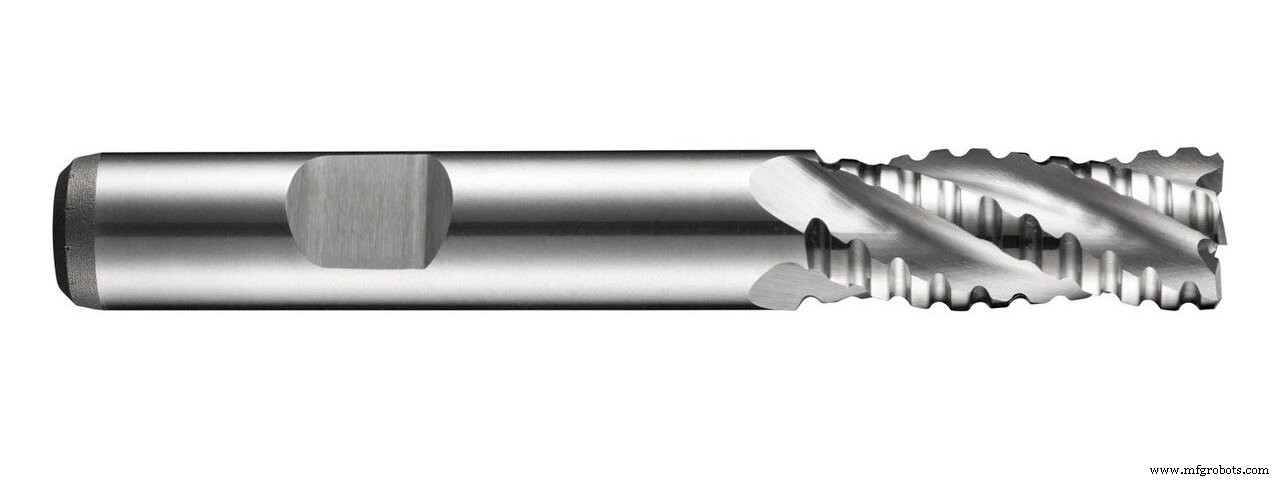 粗加工立铣刀是一种立铣刀,用于以较低精度去除大量材料。
刀具锯齿状齿去除大块材料但留下粗糙表面。产生细小切屑易排出。
3. 面铣刀
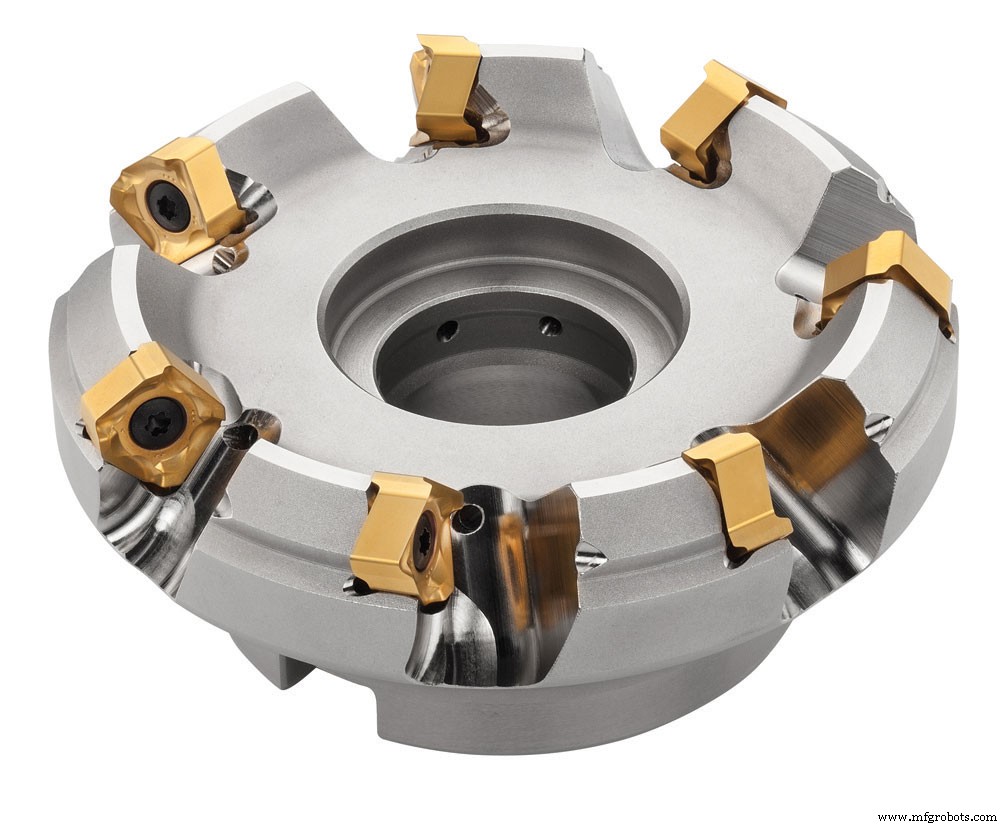 面铣刀由实心刀体和可互换硬质合金刀片组成。用于在工件上制造平面,常在另一种刀具加工精细特征前使用。
因面铣刀切削刃在侧面,切削必须水平进行。
但面铣刀比其他刀具更具成本效益,因可通过更换小刀片而非整刀改变切削轮廓。
4. 飞刀
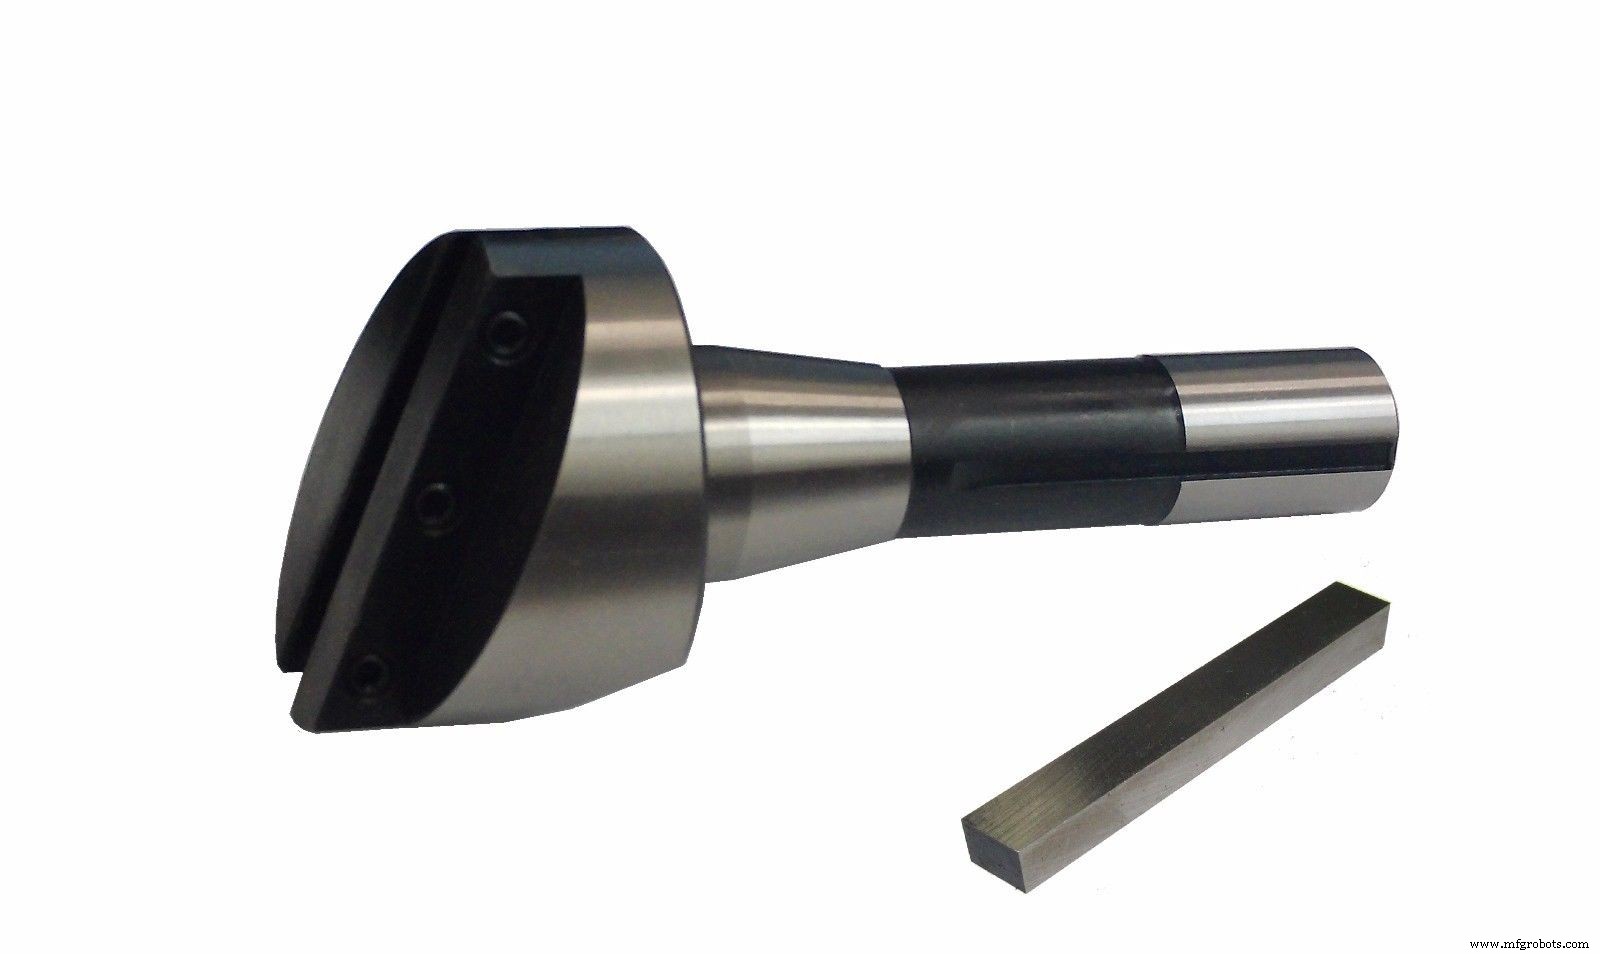 飞刀由实心刀体内含一或两个刀头组成。飞刀刀头切削宽浅,产生光滑表面光洁度。
单刀头飞刀更常见,双刀头(称“飞刀杆”)提供更大摆动范围。
飞刀比面铣刀便宜,却可用于类似目的。
5. 螺纹铣刀
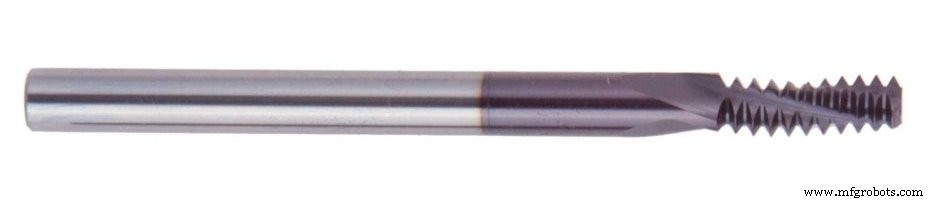 许多工程师偏好用丝锥攻丝,但装配螺纹铣刀的CNC机床也能加工螺纹。
螺纹铣刀可切削内外螺纹,对极硬金料或不对称零件可能优于丝锥。
6. 钻头
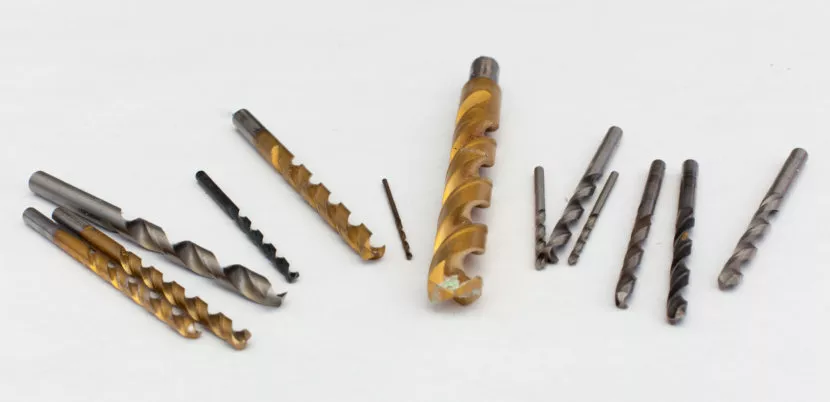
CNC机床可装配多种钻头执行各类切削操作。钻头有一或多个槽和锥形切削尖。
CNC加工用钻头包括:
- 麻花钻:在工件上钻孔
- 中心钻:钻孔前精准定位
- 排屑钻:用于深孔钻削
7. 铰刀
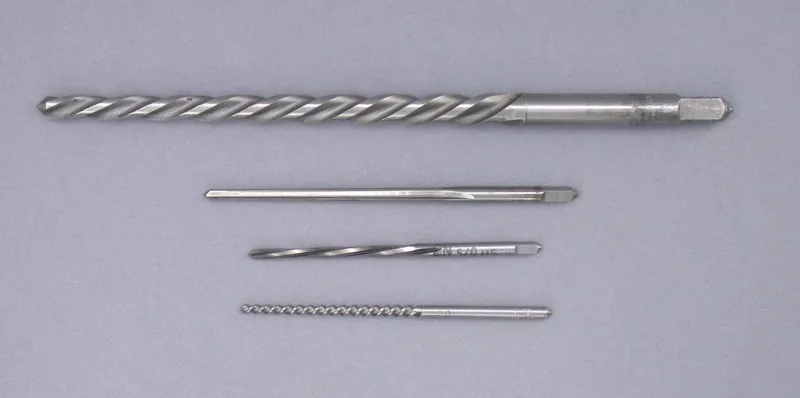
铰刀用于扩大工件现有孔,提供精确孔径和优异表面光洁度。
铰刀能创建比其他切削刀具公差更严的孔。
8. 空心铣刀
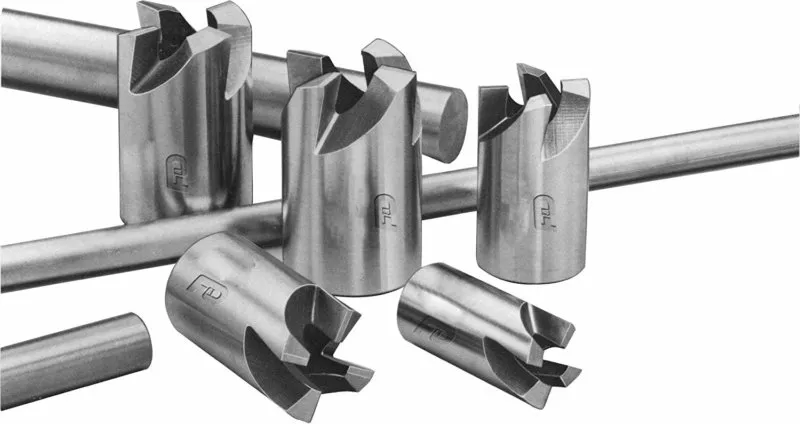
空心铣刀是管状切削刀具,类似倒置立铣刀。切削刃在管内侧,可制造全尖和成型圆角等形状。
9. 侧铣刀
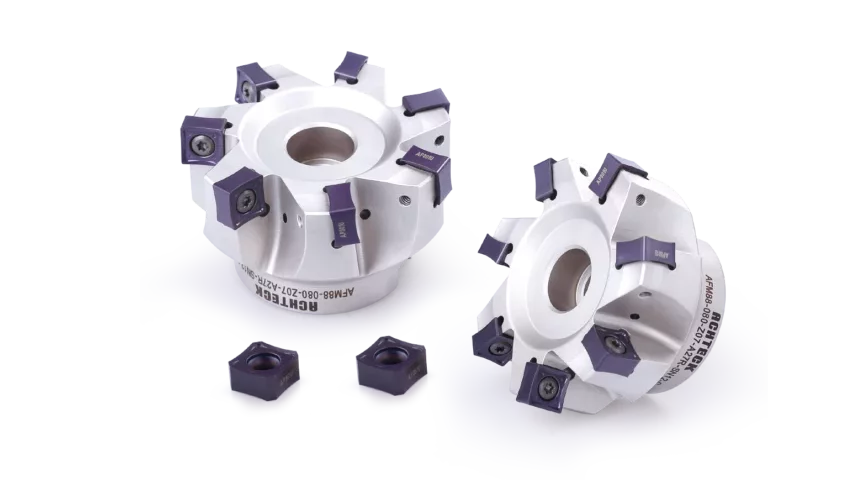
侧铣刀侧面和圆周均有齿,适合非对称切削。
可用于高进给率切削槽和沟槽。齿可为直齿或交错齿。
10. 齿轮刀具
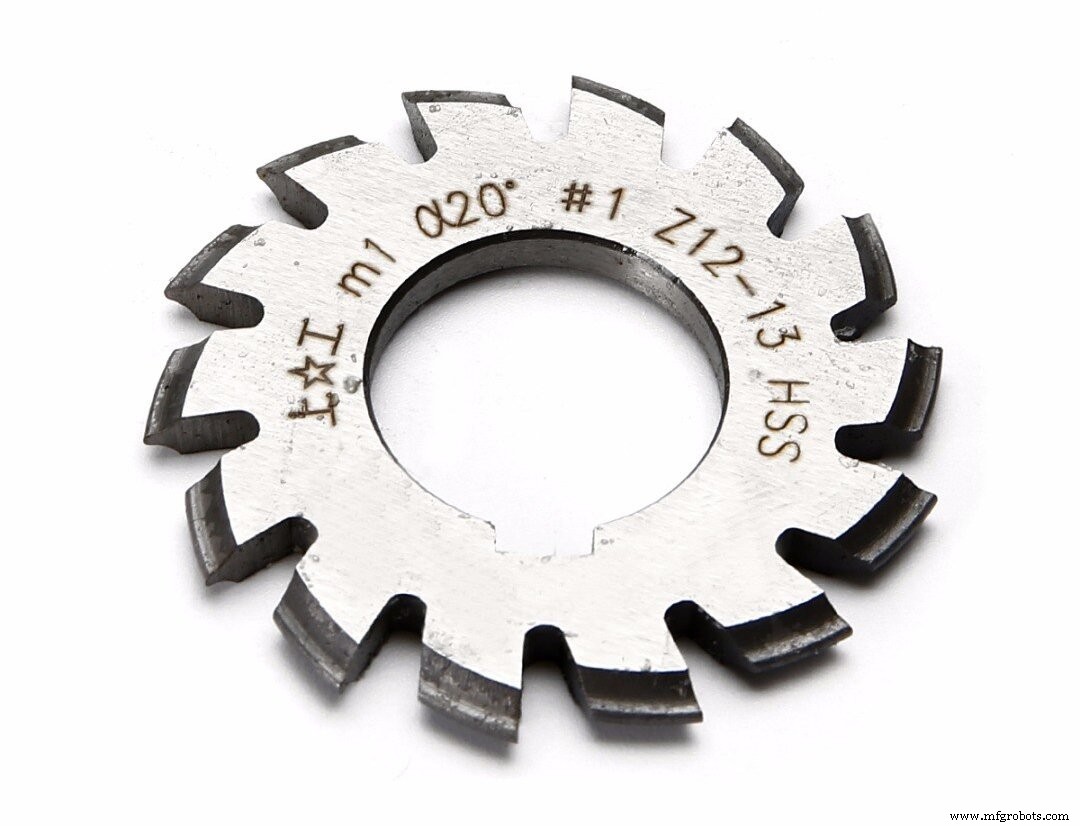
CNC铣床有时用于为制造业制作金属齿轮。专用齿轮切削刀具可加工这些齿轮。
切削齿轮有时需要称为滚齿机的特种铣床。
11. 盘铣刀
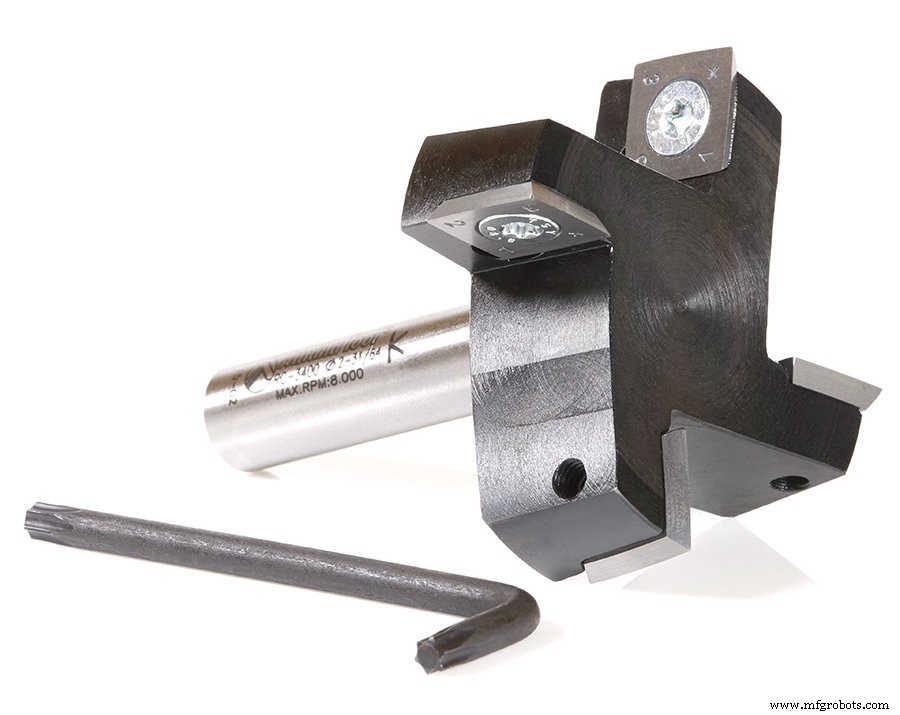
盘铣刀或平面铣刀用于铣削平面,通常目标面平行于工作台安装。
这些切削刀具无侧齿,可用于通用或重载加工操作。
3ERP提供专业CNC加工服务满足您的原型和生产需求。 联系我们获取快速报价。
数控机床