


极致精度实战指南:如何选购与实现高精度CNC机床的可靠交付
机加工最核心课题之一:如何确保新引进的 CNC 机床具备真实的高精度与高重复定位精度?面对琳琅满目的品牌、配置、报价,如何为工厂做出正确选择?
本文将拆解从选型决策到落地交付的全流程关键步骤,助您系统性优化新机床的精度、重复性与公差表现。
当新机床采购提上日程
假设您获得新制造订单。研读工程图纸,规划工序序列。盘点现有设备与操作员技能矩阵后发现:现有机床公差能力不足——规格偏低或机龄过长,无法胜任新任务。
此时,投资更先进的机床技术成为必然选项。
供应商报价的“罗生门”
您需权衡单件加工成本与设备投入成本。参考 10 年前采购价(立加 8–10 万美金),您设定预算 7.5 万美金 以最大化利润。
数周内,各路销售纷至沓来,均承诺“比您现有机床更新、更好”。但无人深究零件的公差细节与严苛度。
直到第 2 位销售到访。他仔细研读图纸后直言:“此件难以保公差”,并指出您需要:
- 优质刀柄与刀具
- 温控管理(车间恒温、机床热稳定性)
- 光栅尺、激光测量仪、触发式测头** 实现工件自动测量与补偿
报价:15–20 万美金(视最终配置)。远超预算,您一度怀疑被“宰”。
但细想下来,他的分析极具说服力——其他供应商只谈 XYZ 行程、价格、库存、折扣,从未提及决定精度成败的关键变量。
您又约见一家知名品牌供应商。他复述上述要点,并强调其机床采用线性驱动系统“市场最佳”。报价更惊人:28–31 万美金(规格、主轴转速、数控系统相近)。
到底该信谁?
读懂 CNC 精度标准与规范差异
上述场景每天全球上演。CNC 机床分层级、分质量标准、分档次——不懂差异,无法正确选型。
供应商常承诺 ±1.5μm 甚至更优公差,但不同国家/厂商采用不同检测标准:
- JIS 标准:日本系机床主流
- VDI/DGQ 3441 标准:欧洲权威厂商及韩国华川机床采用
这两大标准在亚太地区沿用 30 余年,是机床精度对比的基准。要看清差异与重要性,必须理解机床厂商总装后如何检测精度。
“母机”在精密机床制造中的决定性作用
所有提供高精机床的权威厂商,均使用“母机”加工自身核心零部件。母机公差可达亚微米级,造价常达百万美金量级。
警示: 若某供应商报价 7–10 万美金的标准立加(X=1000,10-12k rpm),却承诺其精度媲美甚至“参数表优于”百万级母机 —— 极度警惕!这违背物理规律与制造常识。
驱动系统、导轨、丝杠如何决定精度上限
线性驱动系统早期为追求高速设计。华川 18 年前即自研制造过卧加线性驱动机型。如今虽仍有需求,但因成本高、复杂度大,标准机型多不采用。
线性驱动有助于达成优异公差,但优质滚珠丝杠 + 直线滚柱导轨、或经硬化/研磨/手工刮削的矩形硬轨,在长期精度稳定性上往往表现更优、更可靠。
结论: 配备高品质全轴滚珠丝杠与手工刮削硬轨的加工中心,能达到与线性驱动版本同等或相近的精度水平。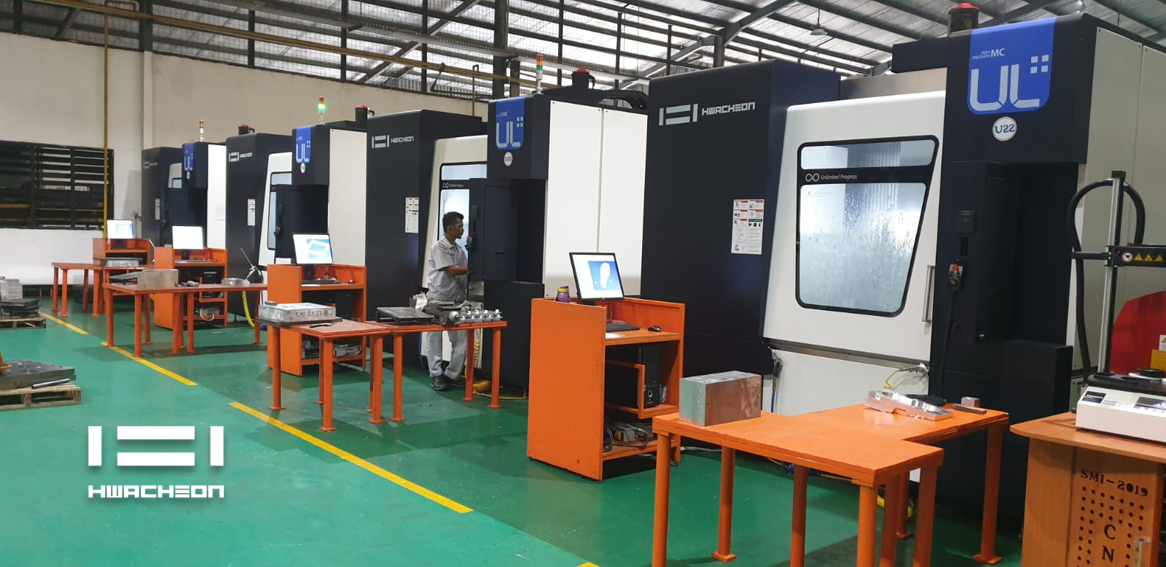
影响机床几何公差的 10+ 关键因素(用户可控层面)
实现 <10μm 零件公差极具挑战。必须管控:
- 车间环境温度
- 车间温度波动幅度
- 门/窗/空调产生的气流扰动
- 机床冷机→热机全天候温漂(早班→午休→晚班)
- 主轴高转速长时运行(关注主轴箱/端面/轴承冷却系统)
- 铸件材质质量
- 机床结构热对称性设计
- 开机前几何精度校准
- 规范周期性维护
- ……
华川全系机床(含 VESTA 系列)标配德国原装直线滚柱导轨,导轨规格/滑块数量按机型优化配置。导轨价格随品牌/型号/规格/精度等级/产地跨度巨大。
注:以上因素用户均可直接管控或管理
影响零件加工公差的 12+ 关键因素(工艺与工装层面)
除机床本体外,还须考量:
- 工件材料特性
- 夹持精度(微米级公差需微米级夹持)
- 2/3/5 轴加工模式(轴数越多,误差叠加链越长)
- 工件几何形状(圆/方/矩/异形)
- 切削热控制(充分冷却)
- 单次大切深释放内应力 → 必须应力释放后再精加工
- 测量系统分辨率:
- a) 编码器(间接测量)
- b) 直接测量系统(光栅尺/磁栅,分辨率越高精度越强)
- 刀具品质
- 刀柄品质与标准
- 切削策略与 NC 程序质量
- ……
注:以上因素用户均可直接管控或管理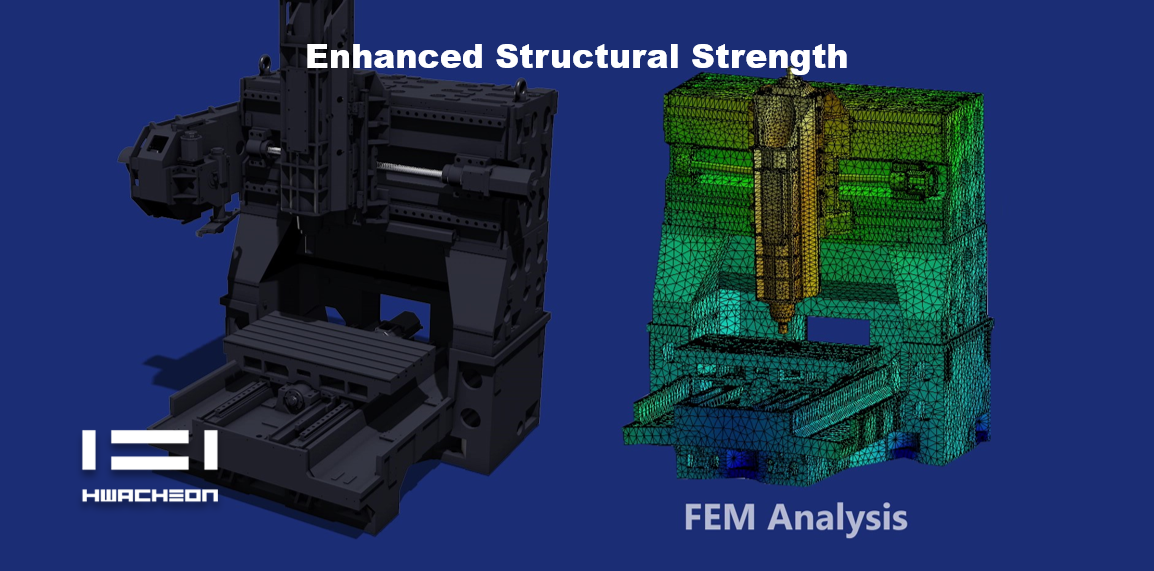
机床本体设计、铸件与核心技术(厂商管控层面)
以华川机床为例,我们从源头把控:
- 自有铸造厂,最优铸件材质
- 桥式/龙门结构设计,从基因锁定高精度
- 德国品牌滚柱导轨 + 顶级滚珠丝杠(大导程、大直径、可选液冷)
- 全轴最高分辨率光栅尺
- 全机身包裹特种隔温泡棉,均匀化温度场
- 床身/立柱/主轴箱多点温度传感器,实时热位移补偿
- 双排屑器运行于独立隔热可拆卸护罩,减震垫安装,**阻隔热/振传递**
- 线缆/油管精细布线固定,消除机械振动源
- 切削液箱后置,**隔离冷却液热量对床身热变形影响**(且易清洁维护)
- 直驱内置电主轴:20k/32k/45k rpm,BBT40 / HSK-A63 / HSK-E40 / HSK-E32
- 主轴高精冷却过滤系统
- 主轴箱/端面分段微量冷却,**杜绝常见“油从上至下流淌”导致的热不均**
- 轴承直喷恒温新油,**避免轴承长期在热油中运行**
- 标配自动化级软件包:
- a) HSDC 主轴热位移补偿系统
- b) HTDC 机床热变形补偿系统
- c) HFDC 机床框架热位移补偿系统
- 全球验证的数控/伺服/放大器套件
注:以上因素应由机床制造商在设计制造阶段兑现
回到客户的选择困境
客户手握新订单,现有设备无法满足。是低价买入,还是高配投入?
答案必在中间地带。
真相:更高加工精度必然要求更高设备投入。但即便顶配机床,若环境不匹配、操作粗放、工装刀具跟不上,依然无法交付预期结果。
环境与车间基建:精度的隐形奠基
车间环境必须匹配机床定位:洁净、无振动地基、恒温恒湿。
操作员须懂微米级加工的基本要求与养护常识,否则新投资将打水漂。可参考我们提供的核查清单执行。
高品质刀柄:不可妥协的投资
沿用旧机床的旧刀柄看似省钱,实则因小失大——可能毁坏新机床、缩短寿命。正如买新车绝不装旧轮胎!
夹持装备必须按最高精度与重复定位要求选型。
结语
量产标准机床只能给出平均水平结果——那是其设计使命。
自主设计、精心制造的机床天然契合最高诉求——这必然伴随相应成本。
工程领域无捷径。想低投入博高回报,缺乏匹配装备与工艺,不仅困难、往往不可能。
若所有要素到位,一台 X 行程 1m、Y 行程 600mm、配置完善、指标达标的 3 轴立加,价格区间约 18–20 万美金,稳定交付 ≤10μm 公差与优异性能**
华川机床——您高精度加工的可靠伙伴
韩国华川机床,74 年深耕机床制造,在高品质模具制造与精密零件加工领域享誉全球。
针对上述场景,推荐考量 SIRIUS UM+ / SIRIUS UL+。这两款在高品质 SIRIUS 平台上进化而来的新机型,被公认为市场同级别性价比标杆**
数控机床