


精通SLA 3D打印:专家设计技巧与最佳实践
立体光刻(SLA)是一种通用且高质量的制造和原型工艺。虽不如熔融沉积建模(FDM)等挤出式增材制造技术普及,但SLA才是3D打印的鼻祖,最早出现于1980年代。如今,3D Systems和Formlabs等品牌普及了桌面级SLA打印机,该技术用于制作从珠宝铸模到牙科产品的各类物品。
借助3ERP高效的3D打印服务,使用SLA创建产品或原型轻松便捷,优势众多。首先,SLA打印物体速度极快,远超挤出式打印。更棒的是,打印件表面往往异常光滑,有时甚至无需后处理。SLA的另一优势是丰富的着色选择,含透光材料,极大拓展打印件设计可能性。
SLA工作原理
立体光刻是槽光聚合的几种3D打印变体之一:利用光源固化液态树脂使其硬化为塑料。多数SLA打印机用紫外激光为光源,将激光束按预设图案聚焦于液态树脂,上层固化后构建平台移动至下一层。视打印机具体设置,可能用振镜导向激光束。
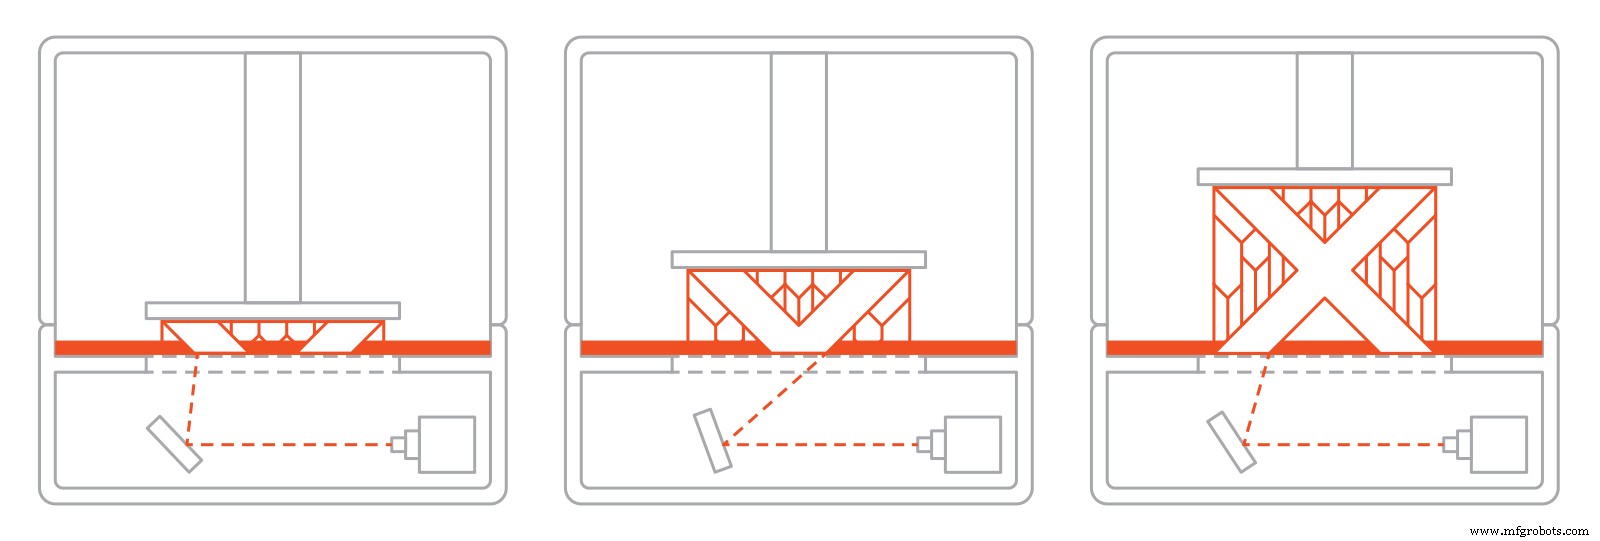
SLA工艺流程:
- 槽内填充光敏树脂
- 紫外激光照射树脂
- 激光在树脂中固化2D形状
- 形状固化后构建平台移至下一层
- 紫外激光固化另一2D形状
- 所有层固化后得到3D塑料物体
材料选项
3ERP提供多种SLA 3D打印树脂材料选项,包括:
- 树脂8119:常用SLA材料,耐温65°C。
- 树脂8118H:尼龙型树脂,韧性极高。
- 树脂8228:类ABS树脂,耐冲击、耐温70°C。
- 树脂8338:我们最耐高温的树脂,耐温120°C。
SLA零件设计指南
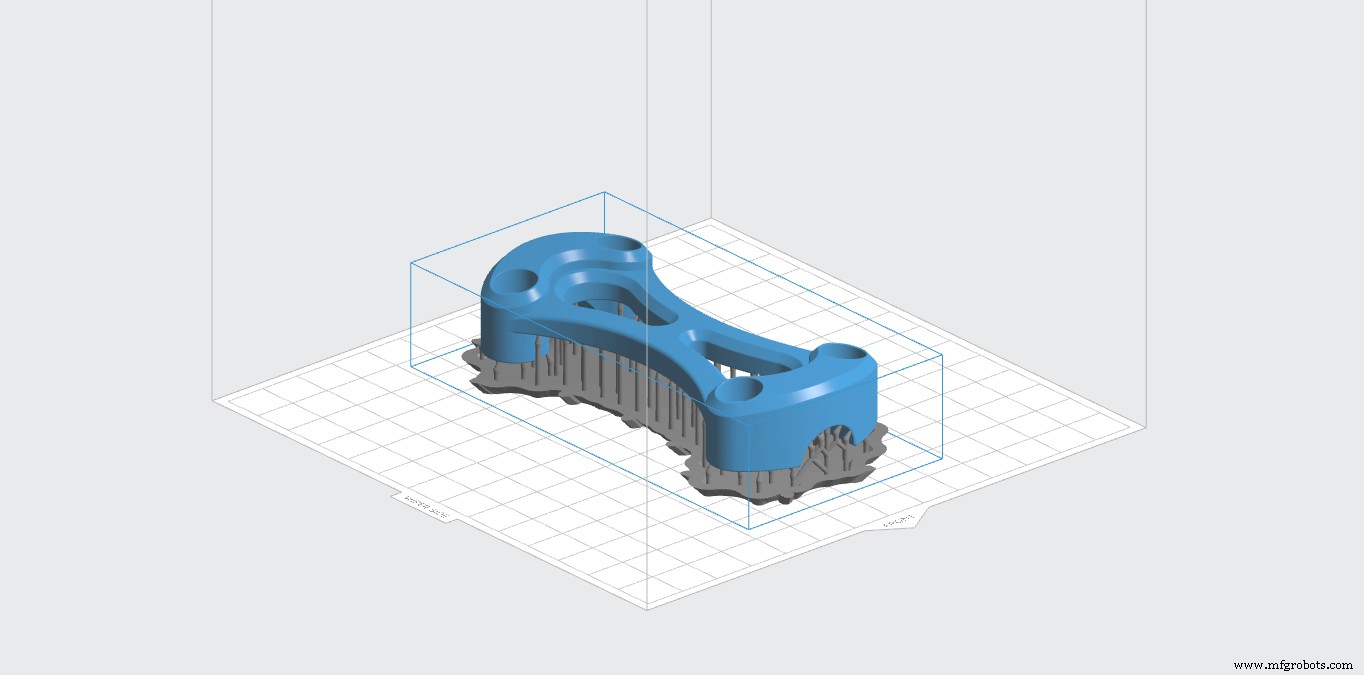
熟悉CAD的工程师设计SLA零件通常无困难。但为确保打印期间及后无问题,须遵循特定规则。例如原为注塑设计的零件可能不适合SLA。
1. 确认SLA是您所需工艺
虽SLA通用性强,但决定选择前应了解其他制造选项。总体而言,SLA擅长生产尺寸受限的光滑、细节丰富零件,但强度不高。
2. 壁厚
除非必须超薄壁,否则建议壁厚≥1mm,降低打印后零件损坏风险。
3. 孔
光敏树脂粘度通常较高,不太适合小孔零件。保持孔径≥0.8mm可确保打印过程中孔不消失。不可行?尝试其他塑料制造工艺。
4. 倒圆
无支撑壁应设倒圆底——曲面代替直角——以最小化应力、保持强度。鉴于SLA打印件整体脆弱,倒圆设计可决定成败。
5. 长薄截面
两轴尺寸远大于第三轴的截面易翘曲。但慷慨使用支撑结构通常可减轻此效应(反正也需要支撑)。
6. 凸起与雕刻细节
商业零件常需凸起或雕刻文字标识品牌或信息。并非所有文字尺寸都能在SLA过程中清晰打印。通常凸起细节高≥0.3mm、宽≥0.4mm;雕刻细节宽深≥0.5mm。不可行时可采用打印后标识技术。
7. 方向
这由我们负责,但选择正确打印方向至关重要。目标是减小Z轴截面积以确保稳定性。
8. 支撑结构
同样由我们在拿到您数字设计后处理,但了解其工作原理很重要。支撑结构在SLA中极其重要,帮助塑料零件打印过程中保持形态。后处理阶段从零件上移除。
准备开始?
立即联系3ERP获取快速SLA 3D打印报价。
数控机床
- 立体光刻(SLA):奠基现代增材制造的首个3D打印技术
- 金属3D打印件优化设计的六大核心原则
- 成功3D打印设计的4大核心原则
- 3D打印食品安全专家指南:设计技巧、材料选择与表面处理
- DMLS金属3D打印专家设计指南:优化直接金属激光烧结工艺
- Carbon DLS™ 3D 打印专家设计指南:实现打印成功的关键技巧
- SLA 3D 打印设计指南:高质量构建的专家技巧
- 优化 PolyJet 3D 打印:精度与多材料成功的设计指南
- 立体光刻 (SLA) 3D 打印:高精度部件的先进技术
- 精密钣金设计的5大黄金法则
- 3D 打印耐用模具专业指南:低成本注塑验证方案
- 高质量注塑成型专家设计指南:从材料选择到模具优化