


卧式与立式铣削/车削怎么选?核心差异深度解析
谈到CNC铣削和车削机床,许多细节会显著影响工作流程。没有单一机床能处理所有制造操作,明确哪些特性最适合自身操作至关重要。
需权衡的计算很多,但选择加工配置时最重要区别之一是:结构应为立式还是卧式。
卧式加工中心(HMC)和立式铣床(VMC)除朝向不同外,在多方面差异显著。两类铣床组件不同、适合切削操作不同:经验法则,卧式铣床能以最小刀具颤动或变形切削深槽,立式铣床更擅长精细细节。
本文深度解析卧式铣削与立式铣削机床关键差异,对比各工艺优劣势、列举市场常见机型、提供选择建议。
什么是立式铣床?
立式铣床主轴(夹持刀柄、刀柄夹持切削刀具)垂直定向。是CNC铣床更常见配置,可用于铣削、开槽、钻孔、镗孔。
立式铣床实际占金属加工等行业铣削机械大多数,归因于其成本低于卧式系统。顾名思义,立式铣床切削头或主轴垂直定向。铣削控制细节因机床而异。
热门立式铻床包括:Mazak Integrex、VCN、VTC系列;Haas VF、VR、Universal系列(3ERP用VF和Universal);FANUC ROBODRILL;DMG MORI CMX V、DMV、NVX系列。
立式铣床两大主类型:塔式铣床和床式铣床。
塔式铣床
塔式铣床主轴固定,床身承载工件。床身水平或垂直移动,允许机床双向操控工件位置。塔式铣床通用性极强,但受限于加工工件尺寸。
床式铣床
床式铣床水平轴移动工件,主轴限于垂直轴。主轴可上下移动按需加工工件。床式铣床运动范围不错,主轴部与床身水平运动结合,可铣削多种形状和深度。
什么是卧式铣床?
卧式铣床能执行许多类似立式铣床操作,但配置不同,主轴水平定向。比立式铣床更坚固强健,能处理大功率切削操作和重型工件。
卧式铣床刀具酷似圆锯片,关键区别在于更厚、更小、形状提供比立式对应主轴更快铣削速度。
刀杆及其长度使用也意味着卧式铣床可同时使用多个刀具。
复杂铣削操作时,部分铣床配回转工作台,使切削刀具能从不同角度接近工件。这种卧式铣削设置称万能工作台。
热门卧式铣床包括:Mazak FF、HCN、MEGA系列;Haas EC和Universal系列(3ERP用Universal);DMG MORI NH、NHX、i-Series系列。
什么是CNC车削
CNC车削中心像铣床一样,也可分立式和卧式配置。
卧式车削
卧式车削中心是大多数行业主流类型。主轴水平定向,刀具安装在刀架侧面。帮助其横向切削被加工物体。像铣削对应件一样,此类车削中心也受益于重力将切屑从工件拉离。
立式车削
立式车削中心也称立式转塔车床(VTL)。立式和卧式车削中心相似但配置形状颠倒,使主轴箱落地、面板成为水平旋转工作台。倒置立式车削中心类似常规但主轴和卡盘位置反转。
立式加工——优势与劣势
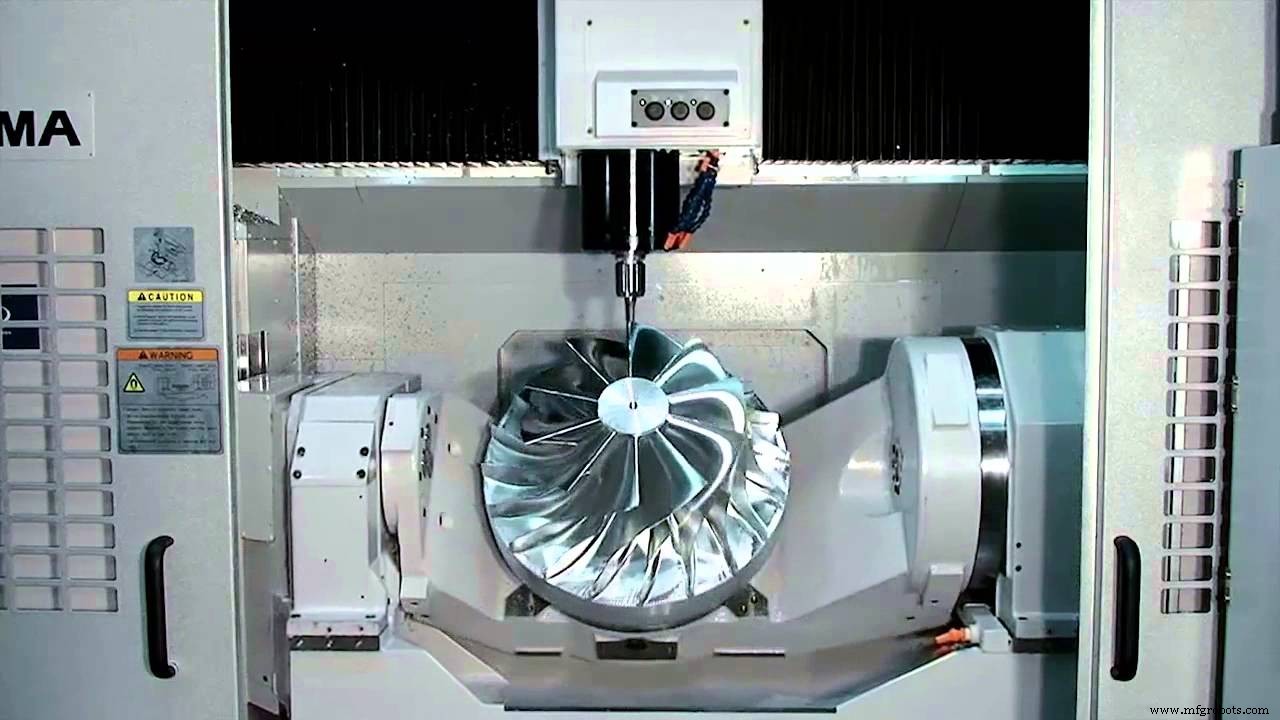
立式铣削最适用于关注物体某一特定侧面的项目。如大型金属板或沉头模。
优势
- 简单性: 立式铣床通常比卧式铣床结构简单,因此更便宜、更易用和维护。
- 通用性: 立式加工中心因类型不同有差异。塔式铣床通常限于小尺寸项目,因双轴移动大工件有挑战。床式铣床更适合重大工件(仍远不如卧式铣床擅长处理此类项目)。
- 占地面积: 立式铣床占地远小于卧式对应机型。这与价格优势使其成为小型车间首选。用户更多,熟练机加工人才库更大。
- 成本: 立式加工中心比卧式更常见、更便宜——无论机床成本还是维护成本。
- 细节: 立式铣床擅长加工严格公差的精细特征。
劣势
VMC短板在于高产量和高复杂度生产能力。重型材料也可能成问题,因立式铣床难以升降重料。
- 可及性: 立式铣床擅长单面铣削(如沉头模)但不擅长多面加工,需新工装装夹设置。
- 功率: 非常大重型零件时立式铣床吃力,尤其塔式铣床需持续移动工件。
- 速度: 立式铣床精准但高产量生产时比卧式铣床慢。
卧式铣削——优势与劣势
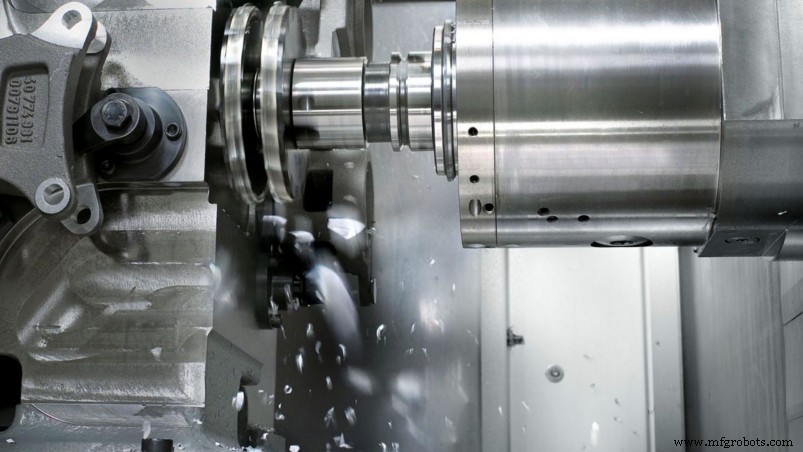
尽管价格更高,卧式铣床是复杂项目首选。
优势
机床更通用,可加工更多面。更适合重型工件和需切削单或多沟槽的情况。卧式铣床制造槽也更强。
其他优势:
- 功率: 刀杆稳定性允许重切削,实现大截面快速去除材料——甚至硬质材料。
- 速度: 快速去除材料使卧式铣床成高产量生产(相对简单零件)理想选择。
- 组合铣削: 机床允许额外刀具用于各种应用,特别是更高效插槽。某些卧式铣床床身可旋转,实现多角度铣削而非严格水平面。床身运动增加机床通用性。
- 排屑: 卧式铣床排屑远优于立式。归因于配置利用重力让切屑落下。这也更有利于表面光洁度和刀具寿命。
劣势
缺点中最关键是卧式铣床成本更高。
- 成本: 成本可达立式铣床3-4倍。HMC监控可能更难,零件被遮挡、设计限制视野。
- 复杂性: 卧式铣床操作比立式铣床难。
- 占地: 卧式铣床占地面积大于立式铣床,难在小型机加工车间安装。
卧式车削——优势与劣势
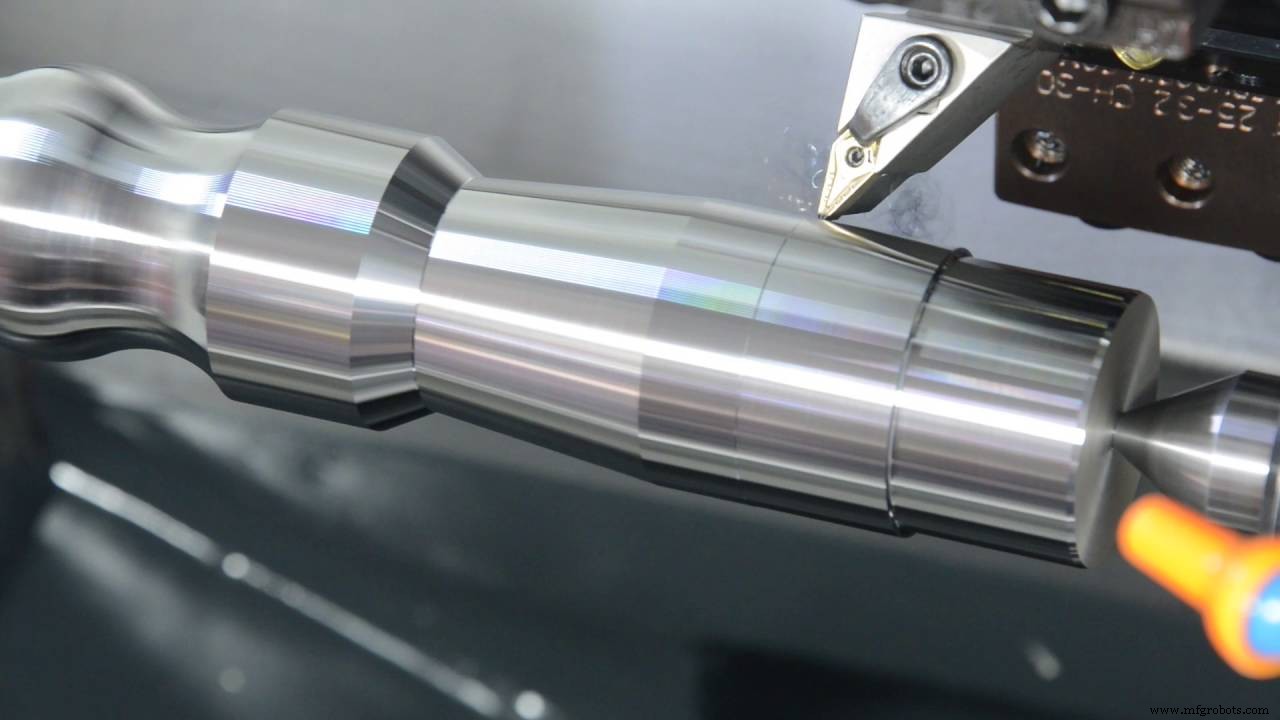
卧式车削中心通常灵活、床身长,更适合轴类长件。赋予额外实用性和通用性。也可用棒料送料器、常配尾座(立式车床罕见)。
卧式车削中心历史更久,大多数机床和专家倾向此配置。意味着海量信息资源。招聘培训倾向此配置,可视为机床优势。
卧式机床有局限。加工大直径短件、尤其是重件时,立式车削中心更好。切屑流动和清理是卧式配置问题。
立式车削——优势与劣势
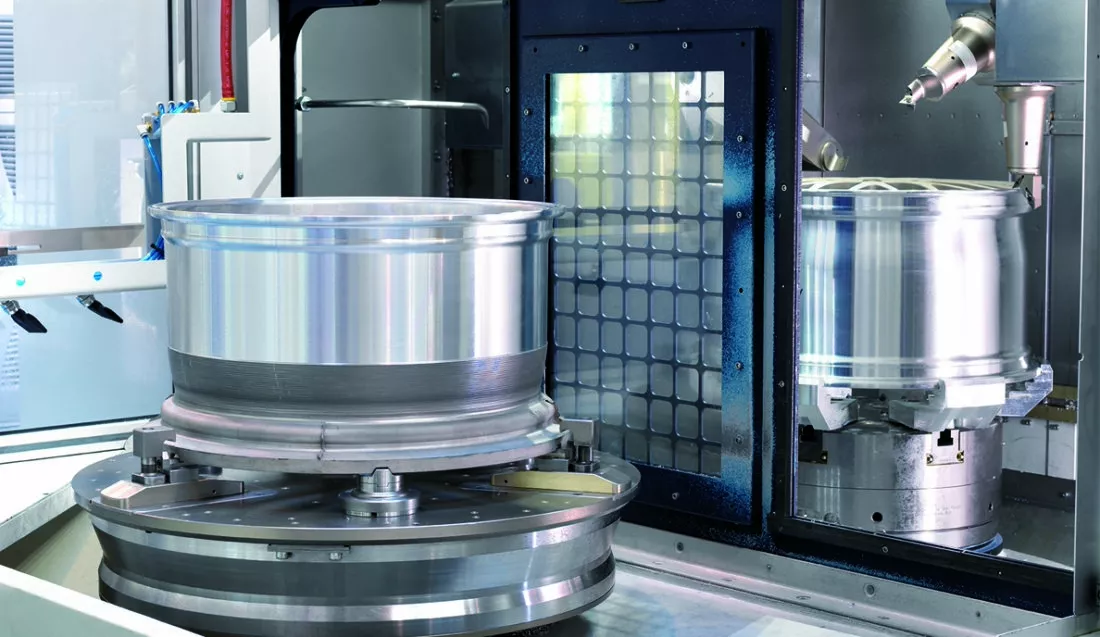
此配置特别利于加工大型、重型、短小工件。重力向下拉力助工件定位夹持。另一优势:重力将切屑从工件导向托盘或输送带。
许多汽车零件立式加工,通常用双主轴。优势之一:重力为您工作;装卡盘时工件自动就位。
主轴垂直而非水平,使主轴获得360°支撑,消除主轴下垂、增加主轴允许最大重量。额外支撑消散重载或断续切削产生的切削力。消除主轴下垂也提升零件平面度和垂直度精度能力。
立式车削中心占地远小于卧式同类,车间可优化空间。立式车床占地常仅卧式车床一半,在小型车间有优势。
倒置立式机床也是选项,可实现卧式无法内置的自动化。此处主轴伸出取件,卧式需机器人或龙门吊上料。
加工凹面工件时切屑可能成问题。常导致切屑内部卡滞。另一问题:切屑掉入主轴内。防护措施和防护罩必须高效。
如何选择立式铣削还是卧式铣削?
立式铣削vs卧式铣削机床选择取决于:
- 零件尺寸
- 零件复杂度
- 预算
- 数量
- 机加工车间设备情况
- 材料
经验法则,立式铣削常更适合:
- 精细零件
- 单面加工零件
- 软材料
- 预算有限的常规零件
卧式铣削更适合:
- 快速去除材料
- 大型重型零件
- 硬质材料
- 多面加工零件
- 需定制或专用切削刀具的操作
许多情况下,机加工车间会评估您的项目并确定最佳铣削设备。
了解更多铣床类型及应用,请查阅我们的CNC铣削原理指南。
结语
也要注意存在各种附加部件和切削头,可改装卧式铣床做立式铣削,或反之。遇到路障时可作廉价替代方案。
但此类工具虽好,仍属有限方案,不如拥有实际设备。同样,倒置立式车削中心也值得关注,可为工艺增加自动化。
希望提供信息对您有帮助。3ERP提供CNC铣削服务和CNC车削服务,面向快速原型和生产。如需进一步制造建议请联系我们工程师。
数控机床