


打造优质金属原型:验证方法与最佳实践指南
金属原型对航空航天至电子等多行业企业至关重要,高效金属原型能通向更优成品。
本文探讨金属原型重要性,分析金属原型优于塑料原型的场景,详解CNC加工、3D打印(增材制造)、钣金成型、铸造、挤压五大主流金属原型制造方法。3ERP可组合多工艺提供最优金属原型方案。
什么是金属原型?
制造业中,原型是零件的模型或草稿。量产前制作,供设计师测试开发。
原型材料取决于制造工艺。
金属原型指用CNC加工、铸造、钣金成型等金属制造工艺制作的原型,材料可为铝、钢或工程团队选定的任何金属。
金属常用于前期生产原型——高度还原成品的高阶原型,也可用于早期原型。
出于功能或美学考量,或两者兼顾,金属可能是更优选择。
为何选金属原型而非塑料原型?
工程师有时为最终量产用金属的零件制作塑料原型。
原因多样:许多原型无功能/力学角色,无需强度、延展性、导电性等特性。
若原型材料特性不重要,用廉价易得材料合理。塑料常为最低成本选项。
但部分原型确有特殊功能。
功能原型、混合原型、前期生产原型需履行特定角色,可能要求特定材料特性。金属常为最佳提供者。
甚至非功能原型也受益于金属。外观原型用于演示概念,若量产也用金属,金属原型观感更佳。
金属原型或能提升早期融资与商业成功概率。
金属原型具重要长期成本效益。
若量产用金属,金属原型向金属成品过渡相对容易。反之,塑料3D打印原型难直接转为金属量产件。
金属原型优势:
- 更优机械/功能性能
- 更精准测试验证
- 更佳外观质感
- 更高投资人关注度
- 更顺滑过渡量产
哪种方法最适合您的金属原型?
受几何形态、公差、数量限制,部分金属原型仅适配单一工艺(如CNC或3D打印)。
但大多数零件可用多种方法制造。
此时需综合评估:在实现最佳机械效果的前提下,兼顾成本与工期最小化。以下简述几大常用金属原型技术:
CNC加工金属原型
CNC加工是制造金属原型较经济的手段。
CNC机床按计算机指令引导金属切削刀具,精准去除金属块材料。
数字化CAD设计在原型间易修改,工作流高效。易制作副本或分发设计。
工艺兼容多种金属——特定牌号铝可能提供最佳性价比与加工性平衡。
CNC原型成本较低,因无需制模、无最小起订量。但减材本质致材料浪费。
设计自由度上,四/五轴CNC机床为复杂精细零件提供卓越灵活性。
优点:
低成本、设计自由度高、材料选择广
缺点:
部分材料浪费
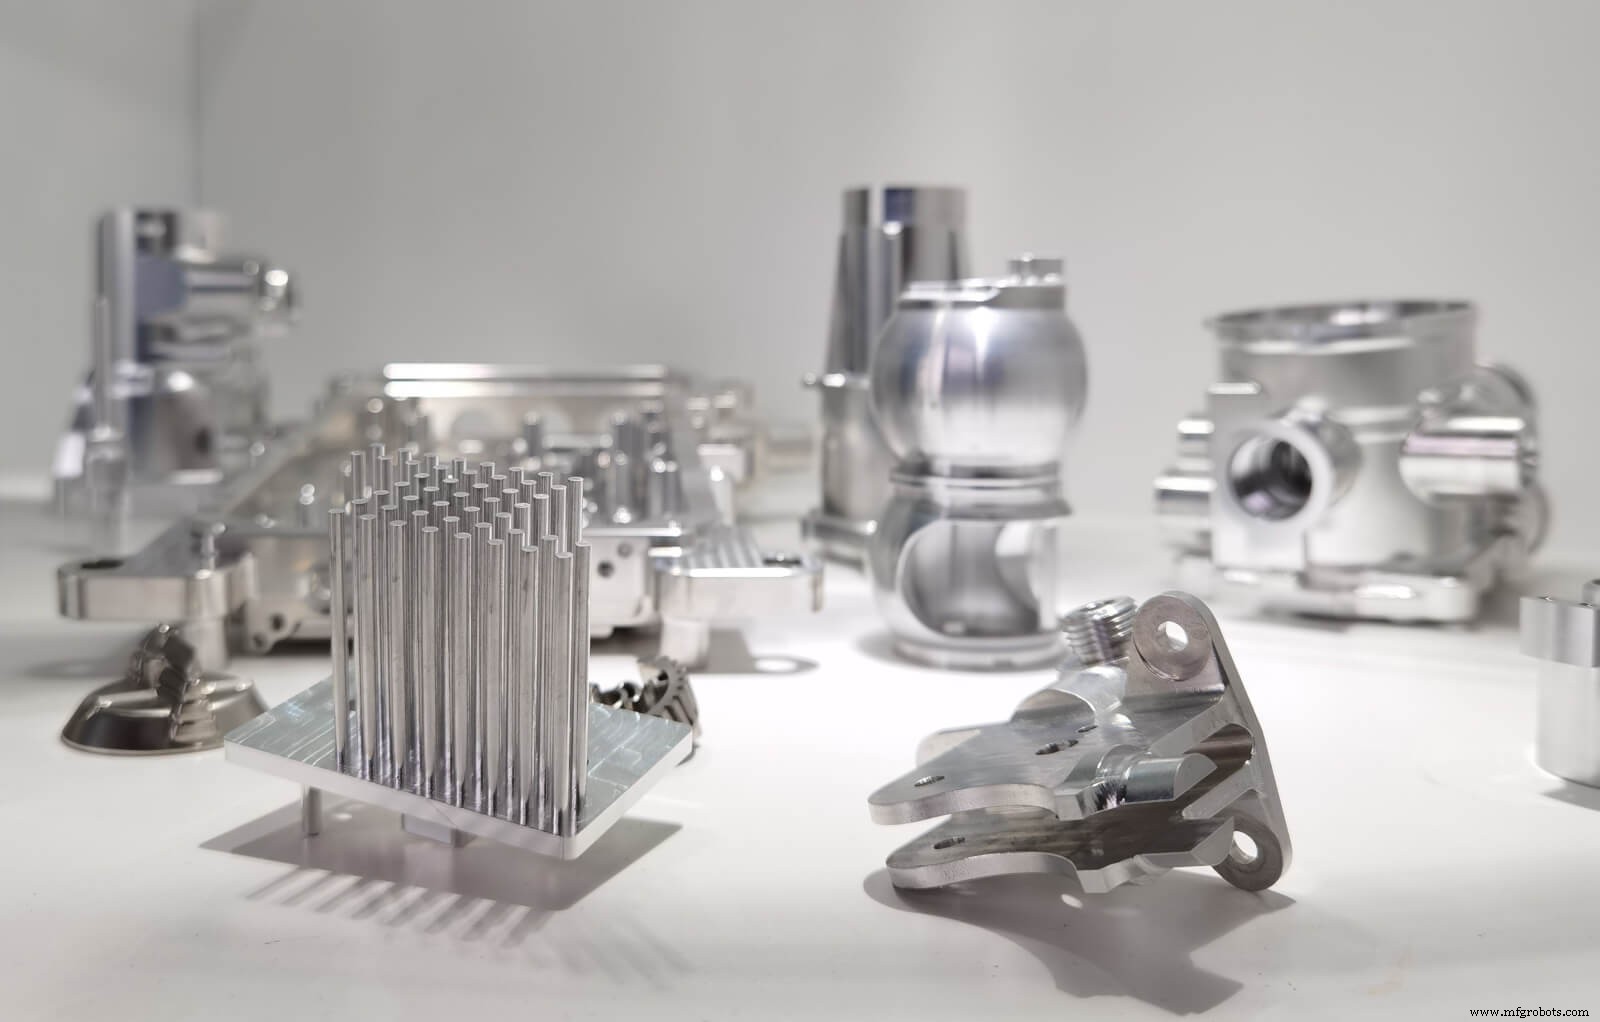
以下为3ERP完成的几个CNC金属原型案例,仅供参考适配CNC加工的零件类型。
金属3D打印原型
3D打印是另一经济金属原型途径,但金属增材设备远贵于仅打印塑料的FDM打印机。
金属3D打印原型采用SLM(选择性激光熔化)、DMLS(直接金属激光烧结)等增材技术。
同CNC一样,3D打印以数字设计为输入,支持快速设计迭代。
最大优势是几何自由度:金属3D打印原型可实现极复杂特征(含内部复杂结构),因逐层堆积而非实体切削。
金属原型表面光洁度可能不如其他工艺,但优良表面处理可缓解。
多种金属提供AM粉末,但选择面窄于其他工艺。
优点:
低成本、设计自由度高
缺点:
零件强度、材料选择受限
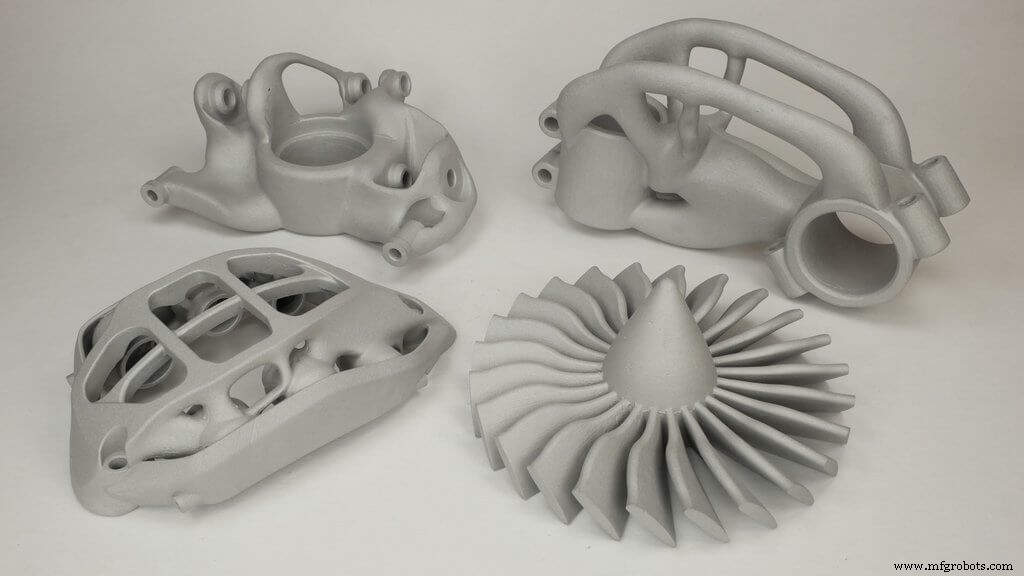
因倒扣与内部流道,此类零件除3D打印别无更优选择。
钣金原型
钣金制造涉及金属板切割、变形、组装,产出支架、外壳、工业件等功能件。
钣金项目可用同量产工艺制作功能性金属原型。
钣金成型工艺:激光切割、冲压、折弯、旋压、焊接。
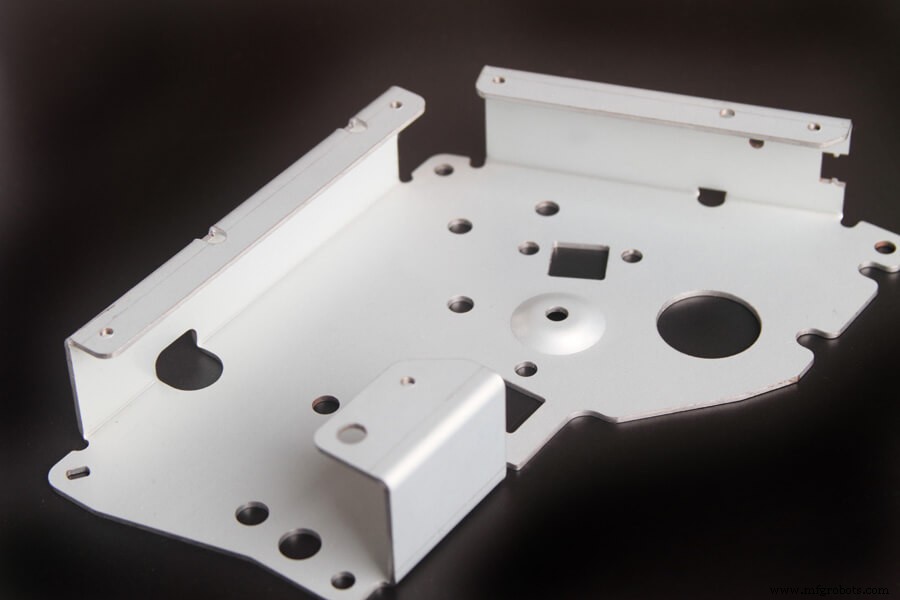
钣金原型强度高、品质有保障。但多工序组合时成本可能高于替代方案。如直角带孔支架原型需激光切割机、折弯机、冲床三设备协作,而CNC或3D打印单机可完成类似原型。
需多套原型时钣金制造优势凸显。
优点:
量产级品质、多元成型工艺
缺点:
耗时长、设计自由度受限
金属铸造原型
铸造是将液态金属浇注模具成型。
铸造通常不视为原型工艺:需专用设备、制模繁琐昂贵,为一两件原型开模不划算。
但有特殊路径可铸造金属原型。
如熔模铸造:用3D打印蜡模,再造低成本铸造模具。
压铸可通过多种方式降低模具成本。一法:制简易模,铸造后用CNC加工精细特征(仅适小批量;数千件后加工太耗时)。
铸造原型成本较高,但模具可保留用于桥梁生产,长期或可为客户省钱。
优点:
极高零件强度、量产级品质
缺点:
需昂贵模具、要求专用设备

金属挤压原型
金属挤压亦非典型原型工艺。
挤压工艺强制材料通过模具型孔,产出横截面均匀的长条件。
挤压企业多只接大批量订单,单件原型不接单。
但有时挤压原型有价值,3ERP是少数提供此服务的供应商。
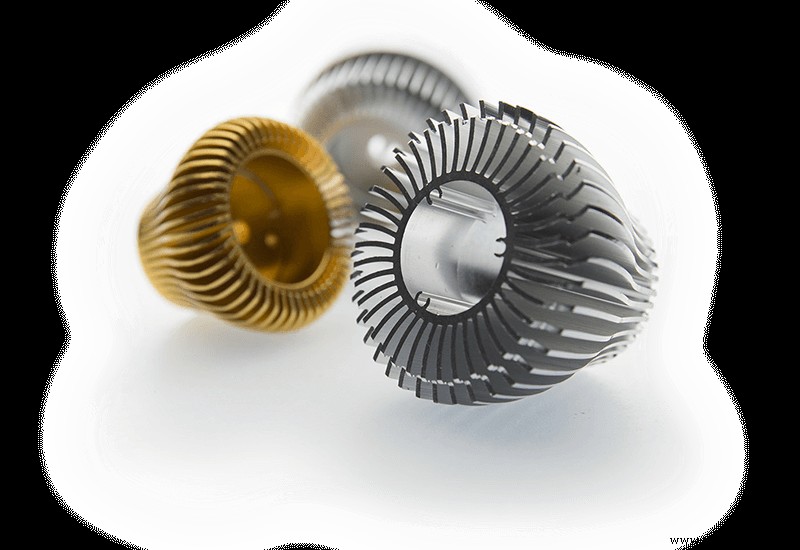
挤压几乎仅用铝合金,适配简单件:金属棒、支架、接头。
适合测试与前期生产原型,挤压原型高度还原成品。不推荐用于将采用其他工艺量产的零件。
优点:
量产级品质
缺点:
材料范围有限
3ERP构建了覆盖主流工艺的强大供应链,具备组合多工艺能力,可为您的金属原型提供最优解。立即联系3ERP获取免费报价。
数控机床