


CNC加工精度与效率的三大核心原则
1. 工序集中与一次定位原则
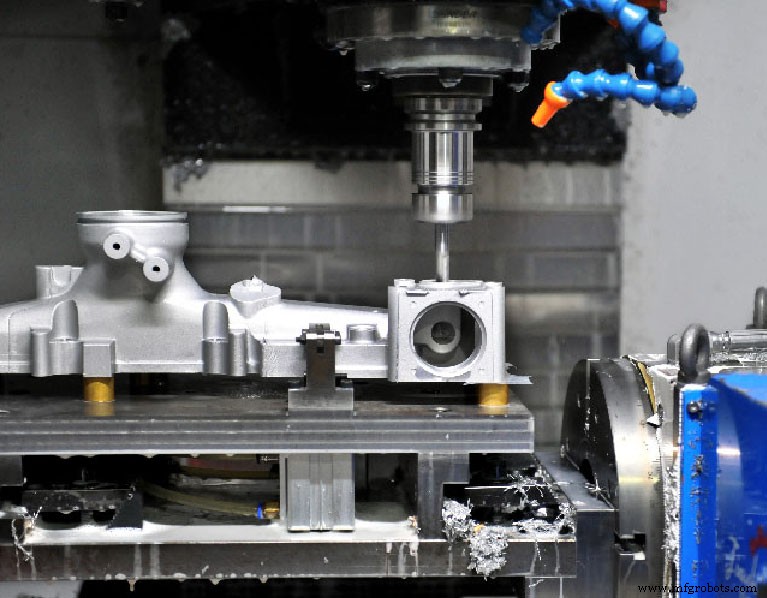
在CNC机床上,特别是加工中心,零件工序应尽可能集中,即尽量在一次装夹下完成该CNC机床可加工的大部分或全部工序。工序集中可减少机床数量和工件装夹次数,减少不必要的定位误差,提高生产率。对同轴度要求高的孔系加工,应一次装夹后连续换刀完成所有同轴孔系加工,再加工其他位置孔,以消除重复定位误差影响,提高孔系同轴度。
2. 先粗后精原则
数控加工时,按加工精度、零件刚性和变形等要素划分工序,应按粗加工和精加工分离原则划分,即全部粗加工完成后再进行半精加工和精加工。某加工表面应按粗加工-半精加工-精加工顺序精加工。粗加工时,在保证加工质量、刀具耐用度和机床-夹具-刀具-工件工艺系统刚性条件下,充分发挥机床性能和刀具切削性能,尽量选用较大切削用量。获得精加工前各部分余量尽可能均匀的加工条件。精加工时主要保证零件加工精度和表面质量。因此精加工时零件最终轮廓应由最后一刀连续精加工完成。为保证加工质量,正常情况下精加工余量宜为 0.2-0.6 mm。粗精加工最好间隔一段时间,使粗加工后零件变形充分恢复再精加工,提高加工精度。
3. 先近后远、先面后孔原则
根据加工部位与刀具设定点距离,通常先加工靠近刀具设定点的部位,后加工远离的部位,以缩短刀具移动距离、减少空行时间。车削时先近后远也有利于保持毛坯或半成品刚性、改善切削条件。兼有铣平面和镗孔的零件,可先铣平面后镗孔。因铣平面切削力大,零件易变形。先铣面后镗,可留出变形恢复时间。变形恢复后镗孔有利于保证孔加工精度。其次,若先镗孔后铣面,孔边会产生毛刺、飞边,影响孔装配。
制造工艺