


掌握微型开槽:精密与长寿命的技巧
无论您的刀具是 1 英寸直径大力粗加工刀还是 .032 英寸精密立铣刀,开槽都是对刀具最艰难的操作之一。开槽操作中,巨大力量和压力作用于整个切削刃。这导致转速进给降低、刀具磨损增加,即使对最好的切削刀具也是最棘手的工序之一。
微型刀具(本文定义为 1/8 英寸以下直径)改变游戏规则。微型刀具开槽方法完全不同。此时选择正确刀具至关重要。如果您习惯大刀具,以下建议可能令人惊讶,但请放心,这些是经过验证的建议,将显著提高您在微型开槽应用中的成功率。
尽可能使用更多刃数
传统开槽刀具路径中,切削刀具最大关注点是用合适刃数获得最佳排屑。传统上您想用尽可能少的刃数。铝/有色金属通常不超过 2/3 刃,钢/铁金属推荐 4 刃。较低刃数为切屑留出排屑空间,避免深槽中重切切屑和堵塞刀具排屑槽。
微型刀具开槽时,最大关注点是刀具刚性、挠度和芯厚强度。微型开槽我们不是“开槽”,而是“制造一个槽”。传统开槽可能用 1/2 英寸刀具切深 2xD 做全槽,刀具扛得住!但这技术根本不适用于小刀具。
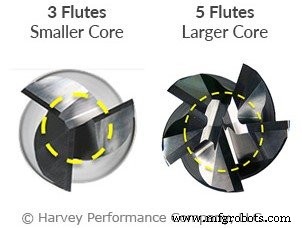
例如,取 .015 英寸立铣刀。若用该刀具制造 .015 英寸深的槽,我们可能每次轴向切深 .001 到 .002 英寸。此时切屑不再是问题,因非传统开槽刀具路径。刚性和芯厚强度成关键,意味着我们要尽可能加刃数!甚至在铝等材料中,4 或 5 刃在小直径下比传统 2/3 刃工具好得多。选择高刃数刀具,一些终端用户刀具寿命比低刃数、低刚性强度刀具提升 50 到 100 倍。
开槽时使用最强的圆角
除确保微型刀具制造槽时有强芯厚外,还需严审圆角强度。给刀具加圆角是很好一步,比方头刀显著提高圆角强度。但若想要最强尖端几何体,球头立铣刀也应考虑。
球头立铣刀在三种最常见轮廓中提供最强尖端。球头末端几何体几乎可作为高进给立铣刀工作,允许微型开槽所需的轻轴向切深下更快进给率。球头前角也允许轴向切屑变薄,给您更好刀具寿命并允许减少循环时间。
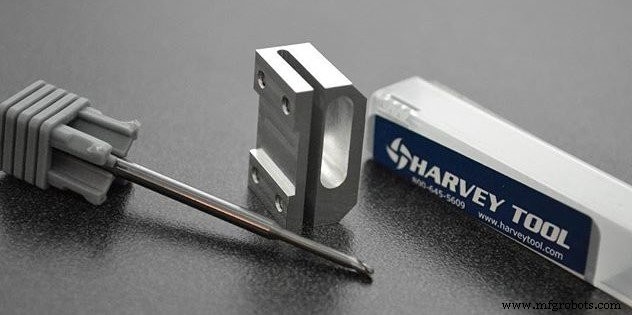
寻找适合微型开槽操作的正确刀具
精度和准确性在微型刀具中至关重要,无论您是开槽、粗加工、甚至只是在零件上打孔。结合上述指南,拥有多种刀具选项以满足特定开槽需求也很重要。Harvey Tool 提供直径低至 .015 英寸的 5 刃立铣刀,是开槽操作中高刃数强力刀具的绝佳选择。
若想升级圆角强度,Harvey Tool 还提供大量圆角和球头轮廓的微型立铣刀,几十种伸出长度、刃长、刃数选项。所有这些刀具的转速进给信息也可用,让这些困难刀具路径编程更轻松。
实现开槽成功:总结
归纳起来,微型开槽有三大关键点:刃数、圆角强度、轴向切深深度。
务必使用圆角或球头刀具,并在可能时尽量加高刃数。这保持刀具刚性、避免挠度、提供卓越芯厚强度。
轴向切深采用轻切深、多步进。让刀具近似高进给立铣刀工作方式,即使在最微小直径下也能实现成功开槽操作。
数控机床