


CNC刀具选型与切削参数优化:精准加工的关键
现代CAD/CAM软件普遍提供自动编程功能,编程界面提示工艺规划相关问题:刀具选择、加工路径规划、切削用量设定等。程序员设定参数即可自动生成NC程序传输机床加工。因此CNC刀具选择与切削用量确定在人机交互状态下完成,与普通机床加工截然不同。程序员必须掌握刀具选择与切削用量确定基本原则,编程时充分考虑CNC加工特性。本文探讨NC编程必须面对的刀具选择与切削用量确定问题,给出原则建议与注意事项。
CNC加工常用刀具类型与特性
CNC刀具须适应高速、高效、高自动化要求,一般包括通用刀具、通用连接刀柄、少量专用刀柄。刀柄连接刀具装上动力头,已逐步标准化系列化。分类方式多样。
按刀具结构分:
- 整体式
- 镶嵌式:焊接或机夹连接,机夹分不可转位与可转位
- 特种类:复合刀具、减震刀具等
按制造材料分:
- 高速钢刀具
- 硬质合金刀具
- 金刚石刀具
- 其他:立方氮化硼、陶瓷刀具等
按切削工艺分:
- 车削刀具:外圆、内孔、螺纹、切断等
- 钻削刀具:钻头、铰刀、丝锥等
- 镗削刀具
- 铣削刀具等
为满足CNC机床对刀具耐用、稳定、易调整、易更换要求,机夹可转位刀具近年广泛应用,占CNC刀具总数30%-40%,用量占80%-90%。
与普通机床刀具相比,CNC刀具主要特性:
- 刚性好(尤其粗加工刀具)、高精度、抗振动与热变形能力强
- 互换性好,便于快速换刀
- 寿命长、切削性能稳定可靠
- 尺寸易调整,减少换刀调整时间
- 能可靠断屑/卷屑,便于排屑
- 系列化标准化,便于编程与刀具管理
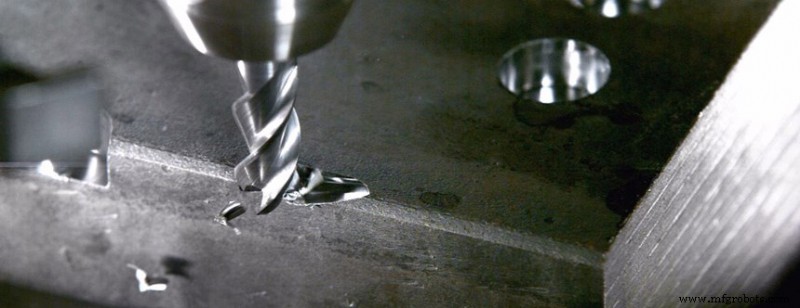
CNC加工刀具选择原则
刀具选择在NC编程人机交互状态下进行。应根据机床加工能力、工件材料性能、加工工序、切削用量等因素正确选择刀具与刀柄。
通用原则:安装调整方便、刚性好、耐用度高、精度高。满足加工要求前提下,尽量选用较短刀柄提高加工刚性。
刀具尺寸应适应工件加工表面尺寸。生产中常用原则:
- 平面件轮廓常用立铣刀
- 平面铣削选硬质合金刀片铣刀
- 加工凸台、槽选高速钢立铣刀
- 毛坯表面或粗加工孔可选硬质合金刀片玉米铣刀
- 三维轮廓、变斜面常用球头、环形、锥形、盘形铣刀
自由曲面加工中,球头刀尖端切削速度为零,为保精度切削行距极密,球头刀常用于曲面精加工。平底刀在表面加工质量与切削效率上优于球头刀。因此,只要不发生过切,无论粗精加工,优先选平底刀。此外刀具耐用度精度与价格相关,虽好刀增加成本,但带来的质量效率提升能大幅降低综合加工成本。
加工中心各刀具装于刀库,按程序随时选换。故须用标准刀柄,使钻/镗/铰/铣等标准刀具快速准确装上主轴或刀库。程序员应了解机床用刀柄结构尺寸、调整方法与范围,以便编程时确定刀具径向轴向尺寸。
经济型数控加工中,刀具磨制、测量、更换多为手工,辅助时间长。刀具排序须合理,遵循原则:
- 最小化刀具数量
- 一把刀装夹后完成所有能加工的部位
- 粗精加工刀具分开使用,即使规格相同
- 先铣后钻
- 先曲面精加工后二维轮廓精加工
- 尽量利用自动换刀功能提高效率
CNC加工切削用量确定
合理选择切削用量原则:粗加工主旨提高生产率,兼顾经济性与加工成本。具体数值按机床手册、切削用量手册及经验确定。
① 切削深度 t
机床、工件、刀具刚性允许时,t等于加工余量,是提高生产率有效措施。为保精度粗糙度,精加工一般留余量。CNC精加工余量可比普通机床略小。
② 切削宽度 L
一般L与刀具直径d成正比,与切深成反比。经济型CNC加工L一般范围:L=(0.6~0.9)d。
③ 切削速度 v
提高v也能提升生产率,但v与刀具耐用度紧密相关。v增大耐用度锐减,选v主要看刀具耐用度。切削速度也与被加工材料密切相关。例:铣合金钢30CrNi2MoVA用立铣刀v约8m/min;铣铝合金同刀具v可超200m/min。
④ 进给速度 vF
按零件精度粗糙度要求、刀具工件材料选取。增大vF也能提效。粗糙度要求低时vF可选大。加工中可通过机床面板修饰开关手动调整vF,但最大进给受设备刚性与进给系统性能限制。
制造工艺