


优化切削性能:镗刀几何体的作用
镗削是一种车削操作,允许机床操作工通过多次内部镗削迭代使预存孔变大。与传统孔精加工方法相比有诸多优势:
- 经济高效地生产标准钻头尺寸外的孔
- 创建更精密的孔,从而获得更严格公差
- 更高表面光洁度质量
- 在孔内创建多个尺寸的机会
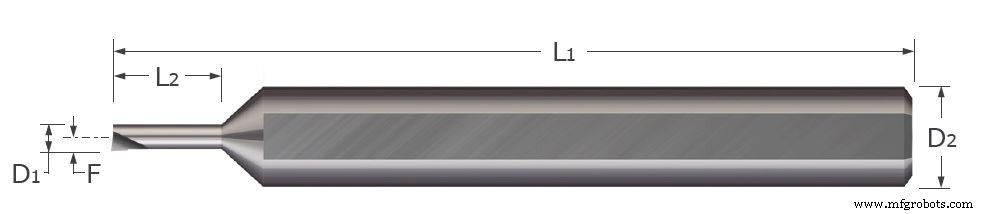
Micro 100 等硬质合金镗刀有几个标准尺寸赋予刀具从内孔去除材料的基本功能。包括:
最小镗孔直径 (D1):切削端完全进入孔内不接触对向侧壁所需的最小孔直径
最大镗孔深度 (L2):刀具柄部不接触前提下能到达孔内的最大深度
柄部直径 (D2):与刀柄接触的刀具部分直径
总长 (L1):刀具总长度
中心线偏移 (F):刀具尖端与柄部中心轴线间距离
刀具选择
为最小化刀具挠度从而降低失效风险,选择最大镗孔深度仅略大于预期切削长度的刀具很重要。最大化镗刀和柄部直径也有益,这增加刀具刚性。但必须平衡留出足够排屑空间。此平衡最终取决于被镗削材料。硬材料配合较低进给和切深可能不需那么多排屑空间,但可能需要更大更刚性刀具。反之,软材料配合激进运行参数需更多排屑空间,但可能不需那么刚性刀具。
几何特征
此外,它们有许多不同几何特征以妥善处理加工过程中作用于刀具的三种力。标准镗削操作中,最大为切向力,其次进给力(有时称轴向力),最后径向力。切向力垂直于前角面作用,推离刀具中心线。进给力不导致挠度,但平行中心线向后推刀具。径向力推刀具朝孔中心。
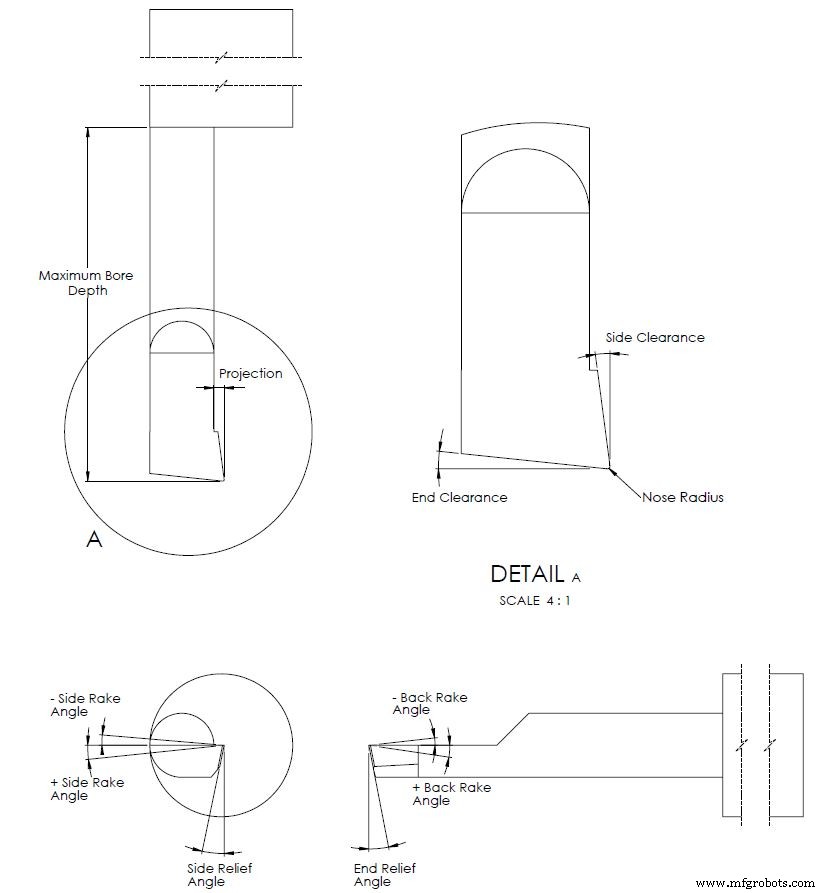
镗刀几何特征定义:
尖端圆角半径:刀具切削点圆度
侧向间隙(径向间隙):测量刀尖相对于平行刀具中心线轴线倾斜度的角度
端面间隙(轴向间隙):测量端面相对于垂直于刀具中心线轴线运行轴线倾斜度的角度
侧前角:测量刀具侧面横向倾斜度的角度
后前角:测量后面相对于工件中心线倾斜度的角度
侧后角:测量底面远离工件倾斜度的角度
端后角:测量端面相对于垂直于刀具中心轴线的线倾斜度的角度
几何特征对切削操作的影响:
尖端圆角半径:大尖端圆角半径与工件接触更多,延长刀具和切削刃寿命、留下更好光洁度。但过大半径导致颤动,因刀具更暴露于切向和径向切削力。
此特征影响切削动作的另一方式:决定切削刃多少被切向力打击。效应幅度很大程度取决于进给和切深。不同切深和尖角组合导致切削刃暴露于切向力的长度或缩短。整体效果为刃磨损程度。若仅小部分切削刃暴露于大力,磨损比长部分承受同等力更快。此现象也随端切削刃角增减发生。
端切削刃角:端切削角主要目的是正 Z 方向切削(移入孔内)时提供间隙。此间隙允许尖端圆角成为刀具与工件主接触点。正向增加端切削刃角降低尖端强度,但也减少进给力。这是另一寻找尖端强度与切削力减少平衡的情况。也请注意角度可能需随镗削类型改变。
侧前角:尖角是决定切削刃多少被切向力打击的几何尺寸之一,但侧前角决定该力多少重分配为径向力。正前角意味着较低切向切削力,允许更大剪切作用。但此角不能太大,因会通过减少尖角和侧后角材料损害切削刃完整性。
后前角:有时称顶前角,硬质合金镗刀后前角磨削用于控制刀具端部切下切屑流动。此特征不能有太陡峭正角,因会降低刀具强度。
侧后角和端后角:如端切削刃角,侧后角和端后角主要目的是提供间隙,使刀具非切削部分不摩擦工件。角度太小则有刀具与工件磨损风险。此摩擦导致刀具磨损增加、振动和不良表面光洁度。角度测量通常在 0° 至 20° 间。
镗刀几何体总结
镗刀有少量整体尺寸允许镗孔而不让刀柄撞工件、或刀具瞬间断裂。硬质合金镗刀有多种角度以不同组合分布 3 种切削力,充分发挥刀具优势。最大化刀具性能要求结合选择正确刀具、适当进给率、切深和 RPM。这些因素取决于孔尺寸、需去除材料量、工件力学性能。
数控机床