


选择理想倒角刀尖端几何体以获得最佳效果
倒角刀或倒角铣刀在任何机床车间、装配车间或爱好者车库都能找到。这些是简单刀具,用于各种材料的倒角或斜角加工。倒角原因多样:流体流动、安全、零件美观等。
因需求多样,刀具制造商提供多种角度和尺寸的倒角刀,以及不同类型的倒角刀尖端几何体。例如 Harvey Tool 提供每侧 21 种角度(15° 至 80°)、2 至 6 刃、1/8 英寸至 1 英寸柄径。
找到精确角度刀具后,客户可能需选择最适合其操作的特定倒角刀尖端。常见倒角刀尖端类型包括尖头、平头、端切。Harvey Tool 提供的以下三种倒角刀尖端风格各有独特用途。
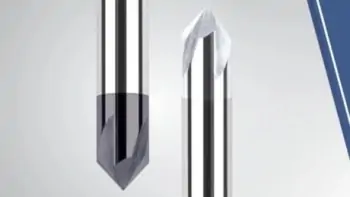
尖头和平头倒角刀
Harvey Tool 三种倒角刀类型
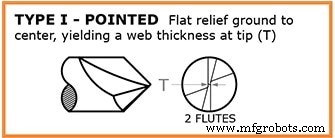
类型 I:尖头
此款倒角刀是 Harvey Tool 唯一来到尖锐尖端的选项。尖锐尖端允许刀具在比其他两类更小的槽、孔中工作。此风格也允许更容易编程和对刀,因尖端易定位。因尖端,此版本刀具有最长刃长(刀具来到成品尖点),相较其他类型平头。仅 2 刃选项,是 Harvey Tool 提供的最直接倒角刀版本。
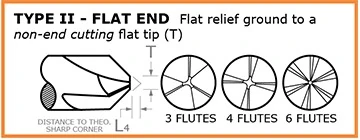
类型 II:平头、非端切
类型 II 倒角刀与类型 I 非常相似,但末端磨成平坦非切削尖端。此平“尖端”移除倒角刀最弱部分——尖头部分。因刀具几何体此变化,此刀具获得额外测量值:若来到尖点刀具会多长。此测量称“到理论尖角距离”,助力刀具编程。平头优势允许倒角刀锥形轮廓上存在多刃。更多刃数带来更好刀具寿命和光洁度。平坦非端切尖端限制其在窄槽使用,但另一优势是更低轮廓角度下尖端有更好角速度。
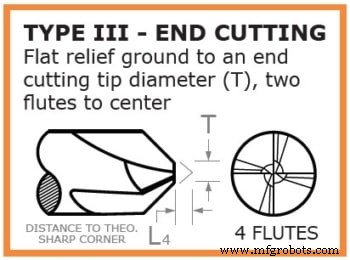
类型 III:平头、端切
类型 III 倒角刀是类型 II 的改进进阶版。类型 III 拥有平头尖端,2 刃在中心汇合,创造类型 II 的中心切削版本。此刀具中心切削几何体使其能用平尖切削。此切削允许倒角刀轻微切入零件顶部至底部,而非切倒角时留下材料。许多情况需锥形壁和底面融合,这类倒角刀大放异彩。尖端直径也保持严格公差,显著助力编程。
总结:单个作业可能有多个合适刀具,选理想刀具前须问自己许多问题。选正确角度归结为确保倒角刀角度匹配零件角度。须谨慎角度标注方式。是“包含角”还是“单侧角”?角度是从垂直还是水平标注?柄径越大,倒角越强、刃长越长,但需考虑与壁或工装干涉。刃数取决于材料和光洁度。软材倾向少刃利于排屑,多刃助光洁度。解决上述各考量后,适合您作业的正确倒角风格应清晰明了。
数控机床