


掌握铰刀与 CNC 铰削:精密制孔专业指南
大多数机床操作工熟悉 CNC 钻孔,但您知道制孔通用做法是始终使用铰刀吗?正确执行时,铰削可是快速高精度操作,产出精密孔。
关键铰刀几何体
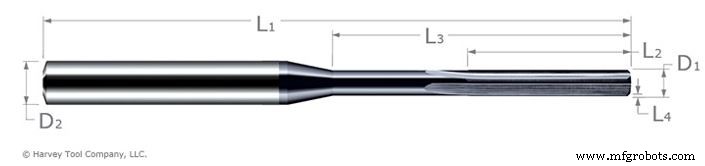
通过检查 Harvey Tool 微型铰刀及其关键尺寸,我们能更好理解此实用工具功能。上图直槽铰刀中,D1 指铰刀直径——您孔的特定目标尺寸;D2 指柄部直径。Harvey Tool 铰刀柄部超大尺寸以维持刀具强度、刚性和精度。柄部也有 h6 公差,这对热缩筒夹等高精密刀柄至关重要。铰刀其他关键尺寸包括总长 (L1)、边缘长 (L2)、总伸长 (L3)、倒角长 (L4)。
Harvey Tool 还提供微型铰刀——右旋螺旋。此刀具设计用于留下优异零件光洁度并助力盲孔应用排屑。
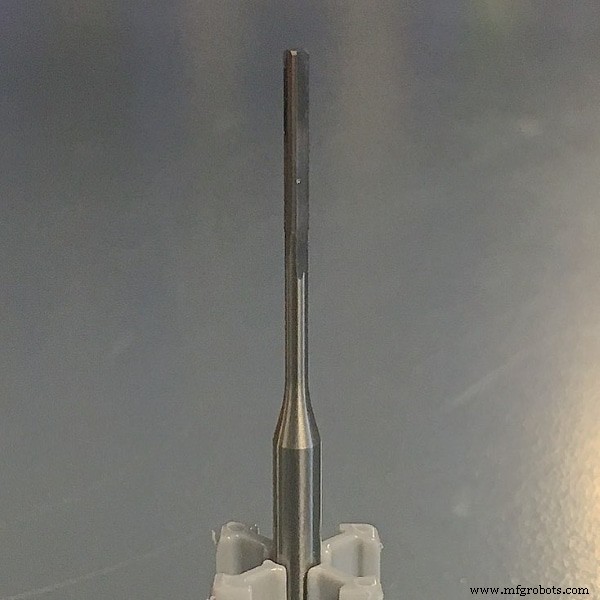
微型铰刀功能
铰刀提供精度—— 如前所述,铰刀擅长加工精密孔径。正确使用铰刀,必须先有预钻孔,直径在最终孔径 90% 至 94% 之间。例如,需成品孔 .220 英寸,预钻孔应在 .1980 英寸至 .2068 英寸间。这让刀具去除足够材料留下优异光洁度,但不过度劳累刀具导致潜在损坏。无涂层铰刀公差 +.0000"/-.0002",AlTiN 涂层公差 +.0002"/-.0000"。这些公差让您安心:孔将满足精确规格。
实现优质 CNC 光洁度—— 孔需要高表面光洁度时,应始终用铰刀达目标公差。预钻孔和刀具边缘都帮助铰刀切削时保持居中,带来更好光洁度。
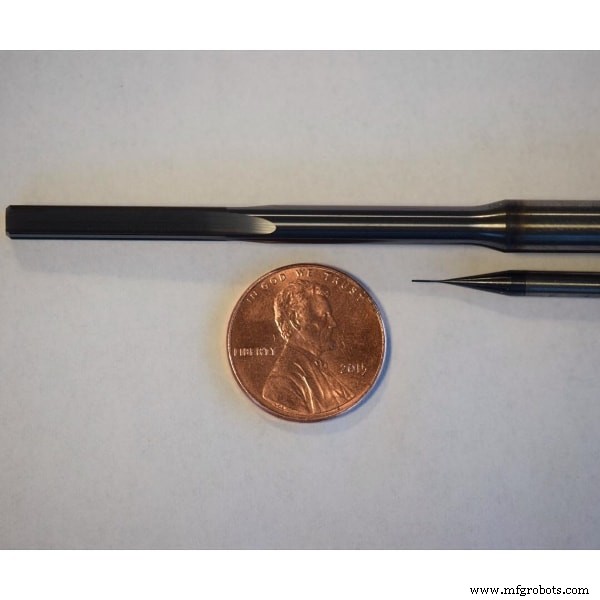
最小化生产批次加工—— 对机床车间,一致性优先。生产批次中尤甚。机床操作工最不想见在已多道工序零件上出现超大孔。铰刀提供一致孔径优势,防止超差光洁度。这些一致孔带来宝贵时间节省和废品成本降低。
CNC 加工特种合金: 加工 Inconel、钛等高成本材料时,铰削孔对确保满足目标光洁度规格很重要。用铰刀,机床操作工能更好预测刀具寿命,得更好成品、更低废品率。请注意 Harvey Tool 铰刀提供 AlTiN 涂层,且从 .0080" 到 .0640" 每 .0005" 增量全备库存。
数控机床