


选择正确的塑料切削立铣刀以实现最佳加工
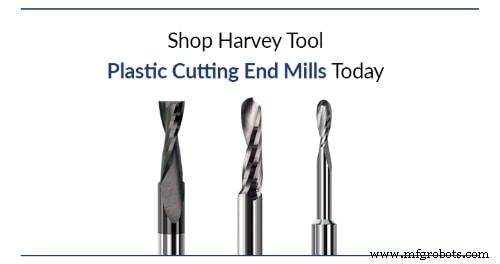
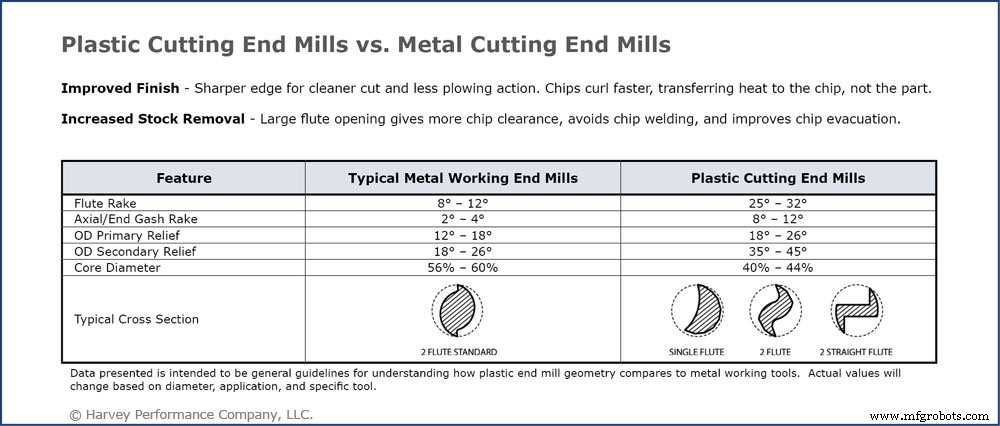
加工不同类型塑料时可能出现许多挑战。在不断变化的塑料行业中,加工前需考察工装夹持方式、材料熔点、工件上可能产生的毛刺。为避免浪费时间金钱,选择适合作业和材料的正确刀具至关重要。Harvey Tool 提供 1、2、3 刃塑料切削立铣刀,含上切和下切几何体。以下指南旨在辅助刀具选择流程,避免常见塑料切削错误。
选择工装夹持方法
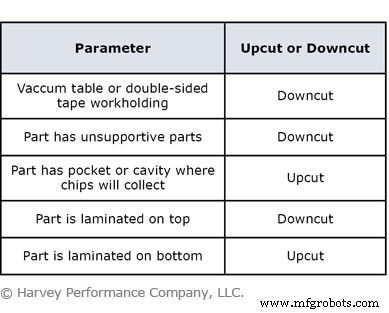
工装方面,并非所有塑料零件能用夹具或虎钳固定。视材料特性,这些夹持选项可能损坏或变形零件。为规避此问题,常用真空台或双面胶带等较弱夹持力。因这些夹持不牢固,若用错刀具,起刀可能成为问题。
下切塑料切削立铣刀——左旋螺旋右旋切削——产生向下轴向力推压切屑向下,防止起刀和分层。若需上切塑料切削立铣刀,应选产生最小向上力的刀具。刀具螺旋角越慢,对工件产生的向上力越小。
确定耐热性
任何加工前都应考虑产生热量,但加工塑料时尤甚。加工塑料时,必须快速高效地将热量从刀具与工件接触区移走,避免熔化和切屑焊接。
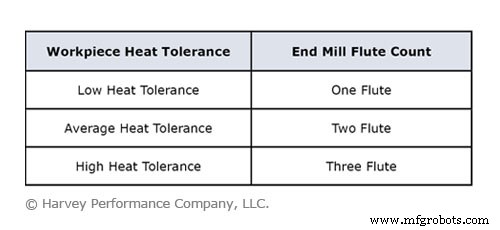
若塑料熔点低,单刃塑料切削立铣刀是好选择。此刀具排屑槽比双刃大,允许更大切屑。大切屑能带走更多热量防止材料熔化。
耐热性较高的塑料,可用双刃或三刃塑料切削立铣刀。因更多切削刃允许更高去除率,刀具寿命延长。
考虑光洁度质量与去毛刺
塑料聚合物排列若选错刀具会产生大量毛刺。离线人工去毛刺耗费车间资源。需要锋利切削刃确保塑料被干净剪切,减少毛刺发生。 三刃塑料切削立铣刀可减少或消除人工去毛刺需求。这些刀具因更高刃数采用改进切削动作和刚性。其专用末端几何体减少传统金属切削立铣刀留下的圆形末端痕迹,留下更清洁光洁度、极少毛刺。
刃数案例研究
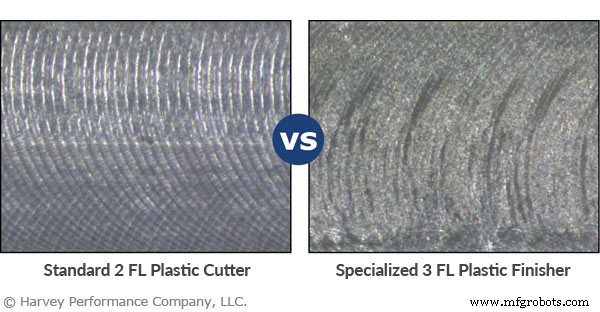
2 刃塑料切削刀: 用标准 2 刃塑料切削立铣刀在亚克力上执行面铣操作。2 刃刀具高前角高后角设计增加切屑去除率,但也在工件顶部留下明显漩涡纹。
3 刃塑料精加工刀: 用专用 3 刃塑料精加工立铣刀在另一亚克力件上执行面铣操作。专用切削端留下极少漩涡纹,获得更平滑光洁度。
识别切削特定塑料的潜在问题是选择合适塑料切削刀的重要第一步。决定正确刀具意味着优秀最终产品与报废作业的区别。Harvey Tool 技术工程师团队可帮助回答您关于选择合适塑料切削立铣刀的任何问题。
数控机床