


螺纹孔断丝锥安全取出全攻略
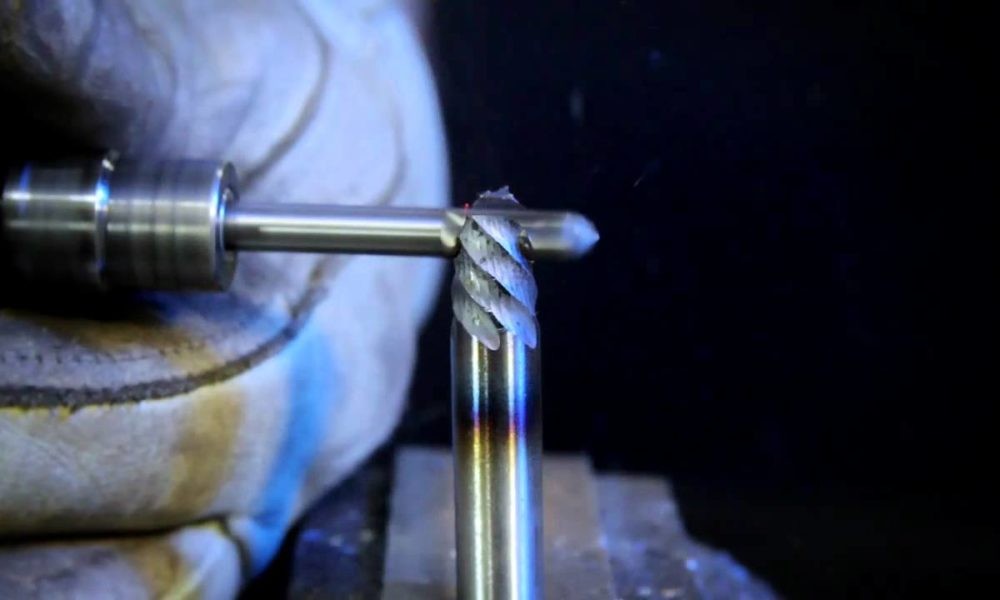
机械装配中,螺纹连接是最常见的连接方式。内螺纹加工需用丝锥,即便操作再谨慎,丝锥断裂也难以完全避免。对于廉价小件,报废重做无伤大雅;但昂贵工件一旦断丝,必须掌握安全取出技术。
本文系统梳理断丝锥常见取出方法,并总结预防断丝的最佳实践,助您从容应对这一棘手问题。
机加工中的丝锥是什么
丝锥是通过切削在孔内形成内螺纹的刀具。结构简单、使用便捷,广泛应用于内螺纹加工。其轴向外沟槽可自然排屑。
导致丝锥断裂的8大核心原因
断丝成因复杂,以下8类最为常见:
1. 丝锥质量不佳
丝锥承受高应力,材质与热处理工艺直接决定性能。劣质丝锥极易早期失效。
2. 选型不当
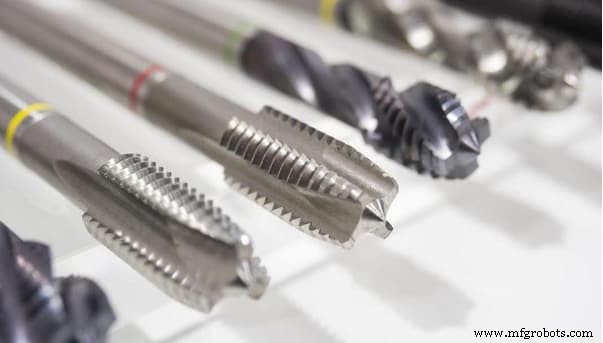
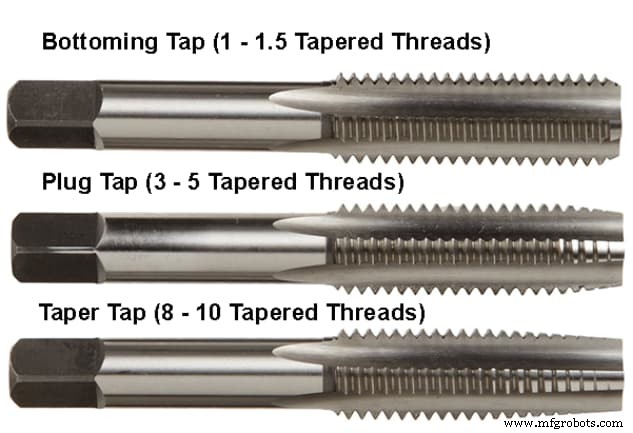
尺寸、材质、强度硬度需匹配应用。如选用过大丝锥,切削力超限,极易折断。
3. 与工件材料不匹配
钛合金、铝合金等不同材料需对应专用丝锥,通用丝锥强行攻丝必然导致断裂。
4. 过度磨损继续使用
严重磨损的丝锥切削阻力剧增,未及时更换是断丝高发诱因。
5. 轴向同步误差
进给方向与丝锥槽向不一致,应力集中于薄弱环节,导致断裂。
6. 排屑困难/断屑不良
深孔攻丝易堵屑。盲孔深度若超螺纹长度3/4,断丝风险骤增。
7. 底孔直径过小
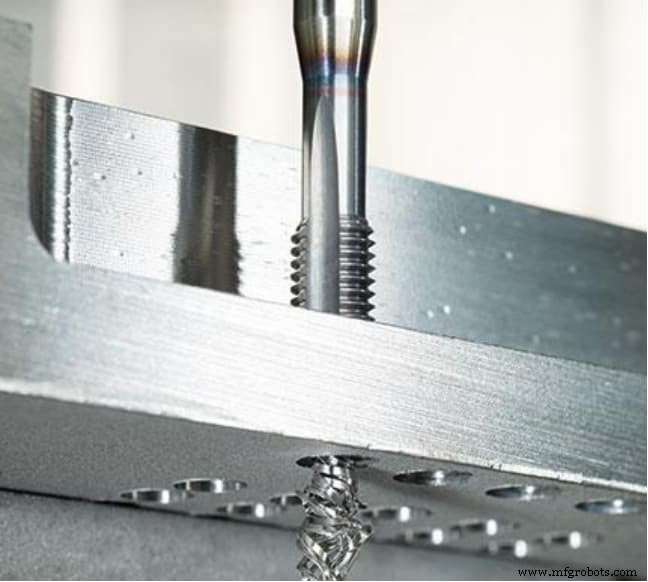
底孔过小产生过大阻力,丝锥承受超限扭矩而断裂。
8. 切削液/润滑油质量差
润滑不良引入额外摩擦应力,加速丝锥损伤。
9. 切削速度与进给率不合理
过高参数引发振动与接触力激增,超出丝锥承载极限。需在效率与寿命间平衡参数。
断丝锥取出的10种常用方案
断丝不可完全避免,掌握多种取出手段是机加工人员必备技能。
1. 丝锥取出器(最推荐)
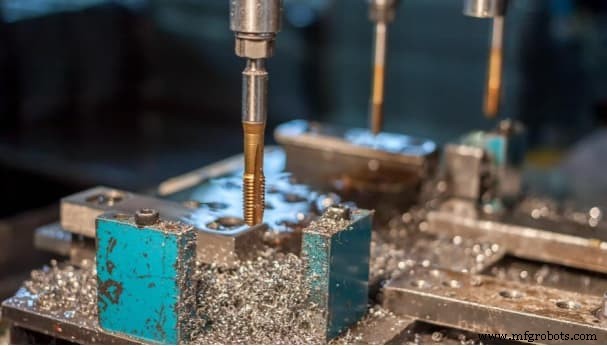
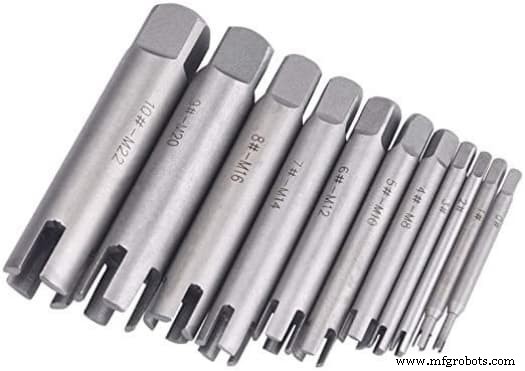
机床车间标配工具。圆筒体带3+爪钩,卡入断丝槽内旋出,不伤工件,成功率最高。
2. 手工敲击法
用锥形小件顶住断丝,锤击使其松动,再用尖嘴钳拔出。无需专用工具,但易损工件,仅适用简单场景。
3. 气动钻反转法
气钻调至低速反转,震动带动断丝退出。通用性强但无100%保证,效果视具体情况与操作技巧而定。
4. 凿子开槽法
冷凿在螺纹孔旁开槽,用螺丝刀慢慢撬出断丝。
5. EDM放电加工法(精密首选)
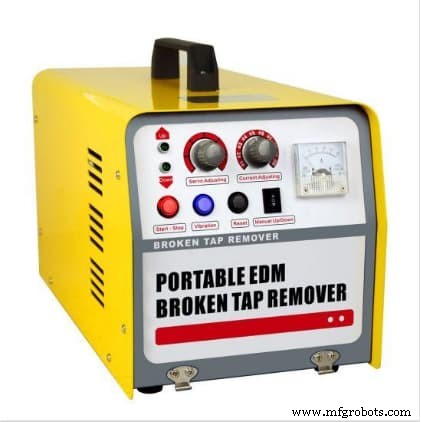
放电加工可最大程度保护工件,但耗时长,不适合急单。最佳策略:腐蚀断丝中心部,再清理残余。亦可用电脉冲震落、电极推出、六角电极配合扳手取出等变式,均受工件规格限制。
6. 重新钻孔法
同径钻头重新钻削,将断丝碎屑挤出,恢复原状。注意钻头须完好,否则引发连环故障。
7. 磨平再钻法
磨平断丝端面,用同径或逐级加大钻头重新加工,保证孔径不变。
8. 润滑强行退出法
充分润滑后反向手动拧出。仅适用于断丝卡滞不严重的情况。
9. 化学溶解法
利用硝酸等针对性药液腐蚀丝锥材质(通常为高速钢/硬质合金),不伤工件基体。需严格防护操作。
10. 焊接六角螺母法
在露出的断丝上焊接六角螺母,冷却后用扳手拧出。焊接热输入可能导致小型工件变形,需谨慎。
预防断丝的最佳实践
取出技术再好,不如不断。以下实操原则可大幅降低断丝率:
- 丝锥与底孔严格对中: 偏心是第一杀手,轴向力会永久变形或折断丝锥。
- 切勿强行扭动: 吃力即信号,检查选型与材料匹配度。
- 施力均匀: 避免侧向力导致偏移。
- 扳手尺寸匹配: 扭矩传递准确,利于保持对中与均匀施力。
- 设定攻丝深度限位: 防止盲孔到底冲击折断。
- 退刀动作轻柔: 许多断丝发生在退刀瞬间,收尾同等重要。
RapidDirect:专业CNC加工一站式服务
断丝处理虽重要,但将螺纹加工交给专业服务商更省心。RapidDirect凭借先进设备、资深团队与在线制造平台,为中小企业提供零门槛的高精度螺纹零件制造服务。从复杂装配特征到标准螺纹件,我们以极致精度与最短交期交付。
结语
丝锥虽小,却是螺纹连接的核心,且极易损坏。掌握多种取出手段至关重要,但没有放之四海而皆准的“最佳方法”。最优方案取决于工件材质、零件结构、断丝具体状态及可用工具。预防永远优于补救,规范操作是降低成本的根本。
数控机床