


卧式与立式铣床:核心差异与选型指南
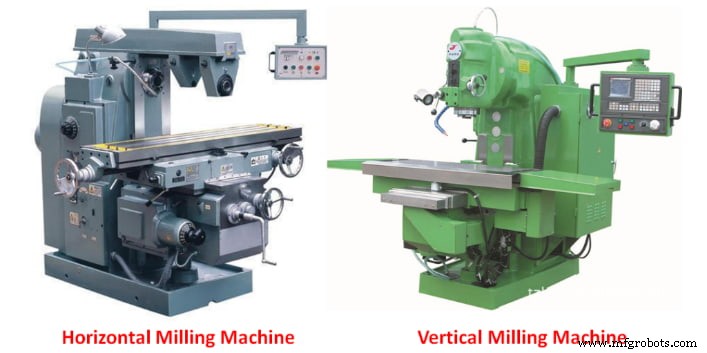
铣削是利用旋转刀具从静止工件去除材料的通用制造工艺。虽基本原理一致,但按刀具朝向分为卧式与立式两大类,两者操作特性迥异,适用场景截然不同。本文将深度对比两者结构、优劣势及选型要点。
立式铣床概览
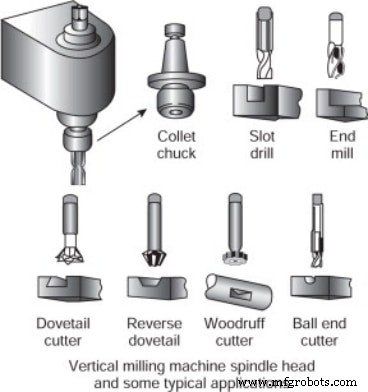
立式铣床主轴垂直布置,刀具垂直向下切削工件。业内常见两种布局:
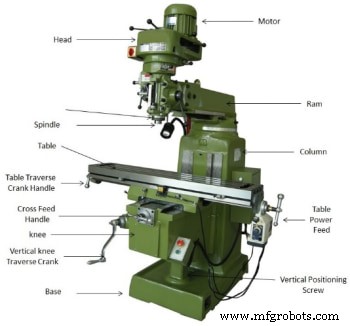
炮塔铣床
主轴固定,工作台可X/Y向移动,适合小型零件加工。
床身式铣床
主轴可Z向移动,工作台X/Y向移动,组合运动可完成槽、孔等多种特征,是传统机床车间主流。
卧式铣床概览
卧式铣床主轴水平布置,刀具水平旋转切削。常用于大型工件、深腔加工。悬臂式结构配合水平旋转提供更大切削力与更高效率,早期牺牲精度换效率,但现代CNC卧加中心已突破此瓶颈。
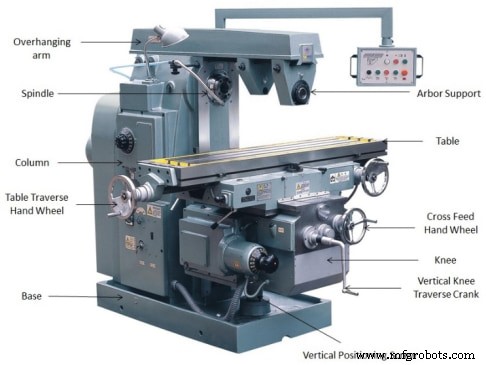
配合万能工作台,卧式铣床可多角度接近工件,极擅长复杂多面体加工。
CNC立式加工中心优劣势
优势源于低成本、高普及;劣势源于几何结构与切削能力限制。
优势
- 普及度高: 维护简单、成本低,各类加工厂广泛配备,易寻熟练操作工。
- 投入成本低: 设备价格亲民,中小企业易负担。
- 操作直观: 视野开阔,编程相对简单,上手快。
- 小批量/快速交付首选: 编程准备时间短,交期极具优势。
劣势
- 产出效率低: 材料去除率低、难加工大件,单位产能弱于卧式。
- 切削深度受限: 长细刀具深腔易抖动偏转,难胜任深槽/深腔复杂特征。
CNC卧式加工中心优劣势
优势源于强力切削与高产能;劣势源于高昂采购维护成本。
优势
- 排屑极佳: 重力配合水平切削,切屑自动远离工件,表面质量极高,减少后处理。
- 刚性强、稳定性高: 刀具短粗,深切削时振动小,稳定性远超立式。
- 复杂多面加工能力: 多角度接近+分度头/转台,可完成立式难以企及的复杂几何体。
- 生产率高: 高去除率、深切削单次成型、优秀排屑,综合效率碾压立式。
劣势
- 价格昂贵: 采购与维护成本高,多见于大型制造企业。中小企业选CNC代工服务更划算。
- 熟练操作工稀缺: 设备保有量低,实操人才少,招聘培训成本高。
卧式与立式铣床核心差异
主轴朝向
根本差异。主轴朝向决定刀具与工件相对运动方式,立式提供精度,卧式提供深度。
刀具几何
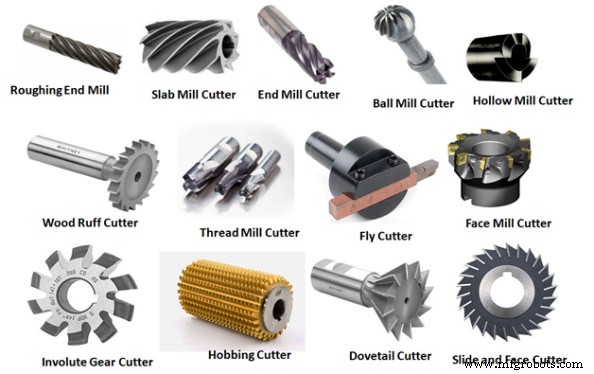
立式刀具细长圆柱;卧式刀具短粗,几何差异直接映射至切削规格。
切削规格与精度
立式利于小件精加工,深切削易抖动偏离;卧式短粗刀具刚性强,深切削稳定精准。
设备成本
立式采购维护成本低,普及率高;卧式成本高,专业人才稀缺进一步推高使用成本。
材料去除率
卧式凭借高刚性与深切削能力,去除率远超立式。立式多用于面铣、浅槽等浅层加工。
可加工面数
卧式配合万能工作台可多面/多角度加工;立式单一平面作业。卧式可扩展附件实现更多工序集成。
选型关键考量因素
工件尺寸、形状、交期、预算四大核心维度:
- 小件/浅层特征: 立式刀具细小精准,宜多次浅切分层加工。
- 大件/深腔/高去除率: 卧式优势压倒性。
- 自建产线: 卧式采购维护成本高,需量力而行。
- 外协加工: 设备成本外包化,按需选择工艺更灵活。
RapidDirect:顶尖CNC加工服务平台
卧式设备投入巨大,外协CNC服务是性价比之选。RapidDirect汇聚全球资深专家团队,提供从设计优化到量产的全链路服务。上传CAD文件即时获取自动报价与DFM分析,极致简化采购流程。
常见问题解答
1 – 铣床有哪些类型?除卧式/立式外,还有柱式、C型、床身式等。但按刀具朝向分类最核心,仅分立式与卧式两大类。
2 – 卧式铣床主要部件?立柱(支撑/润滑)、膝部(齿轮箱)、万能工作台(多角度夹持)、主轴(刀具支撑)、悬臂(拉开结构与刀具距离)。
3 – 卧式与立式铣床主区别?刀具朝向不同。立式刀具垂直于工件旋转;卧式刀具绕工件表面平行轴旋转。
4 – CNC铣床局限性?受限于尺寸、轴数、自由度、刀具能力,且设备成本高。
数控机床