


齿轮制造核心工艺全解析:从材料选择到精密成型
齿轮作为最古老却依然核心的机械元件,广泛应用于汽车、航空航天、工业机械乃至钟表。齿轮制造究竟如何实现?本文带您回归基础,系统梳理常用材料、成型工艺及高负荷下的可靠性保障。
前言:齿轮制造工艺概览
齿轮制造无单一标准工艺,需根据类型与应用灵活组合。齿轮承担动力传递,工况极其苛刻:齿形精度极高、可靠性零容忍、残余应力最小化、抗裂纹扩展能力强。这些极高要求催生了高专业化、严公差、零容错的齿轮制造体系。
常见齿轮类型与应用场景
按齿形分类最符合制造视角:
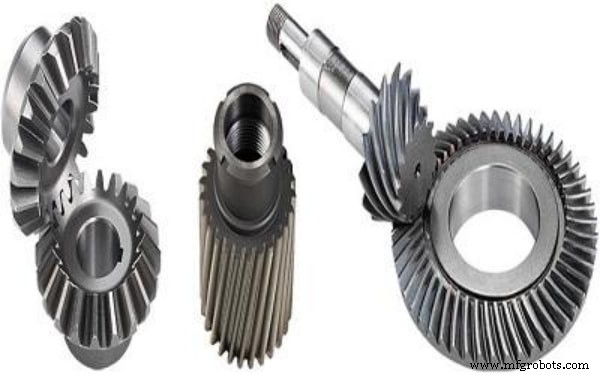
直齿圆柱齿轮
最经典的直齿形态。应用极广:电厂、航天、工业机床等。制造最简、高速重载能力强,但噪音大、运转不平稳。可与同类、内齿轮啮合,见于齿条小齿轮、行星齿系。制造易控精度,无轴向力,传动效率高。
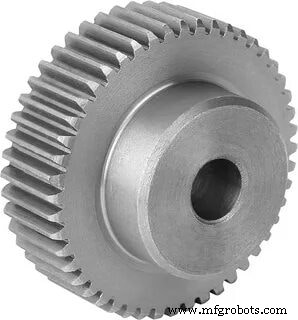
斜齿圆柱齿轮
齿线螺旋缠绕圆柱面,可适配平行/交错轴。仅同螺旋角斜齿轮可啮合。平顺安静优于直齿,但效率略低、产生轴向力需推力轴承。制造难度大:螺旋角公差严、成本高、轴向部件增加,限制应用范围。
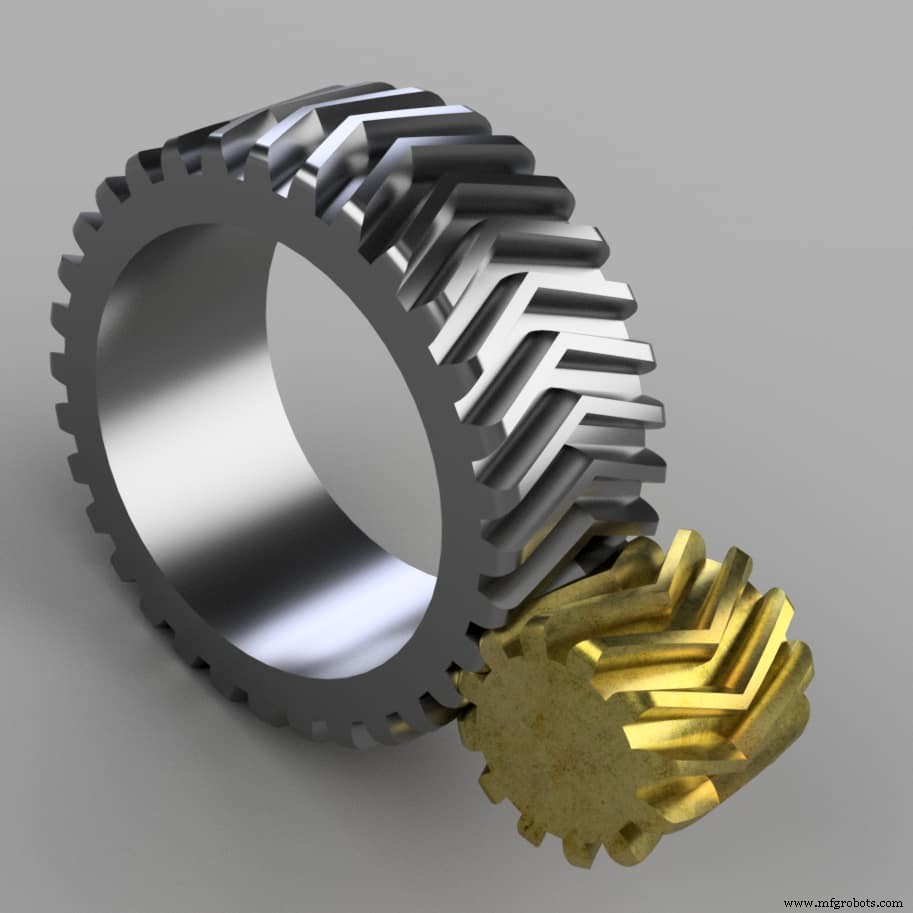
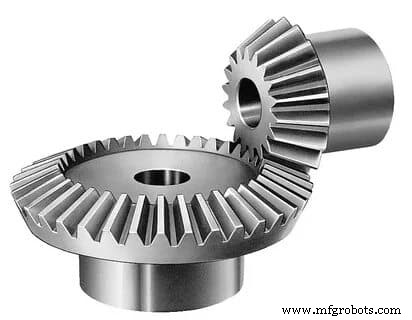
伞齿轮
锥面齿形,实现相交轴(通常90°)转向。含直齿/曲齿伞齿、平齿轮、双曲面齿轮等亚类。
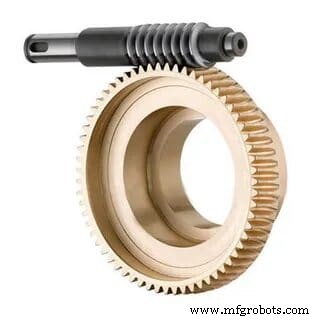
蜗轮蜗杆
蜗杆+蜗轮组合,用于航天、工业、电梯、转向系统。自锁特性独特(蜗杆驱动蜗轮,反向不可动),但效率低、摩擦大、需持续润滑。
齿条与小齿轮
旋转⇄直线运动互转。齿型兼容直/斜齿。应用于汽车转向、衡器等。
齿轮常用材料
材料选择无绝对限制,从木齿轮到塑料玩具齿轮均存。工业主流材料:
- 铸铁
- 钢
- 青铜
- 工程塑料
选材核心指标:抗拉强度、耐久极限、摩擦系数(持续接触)、加工性(高精度要求下易加工性至关重要)。上述材料在各自应用场景平衡了这些特性。
RapidDirect可提供全系列齿轮制造材料,上传设计文件即时获取报价。
主流齿轮制造工艺对比
齿轮制造因高精度要求,融合传统与现代多工艺,平衡成本/质量/效率。
1. 铸造
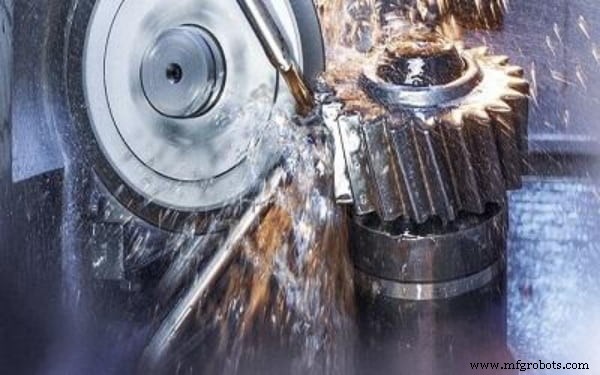
主要制备齿坯,齿形后续切削。但大直径齿轮(通常为直齿)因切削难度大,常整体铸造成型。壳型/压铸/砂型/金属型铸造最常用。
2. 锻造
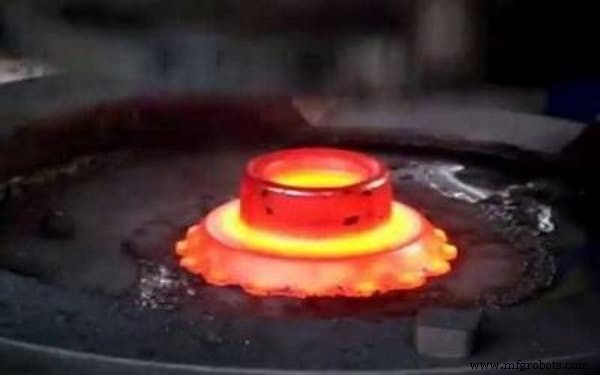
可得齿坯或成品齿轮。适合结构简单齿轮。热处理赋予优异疲劳性能,但巨大锻造力限制尺寸与薄壁能力。6-10ft直径范围内表现佳。精锻可减少/免切削。
3. 挤压与冷拔
加热型材通过模口挤压成型,表面硬化光滑。冷拔改为常温拉拔,提升力学性能但成本增。工模具成本低,不等于总成本最低。
4. 粉末冶金
近年突飞猛进。金属粉末成型→高压致密→烧结,一次成型免后处理,批量效率极高。但承载力有限、尺寸受限、模具前期投入大,不适合小批量。
5. 冲压/落料
薄板多工位冲压成型,三维能力弱。直齿轮效果最佳。用于办公设备、液压、微医疗器械等轻载场景。
6. 齿轮切削加工(主流)
通用性最强,CNC技术推动其地位巩固。四大核心切削法:
滚齿
滚刀与工件同步旋转展成啮合。仅限外齿直/斜齿轮。通用快速、可叠装多件提效,但对技能精度要求高。
插齿
成形刀具(小齿轮/齿条/单刃)往复切削。可加工内齿轮、多联齿轮等滚齿无法处理的类型。
拉齿
多齿拉刀逐层切削,单刀切深小、精度易控、速度最快。内齿轮典型工艺,外齿需专用拉床。
铣齿
逐齿分度铣削,通用性最强(任意齿型均可),但传统精度一般。多轴CNC铣削技术突破正重塑其地位,应用日益普及。
齿轮制造后处理
视前道工艺,齿轮需热处理(提升疲劳性能)、尺寸修正、表面精加工。五大常用精加工:
- 磨齿: 连续/分度磨削,全齿面光整,工艺稳健。
- 研齿: 微磨料低/中速精修,用于极高精度齿轮。
- 珩齿: 抛光修整并可微调齿形误差。
- 剃齿: 极薄层切削修齿形,成本高、少用。
- 滚压/挤光: 冷挤压光整表面。
选择RapidDirect,获取顶级齿轮制造服务
齿轮制造容不得半点马虎,微小缺陷酿成灾难性后果。RapidDirect通过ISO认证,资深团队以极具竞争力的价格交付高精度齿轮。从工业大齿轮到微型精密齿轮,我们提供技术、经验、品质的最佳组合。立即联系,数小时内获取初步报价。
数控机床